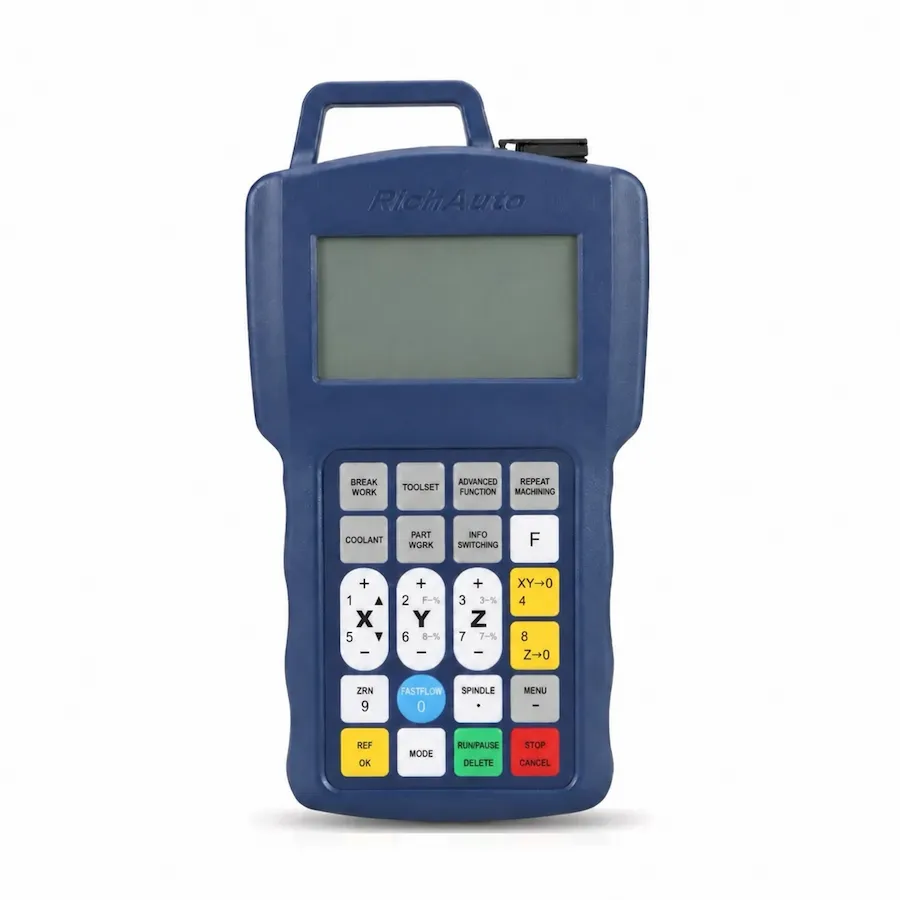
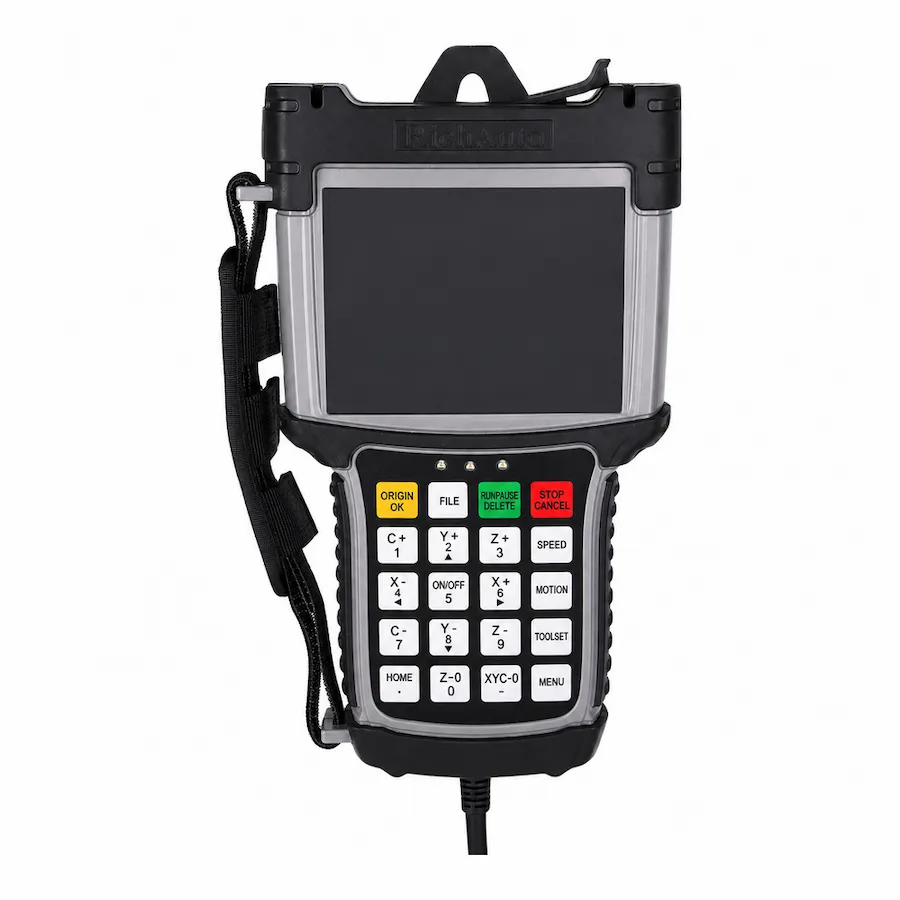
Autodesk proporciona un postprocesador RichAuto DSP para Fusion, pero seleccionar su nombre es solo el comienzo de la verificación de un programa de mecanizado. La publicación traduce las operaciones CAM en instrucciones del controlador; no identifica el cableado, el origen del trabajo, la disposición de cambio de herramientas o la configuración de su máquina en particular. Revise el archivo NC exportado según esos requisitos antes de la ejecución física.
Esta guía se centra en los flujos de trabajo convencionales de tres ejes asociados con A11, B11 y B51. Un programa aún necesita coincidir con la configuración del controlador y la configuración de la máquina antes de que esté listo para ejecutarse. Las disposiciones de cambio automático de herramientas y de cuatro ejes necesitan una consideración adicional específica de la máquina.
Qué hace un posprocesador
Una trayectoria de herramienta CAM describe los movimientos y operaciones previstos dentro del software. Un posprocesador convierte esa información en la sintaxis y convenciones esperadas por un controlador. Puede determinar unidades de salida, instrucciones de coordenadas, representación de arco, comandos de husillo, retracciones e instrucciones de cambio de herramienta.
El archivo NC resultante contiene instrucciones de la máquina y está separado del diseño de Fusion o del proyecto CAM. Copiar el archivo de diseño a una unidad USB no crea un programa de máquina. De manera similar, cambiar una extensión de archivo no traduce las instrucciones a un dialecto de controlador diferente.
Deben coincidir tres cosas: la configuración de CAM, el puesto seleccionado y la configuración de la máquina. Una trayectoria de corte correcta aún puede producir resultados inadecuados si la publicación solicita una operación de coordenadas no admitida. Una publicación adecuada aún puede producir un trabajo incorrecto si el origen del stock o las unidades están mal en la configuración.
Verifique la entrada de Autodesk RichAuto DSP
La entrada de publicación de Autodesk RichAuto DSP proporciona una publicación de fresado genérica. Genera un archivo NC usando texto ASCII, restringe la interpolación circular al plano XY y proporciona mapeo de compensación de trabajo para G54 a G59. También rechaza configuraciones de máquinas multieje.
Esa limitación es importante para la selección del modelo RichAuto. A18, B18 y B58 son controladores de cuatro ejes, pero compartir la marca con un controlador de tres ejes no hace que el poste genérico sea adecuado para sus trabajos rotativos. Eliminar un error de software o cambiar la definición de una máquina a tres ejes no crea la salida rotativa que falta.
Registre la revisión posterior que utiliza. Las actualizaciones de la biblioteca y las ediciones locales pueden cambiar el comportamiento de salida, por lo que un programa generado con otra copia no es necesariamente una comparación idéntica. Mantenga un registro reproducible con la configuración de CAM y el archivo exportado cuando investigue un problema.
Confirme el alcance de la máquina antes de publicar
Identifique si el trabajo utiliza un movimiento XYZ normal, una posición rotativa indexada o un movimiento rotativo simultáneo. Los dos últimos requieren una configuración de poste y máquina que represente correctamente el eje adicional. No oculte un requisito rotativo simplemente para completar una exportación.
A continuación, identifique el manejo de herramientas. Un router CNC cambiado manualmente puede necesitar programas separados o paradas planificadas del operador; un router CNC ATC requiere una salida que coincida con la secuencia automática configurada. Una llamada de herramienta genérica no puede determinar dónde se encuentra un cargador, qué soporte pertenece a cada posición o si se cumple un sensor de liberación.
Registre también la versión del software del controlador y la configuración del programa correspondiente. Por ejemplo, la referencia operativa de A11, en su sección de configuración del código G, describe las configuraciones que afectan si ciertas instrucciones del programa se leen o ignoran. Estos son ejemplos específicos de la versión de por qué es necesario verificar juntos la configuración del programa y del controlador.
Unidades de coincidencia y origen del trabajo CAM
Confirme las unidades deseadas en la configuración CAM, la configuración posterior y el programa resultante. Un valor de coordenadas sólo tiene significado con su unidad. No asuma que las unidades de visualización del software por sí solas establecen las unidades emitidas por el correo o utilizadas por el controlador instalado.
Compruebe dónde está situado el origen CAM: una esquina de stock, centro, superficie acabada u otra referencia elegida. El origen de trabajo activo de la máquina debe representar ese mismo punto. Un programa válido puede moverse al lugar equivocado si la ubicación de stock prevista y la referencia seleccionada por el controlador difieren.
Revisar los primeros movimientos de posicionamiento y las extensiones generales del trabajo. ¿Están de acuerdo con las dimensiones originales y la orientación de instalación? Esta comparación puede revelar un origen, escala o dirección del eje inesperados antes de que el cortador se acerque al material. Debe realizarse junto con las posiciones de recorrido y fijación disponibles de la máquina.
Comprender las instrucciones de compensación de trabajo
Un desplazamiento de trabajo relaciona las coordenadas del programa con la posición de la pieza en la máquina. Si la publicación genera un comando de compensación de trabajo, confirme cómo lo maneja el controlador instalado y cómo se relaciona con la ubicación de las coordenadas de trabajo seleccionadas en el dispositivo portátil.
No asuma que un número de coordenadas mostrado en una interfaz tiene el mismo significado que una configuración de compensación de trabajo CAM. Establezca el mapeo utilizando las instrucciones de funcionamiento y una configuración revisada. Un programa que selecciona una referencia mientras el operador prepara otra puede ser sintácticamente válido y aun así ser incorrecto para el trabajo.
Evite combinar ajustes de compensación inexplicables con un origen CAM modificado. Si el trabajo se mueve, actualice la configuración mediante un procedimiento deliberado. Preserve la distinción entre la referencia de la máquina, la referencia de la pieza y la referencia de la herramienta; la guía de referenciado, cero de trabajo y ajuste de herramientas del A11 explica esas relaciones.
Revisión se retracta contra autorizaciones reales
La publicación RichAuto de Autodesk ofrece diferentes enfoques de retracción, incluidas opciones basadas en altura libre y referencia de máquina. Cada uno tiene requisitos previos. Una altura libre debe dejar libre el stock, los accesorios y la ruta de viaje. Un movimiento de coordenadas de la máquina depende de una referencia de la máquina correctamente establecida y de instrucciones respaldadas.
No existe una opción de retracción universal para cada instalación de RichAuto. Determine qué ordena realmente la salida al inicio, entre operaciones, durante un cambio de herramienta y al final. Compare esos movimientos con el estado de referencia de la máquina, la posición de trabajo y los obstáculos.
Por ejemplo, una altura que supera la superficie de la pieza aún puede cruzar una abrazadera alta. Un movimiento de cambio de herramienta también puede requerir más espacio que una retracción de corte normal. Revise la ruta completa en lugar de comprobar solo el valor Z en la primera operación. No suprima una advertencia de retirada sin comprender la condición que describe.
Comprobar arcos, avances y comportamiento del husillo
Inspeccionar los movimientos curvos y el plano en el que ocurren. El alcance de salida circular de la publicación genérica no significa que todas las trayectorias curvas aparecerán como la misma instrucción. La estrategia CAM, la interpretación del puesto y del controlador deben acordar cómo se representa la curva.
Revise los comandos de avance, posicionamiento rápido y comandos de husillo por separado. El avance controla el movimiento de corte previsto; un valor de velocidad del husillo representa una solicitud separada. El controlador instalado y el sistema de husillo deben interpretar esa solicitud de forma adecuada. En una máquina con selección discreta de velocidad del husillo, una velocidad numérica en el archivo por sí sola no establece un control continuo de RPM.
Si un trabajo previamente aceptado se ejecuta de manera diferente después de una nueva exportación, compare las instrucciones relevantes y publique la configuración antes de cambiar los parámetros de la máquina. Una trayectoria de herramienta, un modo de alimentación o un comando de husillo modificados pueden explicar la diferencia sin ningún fallo en la transferencia USB.
Trate los cambios de herramientas como un requisito de la máquina
La presencia de una instrucción de cambio de herramienta en la salida posterior no es un certificado de compatibilidad ATC. Compruebe si la máquina espera una acción del operador, un programa independiente o una secuencia automática configurada. La numeración de herramientas y las referencias de longitud de herramientas deben coincidir con ese arreglo.
Para una fresadora manual, revise cómo se detiene el trabajo, cómo se identifica la siguiente cortadora y cómo se establecerá su referencia Z. Una exportación deliberada de una sola herramienta puede hacer que esto sea más fácil de revisar, pero la división debe preservar las coordenadas de trabajo y el orden de operación previstos.
Para B57, obtenga los requisitos de producción del fabricante de la máquina y valide la secuencia completa de cambio de herramienta. No utilice una exportación genérica de multiherramienta como prueba de que el cargador, los soportes y los sensores están configurados correctamente. La comparación B51 vs B57 explica por qué la arquitectura de cambio de herramientas es una decisión separada del movimiento ordinario de tres ejes.
Una hoja de revisión de resultados NC
Los fragmentos siguientes son ejemplos de reconocimiento, no un programa completo ni instrucciones para ejecutar una máquina. Se debe comprobar su soporte y significado para el controlador instalado.
Desplácese horizontalmente para leer todas las columnas.
| Característica de salida o ejemplo | Pregunta a responder antes de la ejecución |
|---|---|
Selección de unidad, como G21 |
¿La configuración, la salida y la interpretación del controlador utilizan las mismas unidades? |
Modo de coordenadas, como G90 |
¿Las posiciones se expresan en el modo previsto? |
Selección de trabajo, como G54 |
¿Corresponde esto a la referencia preparada en la máquina? |
| Solicitud de husillo, como un valor “S” con “M3” | ¿Cómo interpreta el sistema de husillo instalado el arranque y la velocidad? |
| Solicitud de herramienta, como un número “T” con “M6” | ¿Qué secuencia física u operadora se espera? |
Movimiento circular, como G2 o G3 |
¿Son adecuadas la interpretación del plano, el formato del arco y el controlador? |
| Retraer y finalizar movimientos | ¿Limpian los accesorios y utilizan una referencia válida? |
Compare el resultado con un programa previamente aceptado de la misma máquina, reconociendo al mismo tiempo que el nuevo trabajo puede necesitar comandos diferentes. Mantenga la comparación centrada en diferencias significativas en lugar de asumir que cada línea debe coincidir.
Verifique el programa antes de una prueba de máquina
Guarde la configuración de CAM, la revisión posterior, la configuración y la salida juntos. Revise las unidades, coordenadas, manejo de herramientas, retracciones y extensión del trabajo antes de transferir el archivo. Luego confirme el nombre del archivo cargado y la ubicación de trabajo seleccionada en la máquina. La detección de USB es una verificación separada cubierta en la guía de lectura de archivos USB.
Un operador calificado debe utilizar el procedimiento establecido de puesta en marcha y prueba de programas de la máquina para realizar pruebas físicas. La simulación de software y la carga exitosa de archivos ayudan a identificar problemas, pero no confirman las abrazaderas reales, la retención de herramientas o el comportamiento del husillo. Registre cualquier mensaje con su línea de programa y conserve el archivo que lo produjo.
Si es necesario realizar un cambio, identifique si pertenece a la configuración de CAM, a la configuración de publicación o a la configuración de la máquina. Cambie un elemento comprendido, regenere la salida y revise nuevamente los movimientos afectados. Eso crea una ruta rastreable desde una operación Fusion hasta un programa RichAuto adecuado para la máquina en particular.