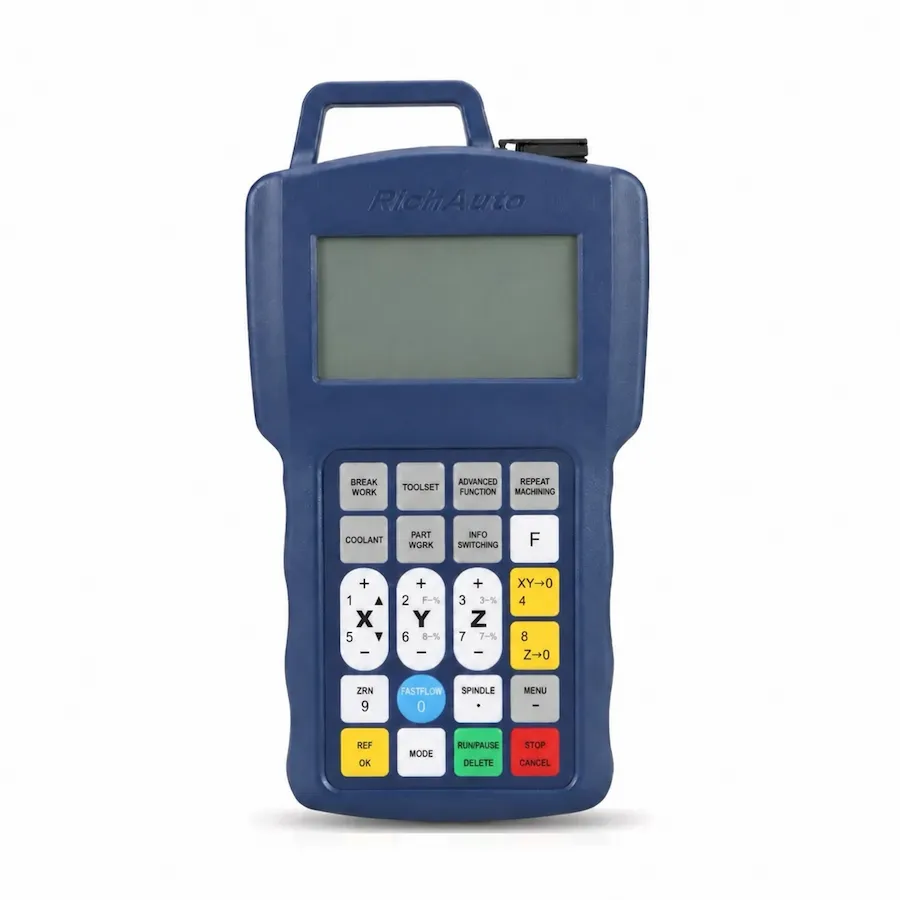
B11 para fresadoras y grabadoras de tres ejes
RichAuto B11 representa la arquitectura de control de movimiento B1X de segunda generación diseñada para equipos de fresado CNC de tres ejes, tallado en relieve y grabado de moldes de alta precisión. Aprovechando la confiabilidad comprobada de los sistemas portátiles independientes, el B11 integra una vibrante pantalla de cristal líquido en color de 4,3 pulgadas, generación de pulso diferencial de alta velocidad de 2,0 MHz y algoritmos avanzados de suavizado de curvas continuas.
El mecanizado de superficies contorneadas complejas en madera, latón, acrílico y placas de herramientas compuestos exige transiciones de aceleración suaves entre microsegmentos. El motor de movimiento B11 calcula trayectorias predictivas de anticipación que suprimen la vibración mecánica, lo que da como resultado acabados superficiales notablemente superiores y un tiempo reducido de lijado manual de los componentes terminados. Al generar trenes de pulsos diferenciales, el controlador permanece inmune al ruido electromagnético severo irradiado por los variadores de husillo y los servoaccionadores adyacentes. Para modernizaciones de máquinas o diseños de equipos nuevos, solicite una cotización B11 configurado para sus motores.
Qué se envía con un controlador B11
Cada paquete de control RichAuto B11 estándar viene completo con componentes industriales destinados al montaje en armarios eléctricos:
- Mando portátil B11: Terminal de operador con pantalla LCD a color de 4,3 pulgadas, teclado de navegación de membrana y placa de procesamiento interna sellada.
- placa de interfaz intermedia B1X: armario de conexión de riel DIN que proporciona 16 entradas digitales ópticamente aisladas, 16 salidas de transistor y canales de unidad diferencial.
- Cable de interconexión blindado de alta densidad: Arnés de interfaz multiconductor de alta resistencia que une el portátil a los terminales del armario.
- Cable de enlace de conexión USB: Cable de comunicación de alta velocidad para utilidades de respaldo y carga de archivos CAM.
Inspeccione todos los bloques de terminales y las fundas de alivio de tensión de los cables al recibirlos para garantizar la integridad física antes del montaje del armario.
Pantalla y comunicación actuales del B1X
La pantalla a color de 4,3 pulgadas del B11 transforma el funcionamiento diario de la máquina:
- Retroalimentación visual mejorada: los menús operativos, las lecturas de coordenadas (compensaciones de trabajo de G54 a G59), las velocidades del husillo en tiempo real y los porcentajes de anulación de la velocidad de avance aparecen claramente en las pantallas gráficas en color.
- Opciones de red y almacenamiento USB: además de la ejecución de archivos de unidad flash USB FAT32 estándar, la arquitectura B1X proporciona provisiones de hardware para conectividad de red TCP/IP en variantes de placa compatibles, lo que permite transferencias directas de archivos de red desde oficinas de diseño.
- Gestión de coordenadas múltiples: los operadores pueden alternar entre 9 marcos de coordenadas de trabajo independientes, agilizando la fijación por lotes y las configuraciones de sujeción de estaciones múltiples.
- Modificación dinámica de parámetros: Las velocidades de avance de corte, la velocidad de desplazamiento rápido y las anulaciones de RPM del husillo se pueden ajustar en tiempo real durante el corte usando teclas dedicadas del teclado sin detener la interpolación de ejes.
La estructura de menú intuitiva reduce los gastos de capacitación del operador y minimiza los errores de configuración durante la puesta a cero de coordenadas. Para analizar la infraestructura de red o los parámetros de sujeción de estaciones múltiples, conéctese con los especialistas técnicos de CINKR.
Terminales de conexión B11
El cableado del armario para B11 termina en la placa de interfaz intermedia B1X. La placa utiliza bloques de terminales de tornillos organizados que proporcionan un aislamiento robusto:
| Grupo de terminales |
Identificación de terminales |
Señal conectada |
Especificaciones eléctricas |
| Entrada de energía |
24V+, TIERRA |
Suministro de lógica del armario primario |
24V DC regulado, 2A mínimo |
| Diferencial del eje X |
X_PUL+, X_PUL-, X_DIR+, X_DIR- |
Líneas de paso y dirección diferenciales |
Controlador diferencial RS-422 de 5 V de alta velocidad |
| Diferencial del eje Y |
Y_PUL+, Y_PUL-, Y_DIR+, Y_DIR- |
Líneas de paso y dirección diferenciales |
Controlador diferencial RS-422 de 5 V de alta velocidad |
| Diferencial del eje Z |
Z_PUL+, Z_PUL-, Z_DIR+, Z_DIR- |
Líneas de paso y dirección diferenciales |
Controlador diferencial RS-422 de 5 V de alta velocidad |
| Entradas digitales (1-16) |
IN01 a IN16 |
Límites, sensores de inicio, placa de contacto para herramientas |
Entradas NPN (sinking) de 24 V ópticamente aisladas |
| Salidas digitales (1-16) |
OUT01 a OUT16 |
Funcionamiento del variador, refrigerante, aspiradora, capota antipolvo |
Salidas de transistor de colector abierto de 24 V |
| Interfaz de volante |
Canales MPG |
Entrada de cuadratura del generador de impulsos manual |
Entrada de codificador de fase AB diferencial de 5 V |
La señalización diferencial mejora significativamente la inmunidad al ruido en largas vías de cable del pórtico, evitando la pérdida de paso causada por el ruido eléctrico del motor del husillo de alta potencia.
Interpolación spline y curvas de alta velocidad
El núcleo de procesamiento central del B11 presenta una planificación avanzada de trayectoria anticipada:
- Ajuste de spline continuo: en lugar de tratar las trayectorias curvas como pasos lineales irregulares discretos, el B11 ajusta splines polinómicos continuos a través de segmentos de microlíneas, manteniendo una velocidad continua y suave a través de intrincados tallados 3D.
- Perfil de aceleración de curva S: los ciclos de aceleración y desaceleración siguen perfiles suaves limitados por sacudidas de curva S, lo que evita pasos de velocidad abruptos que inducen la vibración del pórtico y dejan marcas de vibración en los componentes mecanizados.
- Control de desaceleración de esquinas: los operadores pueden definir tolerancias de transición de esquinas en los parámetros del sistema. Al navegar por radios estrechos, el controlador reduce automáticamente la velocidad de avance tangencial para proteger las fresas de grabado de diámetro fino contra roturas mecánicas.
Estas funciones de planificación de movimiento brindan ganancias sustanciales de productividad al mecanizar paneles de relieve de madera complejos, molduras arquitectónicas y troqueles de estampado de latón.
B11, B11E, B11S y B11C: diferencias de sufijo de portátil de color
En los canales de adquisición y en la documentación de las máquinas, el controlador aparece con designaciones como B11, B11E, B11S o B11C. Estas variaciones especifican la serigrafía del idioma del teclado:
| Marcado de modelo |
Idioma de la placa frontal del teclado |
| B11 |
Plataforma de movimiento de 3 ejes Base B1X |
| B11E |
Placa frontal del teclado solo en inglés (estándar de exportación) |
| B11S |
Placa frontal de teclado bilingüe (chino + inglés) |
| B11C |
Placa frontal de teclado bilingüe (chino + inglés) |
Todas las funciones de la pantalla LCD en color de 4,3 pulgadas, las salidas de pulso diferencial de 2,0 MHz, las placas de terminales 16I/16O y el firmware de interpolación spline son idénticos en B11, B11E, B11S y B11C. La única distinción es el lenguaje serigrafiado en los botones del teclado físico. Al seleccionar una unidad para su taller, haga coincidir el diseño del terminal de la placa de conexiones física y luego envíe una consulta sobre el equipo.
Configuración de herramientas Calibración de sonda y ajustes preestablecidos de coordenadas de trabajo
Maximizar la eficiencia del mecanizado en la plataforma B11 depende de rutinas disciplinadas de arranque de herramientas y compensaciones de coordenadas de múltiples accesorios:
- Placas táctiles de herramientas fijas versus móviles: la placa de conexión B11 acepta entradas tanto de bloques de sensores de calibración fijos montados en la plataforma de la máquina como de placas táctiles móviles colocadas sobre el material en bruto. El sistema calcula la compensación de la longitud de la herramienta en relación con el cero mecánico de la máquina.
- Gestión de registros de coordenadas G54 a G59: los talleres de producción que ejecutan módulos de vacío duales o dispositivos de sujeción neumáticos pueden asignar registros de coordenadas discretos a cada estación. Los operadores cambian los orígenes del cero de trabajo activo mediante simples entradas del teclado, evitando repetidas puestas a cero manuales entre ciclos.
- Recuperación de compensación de superficie del eje Z: al romper un cortador en medio del trabajo, las plataformas A11 y B11 permiten reemplazar la broca de la herramienta, tocar la superficie de la pieza de trabajo y reanudar la ejecución directamente desde el número de línea interrumpida usando la recuperación del punto de interrupción.
El establecimiento de procedimientos verificados de compensación de herramientas minimiza el tiempo de configuración y garantiza una repetibilidad impecable de la profundidad de la superficie en todas las series de producción.
B11 Códigos de alarma y primeras comprobaciones
Los mensajes de diagnóstico que se muestran en la pantalla a color guían el rápido aislamiento de fallas:
| Diagnóstico de pantalla |
Condición de falla subyacente |
Procedimiento de verificación |
| Límite estricto activado |
El carro del eje contactó con el microinterruptor de sobrecarrera física |
Inspeccionar el indicador LED del sensor; verificar la continuidad del cableado del interruptor de límite |
| Entrada de alarma del husillo |
El variador de frecuencia se disparó por sobrecorriente o sobrecarga |
Lea el código de error del panel de visualización del variador; verificar el funcionamiento del ventilador de refrigeración |
| Error de frecuencia de pulso |
La velocidad de avance comandada supera el umbral de impulsos de 2,0 MHz |
Verifique la configuración de equivalente de pulso y los parámetros de recorrido rápido máximo |
| Tiempo de espera de lectura USB |
Conexión de unidad suelta o sistema de archivos que no es FAT32 |
Vuelva a colocar la memoria USB; verifique que la unidad esté formateada en FAT32 con menos de 32 GB |
| Parada de emergencia activada |
Botón de parada de emergencia externo presionado o relé de seguridad disparado |
Mida la continuidad de 24 V en los terminales de entrada del circuito de seguridad |
La verificación periódica de las terminaciones físicas del blindaje de los cables evita alarmas de comunicación intermitentes en los talleres de producción.
Reemplazo de un A11 con B11
Las instalaciones que actualicen máquinas de tres ejes antiguas de la A11 a la moderna B11 deben planificar modificaciones del armario:
- Reemplazo de la placa de conexión: La placa de conexión de ánodo común A11 no puede accionar el B11. La nueva placa de conexión B1X debe instalarse en el riel DIN del armario.
- Conversión del cableado del variador: Si los variadores de motor admiten entradas diferenciales, cablee conductores PUL+, PUL-, DIR+ y DIR- separados para aprovechar al máximo la inmunidad al ruido B11.
- Reverificación del sensor: Confirme que los interruptores de límite de la máquina y los sensores de cero funcionan con lógica NPN de 24 V compatible con optoacopladores de entrada B1X.
Nuestro equipo de ingeniería puede evaluar los esquemas de cableado de su armario y proporcionarle un plan de actualización paso a paso.
B11 frente a A11 y B51
Para determinar la plataforma de tres ejes ideal para sus instalaciones:
- Elija A11: para router CNC de nivel básico y reemplazos económicos donde las pantallas monocromáticas de 3 pulgadas y el paso de ánodo común estándar de 1,0 MHz son suficientes.
- Elija B11: para máquinas de grabado y carpintería de producción que requieren gráficos en color de 4,3 pulgadas, suavizado avanzado de trayectoria de herramientas spline e integridad de señal diferencial.
- Elija B51: para centros de mecanizado avanzados que exigen una pantalla grande de 5 pulgadas, simulación gráfica completa de trayectorias de herramientas y transferencias de archivos Ethernet TCP/IP industriales estándar.