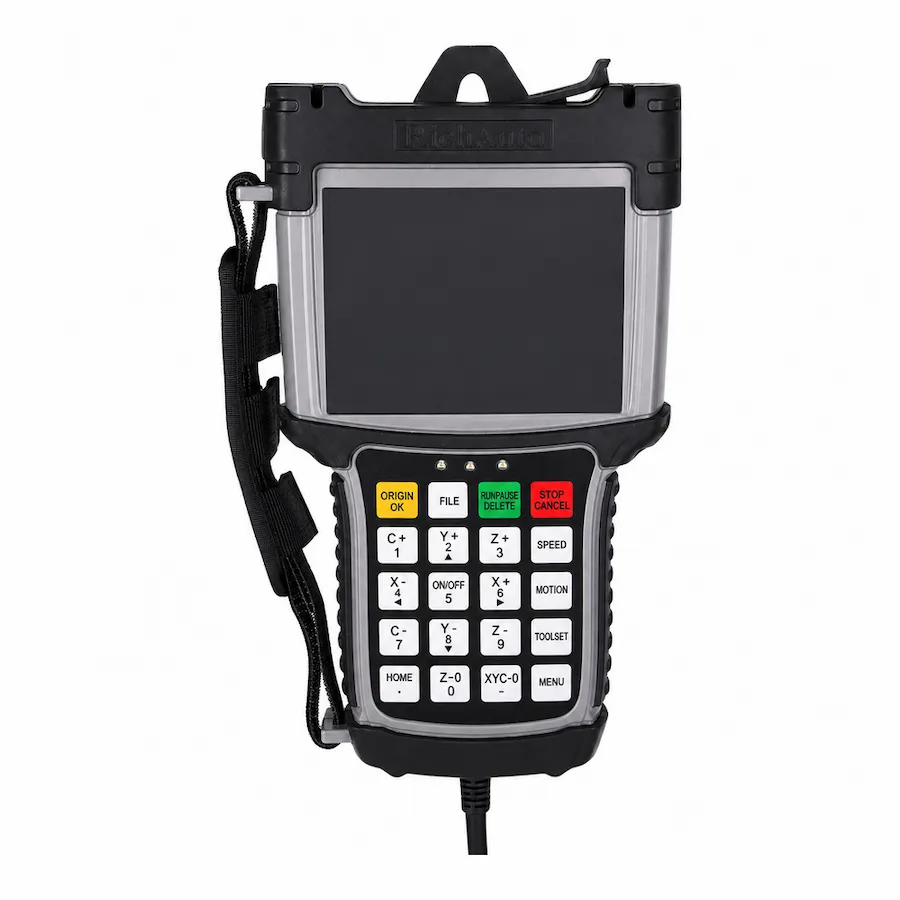
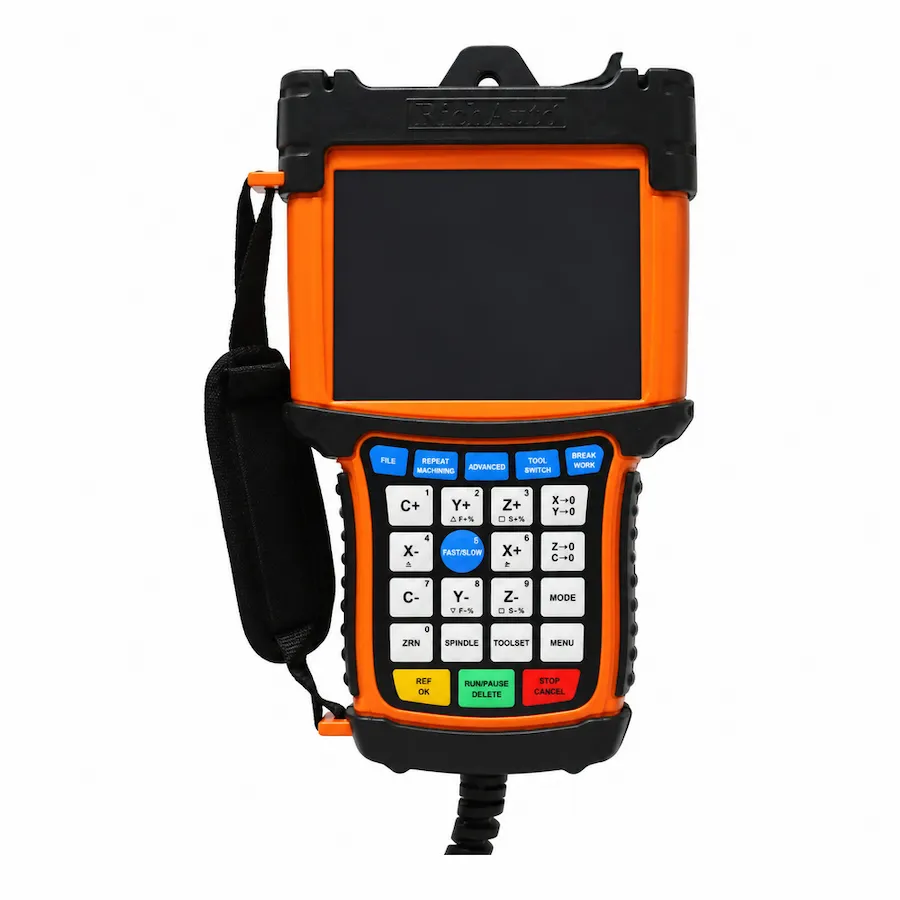
Elija RichAuto B51 para un router CNC convencional de tres ejes donde un operador cambia de cortador. Elija RichAuto B57 cuando la máquina deba controlar una secuencia automática de cambio de herramientas y ya tenga, o se esté construyendo con, el husillo, el almacenamiento de herramientas y el hardware de detección correspondientes. La plataforma compartida de pantalla a color B5X es un contexto útil, pero la forma en que la máquina cambia de herramientas es la distinción central.
Varios cortadores en un trabajo de mecanizado no significan automáticamente que se requiera B57. Un router CNC puede ejecutar operaciones separadas con cambios manuales deliberados. Por el contrario, la compra de un B57 no suministra el cambiador mecánico de herramientas ni establece una secuencia de trabajo. Esta guía compara los dos flujos de trabajo para que pueda especificar el controlador como parte de un requisito completo de la máquina.
Las referencias numéricas de la plataforma a continuación describen las especificaciones actuales del fabricante chino. El material y los manuales de la placa en inglés anteriores pueden diferir; haga coincidir el controlador suministrado y la placa de interfaz antes de aplicar un valor a una máquina existente.
B51 vs B57: la comparación útil
Desplácese horizontalmente para leer todas las columnas.
| Punto de selección | RichAuto B51 | RichAuto B57 |
|---|---|---|
| Función principal de la máquina | Fresado y grabado estándar | Fresado con cambio automático de herramientas |
| Movimiento controlado | XYZ de tres ejes | XYZ de tres ejes más la secuencia ATC admitida |
| Cambio de herramienta | Gestionado por el operador y flujo de trabajo | Gestionado a través de la secuencia de la máquina configurada |
| Pantalla de funcionamiento | Pantalla a color de 5 pulgadas | Pantalla a color de 5 pulgadas |
| Línea base de E/S de la familia actual | 16 entradas y 16 salidas | 16 entradas y 16 salidas |
| Línea base actual de frecuencia de pulso familiar | 4MHz | 4MHz |
| Primera revisión de la máquina | Conexiones estándar de movimiento y auxiliares | Disposición de husillo, almacén, detección y cambio de herramientas |
La información de la familia B5X describe la plataforma de visualización y control, incluida la función ATC de tres ejes del B57. Compare la configuración suministrada en la página del producto B51 y la página del producto B57. En una máquina instalada, identifique la placa y los parámetros en lugar de asumir que una especificación de familia describe cada versión anterior.
El número de conexiones de E/S también necesita interpretación. Un recuento de puertos disponibles no prueba que los sensores y actuadores necesarios puedan asignarse, conectarse y controlarse en la secuencia prevista. Enumere sus funciones y requisitos eléctricos antes de considerar suficiente el recuento de puertos.
Cómo funciona un trabajo de cambio de herramienta manual
Un flujo de trabajo manual divide el trabajo en operaciones que el operador puede gestionar. Por ejemplo, en un trabajo de rotulación se podría utilizar una cortadora para un bolsillo y otra para el perfil final. El primer programa finaliza o llega a un punto de parada planificado; el operador cambia la fresa, establece la referencia correcta de la herramienta y ejecuta la siguiente operación utilizando el mismo origen de trabajo.
La elección del controlador debe soportar el movimiento de la máquina y el flujo de trabajo de archivos, mientras que el plan de mecanizado maneja la interrupción. El operador necesita una forma inequívoca de identificar la siguiente cortadora, conservar la posición de trabajo y verificar el espacio libre Z. La salida de CAM debe coincidir con esta disposición en lugar de emitir un comando de cambio automático de herramienta que la máquina no puede ejecutar.
Los cambios manuales pueden adaptarse a tiradas cortas, cambios ocasionales de cortador o una máquina cuyo eje y armario ya estén configurados para ese flujo de trabajo. Su contrapartida es la participación del operador. Que esto sea aceptable depende de la combinación de trabajos, la disciplina de configuración y el cronograma de producción, no simplemente de cuántas herramientas aparecen en un proyecto CAM.
Qué aporta el cambio automático de herramientas
Un flujo de trabajo ATC debe coordinar varios eventos en torno a los movimientos de mecanizado XYZ. La máquina necesita acercarse a una ubicación de herramienta, liberar o recoger el portaherramientas correcto, verificar los estados necesarios y volver al mecanizado con la referencia de herramienta adecuada. El orden depende del mecanismo de cambio de herramientas instalado.
El B57 es el controlador relevante en esta comparación cuando se requiere esa secuencia. Su capacidad debe adaptarse al almacenamiento real de herramientas y a la disposición de la máquina. Registre si las herramientas se encuentran en un bastidor fijo, un mecanismo móvil u otra configuración compatible. Proporcione los requisitos de secuencia y señal del constructor en lugar de depender únicamente de una fotografía del husillo.
Un controlador puede ordenar una acción sólo dentro del sistema de máquina configurado. La retención de herramientas, la posición del cargador y otras condiciones requeridas deben estar representadas por el hardware y las señales correctas. Un comando que se completa en la pantalla no es prueba de que el titular se haya comprometido físicamente. La puesta en servicio debe verificar la secuencia real y su respuesta cuando falta una condición esperada.
Verifique estos requisitos de la máquina antes de seleccionar B57
Portaherramientas y husillos
Identifique el mecanismo de liberación de herramientas del husillo y el tipo de soporte. Un husillo de pinza convencional apretado manualmente no se convierte en un husillo de cambio automático de herramienta mediante un nuevo controlador. La interfaz mecánica, la acción de liberación y las verificaciones de retención de herramientas deben adaptarse al funcionamiento automático.
Registre las utilidades requeridas y las condiciones de operación del fabricante de la máquina. Cuando se utilizan sistemas neumáticos, el dispositivo de liberación y retención necesita el suministro de aire y las válvulas especificadas. Obtenga esos requisitos de la documentación del equipo en lugar de aplicar un valor de presión de una máquina diferente.
Revista, Sensores y Movimientos Auxiliares
Describe la posición de cada herramienta y cualquier movimiento necesario para presentarla. Incluya cubiertas, elevadores o acciones de protección contra el polvo donde interactúen con el cambio de herramientas. Una secuencia práctica debe evitar que estos dispositivos entren en conflicto con el husillo o el recorrido de desplazamiento.
Enumere todas las entradas y salidas requeridas por función, incluido el estado esperado para cada etapa. La revisión debe cubrir lo que ordena el controlador, lo que informan los sensores y lo que sucede si no se completa una transición. Las etiquetas de los puertos, la polaridad de la señal y la sincronización pertenecen a esa revisión específica de la máquina.
Referencias de herramientas y salida de CAM
La herramienta física correcta también necesita la referencia de mecanizado correcta. Defina cómo se establece la longitud de cada herramienta y cómo la máquina la identifica. La numeración coherente de los portaherramientas, las posiciones de los cargadores y los números de herramientas CAM evitan que una secuencia de movimiento correcta seleccione la cortadora incorrecta.
El postprocesador debe producir comandos compatibles con la disposición B57 puesta en servicio. Un programa genérico que se ejecuta en un router CNC de tres ejes modificado manualmente no establece la idoneidad del ATC. Revise los comandos de cambio de herramientas, el comportamiento del husillo, las retracciones y el manejo de coordenadas antes de utilizar un trabajo con múltiples herramientas.
¿Se puede convertir un router CNC B51 a B57?
Comience por determinar si el router CNC puede admitir una conversión ATC mecánica y eléctricamente. Si ya tiene un husillo adecuado y un almacenamiento de herramientas pero necesita trabajo del controlador, la investigación es diferente a convertir una fresadora básica de un solo collar. Esto último puede requerir un husillo, soportes, cargador, equipo neumático, sensores, cambios de armario y configuración revisada de la máquina.
Utilice esta revisión de conversión:
- Identifique el husillo actual y decida si admite la liberación y retención automática de herramientas.
- Documente dónde se almacenarán las herramientas y cómo llega el husillo a cada ubicación.
- Mapee los sensores, actuadores y enclavamientos requeridos con la placa y la secuencia propuestas.
- Defina la numeración de herramientas, la medición y la salida de CAM para el flujo de trabajo previsto.
- Suministro del controlador de alcance, trabajo mecánico, cableado, parámetros y puesta en servicio en conjunto.
Conserve las configuraciones de movimiento y los registros de cableado existentes antes de la conversión. Ayudan a describir la máquina inicial, pero copiarlos sin cambios no completa la nueva configuración de cambio de herramientas. La disposición final necesita comprobaciones de la ubicación de las herramientas, las holguras, los estados de secuencia y el comportamiento de recuperación, así como el movimiento normal de los ejes.
¿Qué flujo de trabajo se adapta a su producción?
Desplácese horizontalmente para leer todas las columnas.
| Tu situación | Dirección a investigar | Decisión a tomar |
|---|---|---|
| Trabajos ocasionales con uno o dos cortadores | B51 con un flujo de trabajo manual planificado | ¿Es aceptable la asistencia del operador? |
| Programas repetidos de múltiples herramientas en un router CNC equipado con ATC | B57 | ¿El controlador se ajusta al sistema de cambio de herramientas instalado? |
| Se está considerando un router CNC básico para una modernización de ATC | Revisión de conversión completa | ¿Están justificados los trabajos de hardware y la puesta en marcha? |
| Se desea la visualización en color, pero los cambios de herramientas siguen siendo manuales | B51 | ¿La máquina necesita alguna función específica del B57? |
| Se requiere un eje rotativo | Selección separada de cuatro ejes | ¿Qué movimiento debe realizar el eje adicional? |
Calcule el valor del ATC utilizando la secuencia de trabajo real: número de cambios, disponibilidad del operador, esfuerzo de preparación y repetición del trabajo. No asuma un ahorro de tiempo fijo o una recuperación de la inversión a partir de una especificación del controlador. Un proceso manual bien organizado puede ser adecuado para un taller, mientras que otro necesita cambios automáticos para ejecutar su producción normal.
Prepare una solicitud de selección completa
Para una solicitud B51, describa el router CNC de tres ejes, las unidades, los controles del husillo, la placa y el flujo de trabajo de transferencia de archivos deseado. Para B57, agregue la disposición de liberación del husillo, el tipo de soporte, el almacenamiento de herramientas, los sensores requeridos y la secuencia del fabricante de la máquina. Las fotografías deben mostrar etiquetas y terminales con suficiente claridad para relacionarlos con la información del cableado.
La guía de pedidos de B57 amplía la información de la máquina para recopilarla una vez que el ATC esté en la dirección correcta. Si su decisión se centra principalmente en la interfaz portátil y el fresado ordinario en lugar de cambios automáticos, lea B11 vs B51. Se trata de comparaciones diferentes: primero seleccione la función requerida de la máquina y luego compare la interfaz operativa dentro de ese ámbito.