


MEJOR ADAPTACIÓN
Elija A15 si:
- La máquina utiliza movimiento de tres ejes con cabezales seleccionables.
- La secuencia requerida de conmutación de cilindros y husillos está documentada.
- La placa A1X correspondiente admite las conexiones de la máquina.

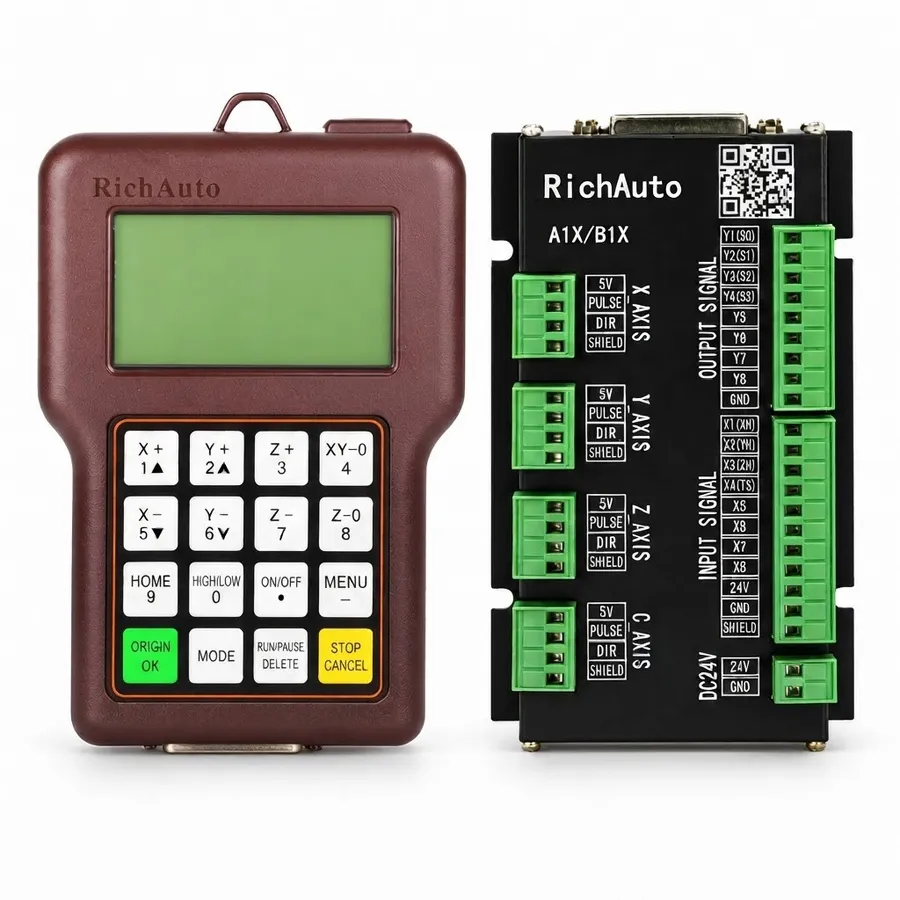
RichAuto A15: mando portátil y placa de interfaz. Fotografía de referencia; confirme el controlador suministrado y la revisión de la placa de interfaz.
SERIE A1X · RA-A15
Control DSP A1X de tres ejes para cabezales de corte operados por cilindro, con requisitos de selección de herramientas y compensación de posición verificados antes de realizar el pedido.
Serie: Ver la gama A1X
CINKR suministra controladores RichAuto nuevos y genuinos y admite pedidos de sustitución de una unidad. Los fallos cubiertos están amparados por una garantía de un año. La mayoría de los pedidos se envían dentro de los tres días hábiles posteriores al pago.
Los componentes, la configuración, el coste de envío y el plazo de entrega se confirman en la cotización. Condiciones de entrega, garantía y devolución.
GUÍA DE PRODUCTO
Control DSP de tres ejes para múltiples cabezales de husillo conmutados por cilindros; Verifique la secuenciación neumática, coordine las compensaciones de herramientas y el cableado del armario.
DECISIÓN RÁPIDA
MEJOR ADAPTACIÓN
VERIFICAR ANTES DE COMPRAR
CONSIDERE OTRO MODELO SI
El RichAuto A15 es un controlador de movimiento portátil DSP industrial de tres ejes diseñado específicamente para router CNC de carpintería de múltiples husillos y maquinaria de procesamiento de paneles. Ampliamente utilizadas en armarios personalizados, carpintería arquitectónica, fabricación de puertas de paso y producción de accesorios para tiendas, las fresadoras de husillos múltiples montan dos, tres o cuatro cabezales de husillo motorizados a lo largo de una viga de pórtico común. Cada husillo está montado en un cilindro deslizante neumático vertical independiente.
En lugar de soportar un tiempo de inactividad prolongado de la producción mientras los operadores cambian manualmente las pinzas y ponen a cero las longitudes de corte en máquinas de un solo husillo, la A15 ejecuta cambios instantáneos de herramientas accionando cilindros neumáticos de caída sobre la marcha. Los comandos de cambio de herramienta programados (T1, T2, T3, T4) retraen automáticamente el husillo que estaba en funcionamiento anteriormente, bajan el cabezal de herramienta solicitado, aplican compensaciones de coordenadas espaciales calibradas y ajustan las velocidades de corte del variador. Al funcionar completamente sin computadoras personales conectadas, el A15 ofrece un rendimiento diario sólido, inmune al polvo industrial y al ruido eléctrico. Los fabricantes de maquinaria y los talleres de ebanistería pueden solicitar una cotización A15 configurados para su disposición exacta de herramientas neumáticas.
En las instalaciones de producción de armarios de gran volumen, se encuentran router CNC de múltiples husillos con etiquetas de modelo como A15, A15E, A15S o A15C. Estas variaciones de modelo indican los idiomas de los botones de la placa frontal:
| Marcado de modelo | Idioma de la placa frontal del teclado |
|---|---|
| A15 | Plataforma de movimiento neumático multihusillo base |
| A15E | Placa frontal del teclado solo en inglés (estándar de exportación) |
| A15S | Placa frontal de teclado bilingüe (chino + inglés) |
| A15C | Placa frontal de teclado bilingüe (chino + inglés) |
Toda la secuencia de caída de cilindros neumáticos, la lógica de múltiples velocidades del husillo, los registros de compensación de coordenadas y el firmware son idénticos en A15, A15E, A15S y A15C. La única distinción es el lenguaje serigrafiado en los botones del teclado. Revise los requisitos de herramientas neumáticas de su pórtico y luego solicite una cotización A15.
El sistema de control multihusillo RichAuto A15 estándar viene completo con componentes industriales preparados para la integración del armario eléctrico:
Inspeccione todos los bloques de tornillos de terminales y las fundas de alivio de tensión de los cables al recibirlos para garantizar la integridad mecánica antes de la puesta en servicio del armario.
Operar varios husillos en un pórtico compartido frecuentemente requiere ejecutar diversas geometrías de herramientas de corte. Por ejemplo, el cabezal 1 puede accionar una cortadora de superficie de diamante de 1/2 pulgada a 12 000 RPM, el cabezal 2 ejecuta una broca perforadora de 5 mm a 6000 RPM y el cabezal 3 gira una espiral de compresión de 3/8 de pulgada a 18 000 RPM. El A15 gestiona la rotación del husillo mediante dos métodos principales:
Revise el manual técnico de su variador para configurar las entradas de velocidad digitales de múltiples pasos de acuerdo con la tabla de verdad de salida A15.
El mecanizado multihusillo de alta precisión requiere una alineación rigurosa de las coordenadas entre los cabezales de corte:
Documente estas dimensiones de compensación calibradas antes de reemplazar una unidad existente o realizar actualizaciones de firmware. Para inspeccionar los esquemas de terminales o verificar la lógica de compensación del cilindro para su maquinaria, solicite una revisión del cableado A15.
El cableado del armario para el A15 termina en la placa de interfaz intermedia dentro del armario eléctrico. La placa separa claramente las líneas de solenoides neumáticos inductivos de la lógica de movimiento de bajo voltaje:
| Grupo de terminales | Identificador de terminal | Señal de campo conectada | Característica eléctrica |
|---|---|---|---|
| Salidas de cilindros | Y1, Y2, Y3, Y4 | Electroválvulas de subida/bajada de cilindros neumáticos | Salidas de transistor/relé de 24 V |
| Seleccionar velocidad del husillo | S0, S1, S2, TIERRA (J7) | Selección binaria de frecuencia de múltiples velocidades para variador | Salidas digitales aisladas ópticamente de 24 V |
| Salidas de movimiento del eje | X-PUL, Y-PUL, Z-PUL | Salidas de comando de paso a variadores de eje | Aisladores ópticos de ánodo común de alta velocidad |
| Líneas de dirección del eje | DIR X, DIR Y, DIR Z | Salidas de comandos de dirección a variadores de ejes | Aisladores ópticos de ánodo común de alta velocidad |
| Sensores de referencia de máquinas | X0, Y0, Z0, Límite | Sensores de referencia y microinterruptores de sobrecarrera | Compatible con interruptores de proximidad NPN de 24 V |
| placa de contacto de ajuste de herramientas | Sensor de cortador/herramienta | Entrada automatizada del bloque del sensor de longitud de la herramienta | Canal de entrada digital ópticamente aislado |
Para verificar que sus válvulas solenoides neumáticas no excedan las clasificaciones de corriente de salida de la placa de conexión, envíe su esquema eléctrico para revisión de ingeniería.
La seguridad operativa en maquinaria de cabezales múltiples requiere una estricta disciplina de secuencia durante las transiciones de herramientas:
Mantener una inspección regular de los tazones del regulador neumático y los elementos del filtro de aire garantiza una actuación del cabezal consistente y repetible durante los turnos de producción de ciclo alto.
Al poner en servicio o realizar el mantenimiento de una fresadora multihusillo A15, las alertas de diagnóstico que se muestran en la pantalla del dispositivo portátil guían el rápido aislamiento de fallas:
| Diagnóstico de pantalla | Condición subyacente de la máquina | Pasos sistemáticos para la solución de problemas |
|---|---|---|
| Falla del cilindro hacia abajo | El cilindro de caída no pudo activar el interruptor de láminas de posición bajada | Inspeccione la presión del aire del taller (mín. 0,6 MPa); comprobar la alineación del sensor de láminas magnético |
| Advertencia de bloqueo del husillo | Se ordena la rotación del husillo mientras el cilindro no está bloqueado | Verifique la alimentación auxiliar de 24 V al colector de solenoide; inspeccionar líneas de aire neumáticas |
| Desbordamiento de límites del eje | La compensación del cabezal de herramienta cambió la ruta programada más allá del recorrido físico | Verificar los parámetros de compensación de coordenadas; comprobar el posicionamiento cero de la pieza |
| Llamada a herramienta no encontrada | El programa de código G solicitó el número de herramienta fuera del rango configurado | Asegúrese de que el postprocesador CAM genere solo los números de herramienta T1 a T4 |
| Error de frecuencia de pulso de paso | Velocidad de alimentación superior a 1,0 MHz de capacidad de salida | Reducir los parámetros de velocidad de avance rápido en el menú de configuración de la máquina |
| Bucle de emergencia abierto | Circuito de seguridad interrumpido o botón de parada de emergencia activado | Verifique la continuidad entre los relés de seguridad del armario y los botones de parada del pórtico |
Mantener aire comprimido seco y lubricado y guías verticales limpias elimina la gran mayoría de las interrupciones operativas en equipos de cabezales múltiples.
Para solicitar un controlador RichAuto A15 de repuesto correspondiente, recopile los siguientes datos técnicos de su maquinaria:
Envíe los datos de su máquina a través de nuestro portal de cotización A15 para revisión de ingeniería.
Para instalaciones de carpintería que evalúan arquitecturas de control de herramientas múltiples en toda la familia RichAuto:
LISTA DE VERIFICACIÓN
ESPECIFICACIONES
Compare la plataforma A1X actual. En una máquina existente, compruebe la etiqueta del controlador, la placa de interfaz y la versión de software; la documentación y las fotografías pueden describir hardware anterior.
| Modelo | A15 |
|---|---|
| Serie | A1X |
| CPU | DSP |
| Memoria interna | 512 MB |
| Pantalla | 3 pulgadas |
| Comunicación | memoria USB / cable USB — Haga coincidir la versión de hardware y software suministrada. |
| Ejes controlados | 3 ejes |
| Señal de control | ánodo común |
| Sistema de accionamiento | paso a paso / servomotor — Haga coincidir la versión de hardware y software suministrada. |
| Entradas | 8 entradas |
| Salidas | 8 salidas |
| E/S adicionales | Confirme la variante de la placa y los terminales disponibles para E/S adicionales. |
| Unidad mínima de entrada | 0,001 mm |
| Frecuencia máxima de pulso | 1 MHz |
| Alimentación | 24V DC — Entrada de placa de interfaz; verifique su clasificación por separado del suministro del mando. |
| Interpolación | lineal / circular / curva — Haga coincidir la versión de hardware y software suministrada. |
| Reanudación desde punto de parada | Compatible — Haga coincidir la versión de hardware y software suministrada. |
| Recuperación tras fallo de alimentación | Compatible — Haga coincidir la versión de hardware y software suministrada. |
| Límites software / hardware | Compatible — Haga coincidir la versión de hardware y software suministrada. |
| Protección por contraseña | Compatible — Haga coincidir la versión de hardware y software suministrada. |
| Eje rotativo | No compatible |
| Compatibilidad ATC | No compatible |
| Multihusillo / cilindros | Compatible |
| Control de plasma | No compatible |
| Volante manual / MPG | No compatible — Haga coincidir la versión de hardware y software suministrada. |
| Comunicación de red | No compatible — Haga coincidir la versión de hardware y software suministrada. |
COMPARAR CONTROLADORES
Compare las aplicaciones actuales de la plataforma, los ejes, la pantalla y las E/S. Confirme la placa suministrada antes de sustituir; el hardware anterior puede ser diferente.
| Modelo | Uso principal | Ejes | Pantalla | E/S | Relación |
|---|---|---|---|---|---|
| A15 | Conmutación multicabezal de tres ejes | 3 ejes | 3 pulgadas | 8 entradas / 8 salidas | Modelo seleccionado |
| B15 | Cambio de cabezal y cilindro de tres ejes | 3 ejes | 4,3 pulgadas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | 16 entradas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. / 16 salidas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | Opción de la misma clase: compare funciones, cableado y señales. |
| B57 | Cambio automático de herramientas de tres ejes | 3 ejes | 5 pulgadas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | 16 entradas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. / 16 salidas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | Plataforma diferente: no es un reemplazo directo. Es necesario verificar la compatibilidad de la máquina. |
Las alternativas al A15 dependen del movimiento y de las funciones requeridas. Un modelo relacionado no garantiza cableado o firmware intercambiables.
DESCARGAS
Descargue los documentos de referencia disponibles. Antes de aplicar instrucciones de cableado, compruebe el controlador y la revisión de la placa de interfaz. Para un reemplazo o un pedido nuevo, solicite a CINKR la documentación correspondiente al hardware exacto.
Instrucciones y parámetros de referencia, principalmente en inglés y con algunas etiquetas en chino. Estas ediciones pueden describir hardware anterior; la unidad suministrada debe coincidir con el documento.
Descarga directa gratuitaFAQ
El A15 gestiona múltiples cabezales de corte (normalmente 2, 3 o 4 husillos independientes) montados en cilindros deslizantes neumáticos. Cuando se ejecuta un comando de cambio de herramienta en código G, el A15 eleva automáticamente el cilindro activo, acciona la válvula solenoide para bajar el husillo designado, aplica compensaciones de posición X/Y/Z programadas y ordena la velocidad adecuada del variador.
No. El A15 está diseñado para conmutación neumática de cabezales múltiples en lugar de cambiadores automáticos de herramientas de carrusel o bastidor de herramientas lineal. Para máquinas de un solo husillo que utilizan barras de tiro motorizadas y cargadores de portaherramientas (como conos ISO30 o BT30), seleccione la serie RichAuto B57.
El modo de múltiples velocidades utiliza combinaciones de relés de salida digitales discretos para activar ajustes preestablecidos de frecuencia dentro del variador del husillo. Esto elimina la necesidad de módulos convertidores analógicos externos de 0-10 V y, al mismo tiempo, admite velocidades de husillo independientes en diferentes cabezales.
La placa de interfaz A15 estándar proporciona salidas de hardware que admiten conmutación independiente para hasta cuatro cilindros neumáticos, junto con registros de compensación de coordenadas en el software portátil.
Documente la cantidad de cabezales operativos, los voltajes del solenoide de la válvula del cilindro, el cableado de control del variador y los tipos de accionamiento del motor. Comparta fotografías de la placa de interfaz del armario a través de nuestro portal de cotizaciones.
Sí. Ambos modelos proporcionan exactamente las mismas salidas de controlador de solenoide de cuatro cilindros (Y1 a Y4) y registros de compensación coordinados para múltiples cabezales de corte.
Los fabricantes de máquinas instalan con frecuencia unidades bilingües A15C o A15S durante el montaje en fábrica. Al exportar a compradores internacionales, el firmware operativo cambia al inglés.
No, siempre que se realice una copia de seguridad de los parámetros mediante una unidad flash USB y se restablezcan en la unidad de reemplazo antes del corte de producción.
SOLICITAR COTIZACIÓN
Indíquenos la cantidad y el país de destino. Para un reemplazo o una actualización, incluya a continuación los datos disponibles de la máquina. Este formulario solo prepara el mensaje; no envía ni almacena datos.