


MEJOR ADAPTACIÓN
Elija B15 si:
- La máquina utiliza movimiento de tres ejes con cabezales seleccionables.
- La secuencia de conmutación del cilindro y del husillo se puede combinar.
- La interfaz B1X suministrada se adapta al armario y a los variadores.

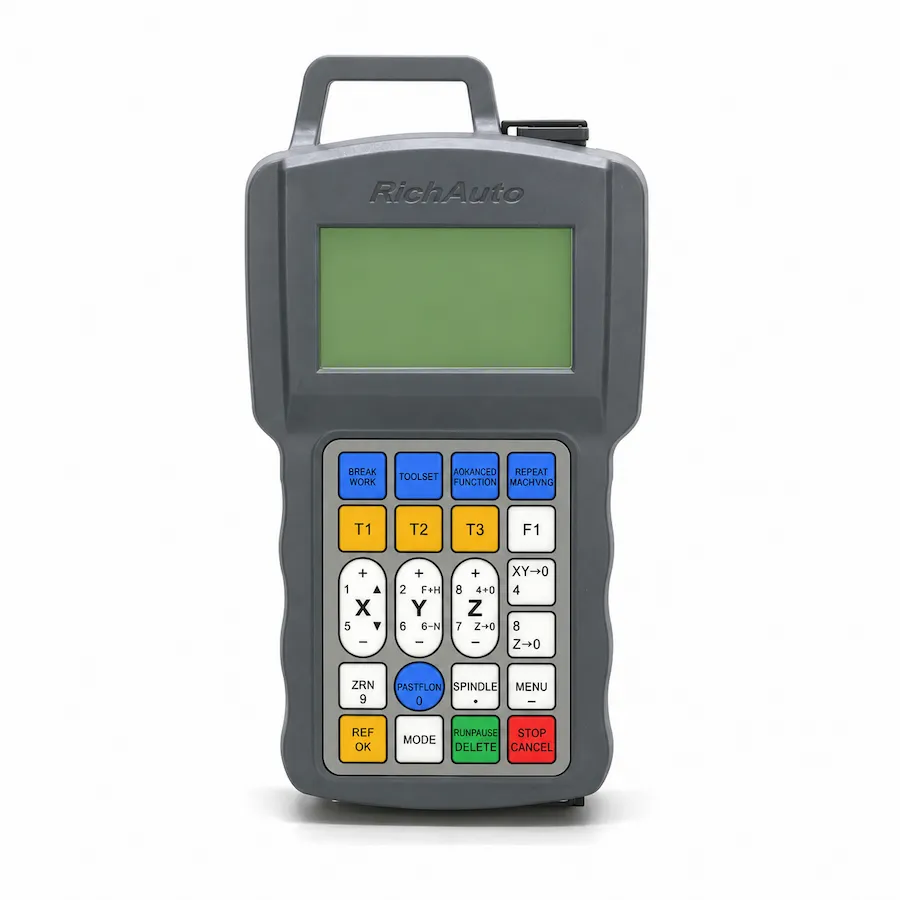
RichAuto B15: panel frontal y teclado del mando. Fotografía de referencia; confirme el controlador suministrado y la revisión de la placa de interfaz.
SERIE B1X · RA-B15
Control B1X DSP de tres ejes para cabezales de corte múltiples accionados por cilindro, con la secuencia de conmutación verificada con respecto a la máquina.
Serie: Ver la gama B1X
CINKR suministra controladores RichAuto nuevos y genuinos y admite pedidos de sustitución de una unidad. Los fallos cubiertos están amparados por una garantía de un año. La mayoría de los pedidos se envían dentro de los tres días hábiles posteriores al pago.
Los componentes, la configuración, el coste de envío y el plazo de entrega se confirman en la cotización. Condiciones de entrega, garantía y devolución.
GUÍA DE PRODUCTO
Control DSP B1X de tres ejes para múltiples cabezales de corte operados por cilindro, con pantalla LCD en color de 4,3 pulgadas y lógica de compensación automatizada del cabezal de herramienta.
DECISIÓN RÁPIDA
MEJOR ADAPTACIÓN
VERIFICAR ANTES DE COMPRAR
CONSIDERE OTRO MODELO SI
El RichAuto B15 es un controlador de movimiento DSP de tres ejes de alto rendimiento diseñado específicamente para router CNC de carpintería CNC de múltiples husillos equipados con cilindros deslizantes neumáticos con cambio de cabezal. Ampliamente utilizadas en la producción de armarios de gran volumen, la fabricación de paneles arquitectónicos y la fabricación de muebles, las máquinas de cabezales múltiples eliminan los cambios manuales de herramientas al montar múltiples husillos independientes a lo largo de una sola viga de pórtico.
Operando en la plataforma de hardware avanzada B1X, el B15 coordina la secuencia de caída del cabezal neumático, la compensación de coordenadas calibradas y la regulación del variador de múltiples velocidades. La pantalla LCD en color de 4,3 pulgadas brinda a los operadores de máquinas visibilidad inmediata sobre los números de herramientas activas, los sistemas de coordenadas de trabajo y las anulaciones de avance. Las rutinas de mecanizado que combinan excavación de cavidades pesadas, tallado de perfiles finos y mandrinado vertical se ejecutan sin problemas en cortadores dedicados sin intervención manual del operador. Las instalaciones de producción y los fabricantes de máquinas pueden solicitar una cotización B15 configurados para su disposición exacta de herramientas neumáticas.
Los centros de fresado industriales de husillos múltiples suelen incluir modelos de controlador con las designaciones B15, B15E, B15S o B15C:
| Marcado de modelo | Idioma de la placa frontal del teclado |
|---|---|
| B15 | Plataforma base multihusillo B1X |
| B15E | Placa frontal del teclado solo en inglés (estándar de exportación) |
| B15S | Placa frontal de teclado bilingüe (chino + inglés) |
| B15C | Placa frontal de teclado bilingüe (chino + inglés) |
Todas las secuencias de caída de cilindros multihusillo, las funciones de interfaz gráfica en color de 4,3 pulgadas, los controles de velocidad del variador y el firmware son idénticos en B15, B15E, B15S y B15C. La única diferencia es el idioma de la placa frontal del botón. Una unidad B15E de exportación puede reemplazar un controlador B15S o B15C doméstico sin necesidad de volver a cablear válvulas neumáticas o cables del variador. Verifique las configuraciones de su cilindro de pórtico y luego solicite una cotización de ingeniería.
Cada sistema de control RichAuto B15 estándar incluye el complemento de hardware completo necesario para la instalación del armario de la máquina:
Verifique todos los bloques de terminales de tornillos y los protectores contra tirones de los cables antes de la puesta en servicio del armario.
El fresado de precisión con múltiples cabezales requiere una alineación mecánica y de coordenadas rigurosa:
Asegúrese de que su posprocesador CAM genere comandos de cambio de herramienta estándar correspondientes al mapeo de registros B15.
Las conexiones de campo terminan en la placa de interfaz B1X dentro del armario eléctrico. La placa separa claramente las salidas de solenoides inductivos de los pulsos de accionamiento sensibles:
| Grupo de terminales | Identificación de terminales | Dispositivo / Señal Controlado | Tipo eléctrico |
|---|---|---|---|
| Solenoides de cilindro | Y01, Y02, Y03, Y04 | Electroválvulas para cabezal 1, 2, 3, 4 | Salidas de transistor/relé de 24 V |
| Ejecuciones del variador del husillo | FWD1, FWD2, FWD3 | Relés de mando de avance por cabeza | Contacto seco/salidas ópticamente aisladas |
| Binario de varias velocidades | S0, S1, S2, TIERRA | Selección de velocidad del variador digital de varios pasos | Salidas digitales aisladas de 24V |
| Pulso/dirección del motor | J2, J3, J4, J5 (pares PUL/DIR) | Señales de accionamiento diferencial para ejes X, Y, Z | Canales de controlador diferencial RS-422 de 5 V |
| Entradas de sensores | X01 a X16 | Finales de carrera, sensores de inicio, lengüetas de cilindros | Entradas NPN (sinking) ópticamente aisladas de 24 V |
| Salida analógica auxiliar | DA1, TIERRA | Referencia de velocidad del husillo analógico de 0-10 V | Salida analógica proporcional aislada |
La conexión de bobinas de solenoide inductivas requiere diodos de protección de retorno o bloques de solenoide de 24 V CC presuprimidos para evitar que el ruido eléctrico perturbe los circuitos de interpolación de movimiento.
El funcionamiento fiable de varios cabezales exige una respuesta completa del sensor durante cada transición del cabezal:
El mantenimiento preventivo regular de los lubricadores neumáticos y los tazones de los filtros de aire garantiza ciclos repetibles de los cilindros en cientos de miles de operaciones del panel. Para inspeccionar los esquemas del armario o analizar la lógica de caída de múltiples husillos, envíe las especificaciones de su máquina.
Al actualizar desde el modelo A15 monocromático anterior o reemplazar una unidad B15 en servicio:
Envíe fotografías actuales de su terminal de armario a través de nuestro portal de cotización de ingeniería para una revisión de compatibilidad verificada.
La confiabilidad neumática es la base del rendimiento continuo del router CNC multihusillo:
El diseño adecuado del sistema neumático garantiza transiciones de husillo suaves y silenciosas a lo largo de cientos de miles de ciclos de producción de paneles.
Las alertas de diagnóstico en la pantalla a color de 4,3 pulgadas guían la solución de problemas en los subsistemas neumáticos y eléctricos:
| Diagnóstico de pantalla | Condición subyacente de la máquina | Procedimiento de verificación |
|---|---|---|
| Alerta de tiempo de espera del cilindro | El cilindro neumático no pudo bajar o subir dentro del límite de retardo | Inspeccionar la presión del aire comprimido (mín. 0,6 MPa); comprobar sensores de láminas magnéticos |
| Advertencia de bloqueo del husillo | Se ordena la rotación del eje mientras el cilindro no está completamente bajado | Verifique la alimentación auxiliar de 24 V a las válvulas solenoides; inspeccionar el colector de válvulas |
| Límite del eje encontrado | Eje comandado de trayectoria de herramienta de compensación más allá de los límites físicos del software | Verificar los parámetros de compensación de coordenadas; comprobar el posicionamiento cero de la pieza |
| Señal de falla del variador | El variador del husillo se disparó por sobrecarga o umbral térmico | Inspeccionar el panel de errores del variador; examinar el flujo de refrigeración por agua del husillo |
| Error de frecuencia de pulso | La velocidad de avance comandada supera el límite máximo de frecuencia de pulso de 2,0 MHz | Reduzca las velocidades de desplazamiento rápido o reduzca el divisor de micropasos del accionamiento del motor |
Mantener aire comprimido limpio y rieles deslizantes lubricados resuelve la mayoría de los retrasos en el cambio de cilindros mecánicos.
Para instalaciones de carpintería que evalúan arquitecturas de control de herramientas múltiples:
LISTA DE VERIFICACIÓN
ESPECIFICACIONES
Compare la plataforma B1X actual. En una máquina existente, compruebe la etiqueta del controlador, la placa de interfaz y la versión de software; la documentación y las fotografías pueden describir hardware anterior.
| Modelo | B15 |
|---|---|
| Serie | B1X |
| CPU | DSP |
| Memoria interna | Pregunte a CINKR por la capacidad de memoria del controlador suministrado. |
| Pantalla | 4,3 pulgadas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. |
| Comunicación | USB / TCP/IP — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. |
| Ejes controlados | 3 ejes |
| Señal de control | diferencial — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. |
| Sistema de accionamiento | paso a paso / servomotor — Haga coincidir la versión de hardware y software suministrada. |
| Entradas | 16 entradas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. |
| Salidas | 16 salidas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. |
| E/S adicionales | Confirme la variante de la placa y los terminales disponibles para E/S adicionales. |
| Unidad mínima de entrada | 0,001 mm |
| Frecuencia máxima de pulso | 2 MHz — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. |
| Alimentación | 24V DC — Entrada de placa de interfaz; verifique su clasificación por separado del suministro del mando. |
| Interpolación | Solicite los detalles de interpolación del software suministrado. |
| Reanudación desde punto de parada | Solicite las instrucciones de funcionamiento del software B1X suministrado. |
| Recuperación tras fallo de alimentación | Solicite las instrucciones de recuperación para el software B1X suministrado. |
| Límites software / hardware | Confirme la configuración de límites y protección con el fabricante de la máquina. |
| Protección por contraseña | Solicite la configuración de protección y acceso al software suministrado. |
| Eje rotativo | No compatible |
| Compatibilidad ATC | No compatible |
| Multihusillo / cilindros | Compatible |
| Control de plasma | No compatible |
| Volante manual / MPG | Compatible |
| Comunicación de red | Compatible — Compruebe que la interfaz de red y el flujo de transferencia suministrados correspondan a la máquina. |
COMPARAR CONTROLADORES
Compare las aplicaciones actuales de la plataforma, los ejes, la pantalla y las E/S. Confirme la placa suministrada antes de sustituir; el hardware anterior puede ser diferente.
| Modelo | Uso principal | Ejes | Pantalla | E/S | Relación |
|---|---|---|---|---|---|
| B15 | Cambio de cabezal y cilindro de tres ejes | 3 ejes | 4,3 pulgadas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | 16 entradas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. / 16 salidas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | Modelo seleccionado |
| A15 | Conmutación multicabezal de tres ejes | 3 ejes | 3 pulgadas | 8 entradas / 8 salidas | Opción de la misma clase: compare funciones, cableado y señales. |
| B57 | Cambio automático de herramientas de tres ejes | 3 ejes | 5 pulgadas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | 16 entradas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. / 16 salidas — Especificación de plataforma actual; coincida con la placa de interfaz suministrada. | Plataforma diferente: no es un reemplazo directo. Es necesario verificar la compatibilidad de la máquina. |
Las alternativas al B15 dependen del movimiento y de las funciones requeridas. Un modelo relacionado no garantiza cableado o firmware intercambiables.
DESCARGAS
Descargue los documentos de referencia disponibles. Antes de aplicar instrucciones de cableado, compruebe el controlador y la revisión de la placa de interfaz. Para un reemplazo o un pedido nuevo, solicite a CINKR la documentación correspondiente al hardware exacto.
Esquemas de cableado de referencia con etiquetas y notación de señales en inglés. Confirme la revisión de la placa correspondiente antes de utilizarlos.
Descarga directa gratuitaFAQ
La placa de conexión de interfaz B15 admite salidas de caída de cilindros neumáticos independientes y gestión de compensación coordinada para hasta cuatro cabezales de husillo motorizados.
El B15 incorpora una pantalla LCD en color de 4,3 pulgadas para un seguimiento visual claro de los números de cabezales de herramientas activos, señalización de accionamiento del motor diferencial con frecuencias de pulso de 2,0 MHz y bloques de terminales ampliados de 16 entradas/16 salidas, en comparación con el A15 monocromático de ánodo común de 3 pulgadas.
Sí. El B15 combina salidas discretas de velocidad binaria de varios pasos con relés de funcionamiento del husillo independientes, lo que permite que cada cabezal de corte funcione a sus RPM de corte optimizadas cuando se baja a su posición.
Documente la cantidad de husillos operativos, los voltajes nominales de las válvulas del cilindro neumático, el formato de la señal del variador y el cableado de los terminales de la placa de conexiones. Envíe fotos a través de nuestro formulario de cotización.
La pantalla a color de 4,3 pulgadas muestra indicadores gráficos dinámicos que resaltan qué cilindro del husillo está desplegado activamente y cortando en tiempo real.
Sí. Todos los modelos B15 proporcionan cuatro salidas de transistor NPN de 24 V ópticamente aisladas para el accionamiento de válvulas solenoides neumáticas.
Verifique el voltaje de la bobina de la válvula solenoide (24 V CC frente a alimentación CA), las polaridades del sensor de láminas del cilindro y el espaciado de compensación de centro a centro del eje.
SOLICITAR COTIZACIÓN
Indíquenos la cantidad y el país de destino. Para un reemplazo o una actualización, incluya a continuación los datos disponibles de la máquina. Este formulario solo prepara el mensaje; no envía ni almacena datos.