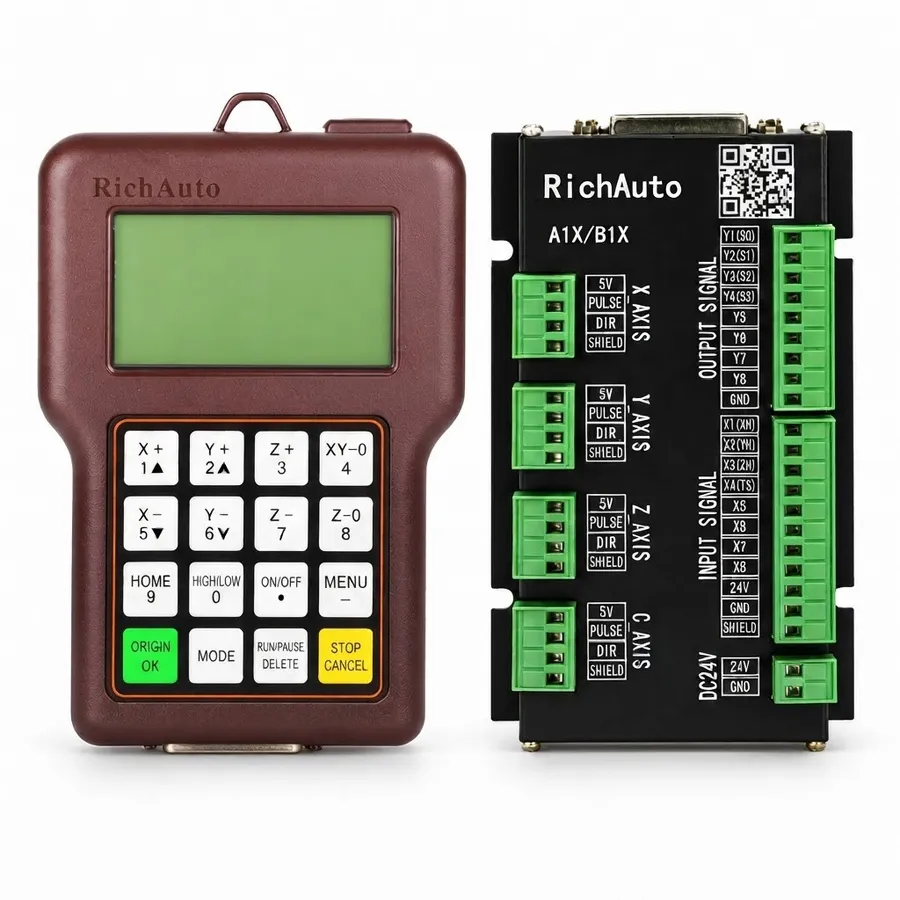
A15 für zylinderbetriebene CNC-Köpfe
Der RichAuto A15 ist ein industrieller dreiachsiger DSP-Hand-Motion-Steuerung, der speziell für Mehrspindel-CNC-Fräsmaschinen und Plattenbearbeitungsmaschinen für die Holzbearbeitung entwickelt wurde. Mehrspindelfräser werden häufig im kundenspezifischen Möbelbau, im architektonischen Fräsbau, bei der Herstellung von Durchgangstüren und in der Herstellung von Ladeneinrichtungen eingesetzt und montieren zwei, drei oder vier motorisierte Spindelköpfe entlang eines gemeinsamen Portalträgers. Jede Spindel ist an einem unabhängigen vertikalen pneumatischen Gleitzylinder montiert.
Anstatt längere Produktionsausfälle in Kauf zu nehmen, während Bediener bei Einspindelmaschinen die Spannzangen manuell wechseln und die Fräserlängen neu auf Null stellen, führt die A15 sofortige Werkzeugwechsel durch, indem pneumatische Absenkzylinder im laufenden Betrieb betätigt werden. Programmierte Werkzeugwechselbefehle (T1, T2, T3, T4) ziehen die zuvor laufende Spindel automatisch zurück, senken den gewünschten Werkzeugkopf ab, wenden kalibrierte Raumkoordinatenversätze an und passen die Schnittgeschwindigkeiten des Inverters an. Da der A15 völlig ohne angeschlossene PCs auskommt, liefert er eine robuste tägliche Leistung und ist unempfindlich gegenüber Industriestaub und elektrischem Rauschen. Maschinenbauer und Schreinereien können ein A15-Angebot anfordern, das für ihre genaue pneumatische Werkzeuganordnung konfiguriert ist.
A15, A15E, A15S und A15C: Mehrkopf-Steuerungs-Suffixe
In Großserien-Schrankfertigungsanlagen sind Mehrspindelfräsen anzutreffen, die Modellbezeichnungen wie A15, A15E, A15S oder A15C tragen. Diese Modellvarianten bezeichnen Faceplate-Tastensprachen:
| Modellmarkierung |
Tastatur-Faceplate-Sprache |
| A15 |
Basis-Mehrspindel-Pneumatik-Bewegungsplattform |
| A15E |
Nur englischsprachige Tastaturblende (Exportstandard) |
| A15S |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
| A15C |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
Die gesamte Pneumatikzylinder-Absetzsequenzierung, die Spindel-Mehrgeschwindigkeitslogik, die Koordinaten-Offset-Register und die Firmware sind bei A15, A15E, A15S und A15C identisch. Der einzige Unterschied besteht in der Siebdrucksprache auf den Tasten des Tastenfelds. Überprüfen Sie Ihre Anforderungen an pneumatische Portalwerkzeuge und fordern Sie dann ein A15-Angebot an](#rfq-product).
Was im Lieferumfang eines A15-Steuerungen enthalten ist
Das standardmäßige Mehrspindel-Steuerungssystem RichAuto A15 wird komplett mit Industriekomponenten geliefert, die für die Integration in den Schaltschrank vorbereitet sind:
- A15 Handbediengerät: Ergonomisches Bedienterminal, ausgestattet mit einem 3-Zoll-Monochrom-LCD-Display, einer taktilen Folientastatur und einer speziellen Mehrspindel-Betriebs-Firmware, die kalibrierte Kopfversatzregister speichert.
- Multi-Head-Breakout-Schnittstellenkarte: Schnittstellenkarte zur DIN-Schienenmontage mit optischen Trennkopplern, Schritt-/Richtungsanschlüssen für Hochgeschwindigkeitstreiber und speziellen 24-V-Magnetventiltreiberrelais für Pneumatikzylinder.
- Doppelt abgeschirmtes 50-poliges Verbindungskabel: Geflochtenes mehradriges Kommunikationskabel, das Signalbusse zwischen dem Handbediengerät und dem Schaltgehäuse überträgt.
- USB-Computerverbindungskabel: Industrielles USB-Kabel, das für die Firmware-Verwaltung und die Übertragung von G-Code-Werkzeugroutinen verwendet wird.
Überprüfen Sie alle Schraubklemmenblöcke und Kabelzugentlastungstüllen nach Erhalt, um vor der Inbetriebnahme des Schranks die mechanische Unversehrtheit sicherzustellen.
A15 Multi-Speed-Modus: Was er ändert
Der Betrieb mehrerer Spindeln an einem gemeinsamen Portal erfordert häufig den Einsatz unterschiedlicher Schneidwerkzeuggeometrien. Kopf 1 kann beispielsweise einen 1/2-Zoll-Diamant-Planfräser mit 12.000 U/min antreiben, Kopf 2 betreibt einen 5-mm-Bohrer mit 6.000 U/min und Kopf 3 dreht eine 3/8-Zoll-Druckspirale mit 18.000 U/min. Der A15 verwaltet die Spindelrotation über zwei Hauptmethoden:
- Diskreter Multi-Speed-Modus (Klemmenblock J7): Das Schnittstellenkarte verfügt über digitale Ausgangsanschlüsse mit der Bezeichnung S0, S1 und S2. Durch die Ausgabe binärer digitaler Zustände löst die Steuerung vorprogrammierte Frequenzstufen direkt im Spindelumrichter aus. Dieser Ansatz ermöglicht eine schnelle, wiederholbare Geschwindigkeitsumschaltung zwischen Vorgängen, ohne dass empfindliche analoge Digital-Analog-Wandlerkarten erforderlich sind.
- Multi-Inverter-Antriebsarchitekturen: Bei Produktionsmaschinen, die mit speziellen Frequenzumrichtern für jeden Spindelmotor ausgestattet sind, betätigt der A15 unabhängige Betriebsrelaiskontakte (Klemmen Y1 bis Y4) und stellt so sicher, dass nicht ausgewählte angehobene Spindeln im Parkzustand vollständig stationär bleiben.
- Verriegelungsverzögerungen des pneumatischen Zylinders: Um Werkzeuge und Werkstückmaterialien zu schützen, erzwingt die A15-Firmware eine programmierbare mechanische Verweilverzögerung zwischen Zylinderbetätigung und Spindelhochlauf, um sicherzustellen, dass der Pneumatikzylinder vor dem Eintritt in den Fräser an seinem physischen mechanischen Anschlag einrastet.
Sehen Sie sich das technische Handbuch Ihres Wechselrichters an, um mehrstufige digitale Geschwindigkeitseingänge gemäß der A15-Ausgangswahrheitstabelle zu konfigurieren.
Werkzeugauswahl und Positionsversätze
Die hochpräzise Mehrspindelbearbeitung erfordert eine strenge Koordinatenausrichtung zwischen den Schneidköpfen:
- Mechanische Mitte-zu-Mitte-Abstände: Spindelkörper werden in festen Abständen entlang des Portalträgers montiert (normalerweise 150 mm, 200 mm oder 250 mm von Mitte zu Mitte).
- Interne Koordinatenversatzregister: Die A15-Betriebssoftware speichert diskrete X-, Y- und Z-Koordinatenversätze für Kopf 2, Kopf 3 und Kopf 4 relativ zum Primärkopf 1. Wenn ein Programm einen T2-Befehl ausführt, verschiebt die Steuerung das aktive Koordinatensystem sofort und stellt so sicher, dass Schnittmerkmale perfekt ausgerichtet sind.
- Unabhängige Werkzeuglängenversätze auf der Z-Achse: Da die Länge des Fräservorsprungs je nach Werkzeugspannzange unterschiedlich ist, bietet der A15 für jeden Kopf unabhängige Werkzeugabtastroutinen. Bediener können alle Fräser nacheinander an einem gemeinsamen Werkzeug-Einstellblock ansetzen, wobei kalibrierte Längenabweichungen automatisch aufgezeichnet werden.
Dokumentieren Sie diese kalibrierten Versatzmaße, bevor Sie ein vorhandenes Gerät austauschen oder Firmware-Updates durchführen. Um Klemmenschaltpläne zu überprüfen oder die Zylinderversatzlogik für Ihre Maschine zu überprüfen, fordern Sie eine A15-Verkabelungsprüfung an.
A15 Anschlussklemmen
Die Schrankverkabelung für den A15 endet an der Zwischenschnittstellen-Breakout-Karte im Schaltschrank. Die Schnittstellenkarte trennt die induktiven pneumatischen Magnetleitungen klar von der Niederspannungs-Bewegungslogik:
| Terminalgruppe |
Terminal-ID |
Verbundenes Feldsignal |
Elektrische Eigenschaften |
| Zylinderausgänge |
Y1, Y2, Y3, Y4 |
Pneumatikzylinder senken/heben Magnetventile |
24-V-Transistor-/Relaisausgänge |
| Spindelgeschwindigkeit auswählen |
S0, S1, S2, GND (J7) |
Binäre Frequenzauswahl mit mehreren Drehzahlen für den Wechselrichter |
24V optisch isolierte Digitalausgänge |
| Achsenbewegungsausgänge |
X-PUL, Y-PUL, Z-PUL |
Schrittbefehlsausgaben an Achsantriebe |
Optische Hochgeschwindigkeitsisolatoren mit gemeinsamer Anode |
| Achsenrichtungslinien |
X-Richtung, Y-Richtung, Z-Richtung |
Richtungsbefehlsausgaben an Achsantriebe |
Optische Hochgeschwindigkeitsisolatoren mit gemeinsamer Anode |
| Maschinenreferenzsensoren |
X0, Y0, Z0, Grenze |
Referenzierungssensoren und Nachlauf-Mikroschalter |
Kompatibel mit 24V NPN-Näherungsschaltern |
| Werkzeugeinstellungs-Touchplatte |
Fräser-/Werkzeugsensor |
Automatisierte Eingabe des Werkzeuglängensensorblocks |
Optisch isolierter digitaler Eingangskanal |
Um sicherzustellen, dass Ihre pneumatischen Magnetventile die Ausgangsstromnennwerte der Breakout-Schnittstellenkarte nicht überschreiten, reichen Sie Ihren elektrischen Schaltplan zur technischen Überprüfung ein.
Pneumatische Sequenzierung und Kollisionsvermeidung
Die Betriebssicherheit an Mehrkopfmaschinen erfordert eine strenge Reihenfolgedisziplin beim Werkzeugwechsel:
- Z-Achsen-Sicherheitsabstandsanhebung: Bevor eine Zylinderabsenkbewegung ausgelöst wird, muss der Z-Achsen-Hebemotor den gesamten Portalschlitten bis zu seiner mechanischen oberen Verfahrgrenze fahren. Der A15 überprüft automatisch diesen sicheren Rückzugsschwellenwert, bevor er pneumatische Ventile steuert.
- Auslass und Druckstabilisierung durch Magnetventile: Wenn ein neuer Zylinder abgesenkt wird, muss die Abluft aus der gegenüberliegenden Zylinderkammer ungehindert durch Schalldämpfer entweichen. Luftdruckabfälle unter 0,5 MPa können dazu führen, dass die Absenkzylinder in der Mitte durchhängen, wodurch die Gefahr von Werkstückkollisionen besteht.
- Überprüfung des magnetischen Reed-Sensors: Die Installation von zwei magnetischen Reed-Schaltern an jedem Pneumatikzylinderzylinder ermöglicht eine Überprüfung im geschlossenen Regelkreis für die A15-Steuerung. Die Maschine führt keine Koordinatenschnittvorschübe aus, bis der Sensor für die untere Position die vollständige mechanische Verriegelung bestätigt.
Die regelmäßige Inspektion der pneumatischen Reglergehäuse und Luftfilterelemente gewährleistet eine konsistente, wiederholbare Kopfbetätigung während der Produktionsschichten mit hohem Zyklus.
A15 Alarmcodes und erste Kontrollen
Bei der Inbetriebnahme oder Wartung einer A15-Mehrspindelfräse helfen auf dem Bildschirm des Handbediengeräts angezeigte Diagnosewarnungen bei der schnellen Fehlereingrenzung:
| Bildschirmdiagnose |
Grundlegender Maschinenzustand |
Systematische Schritte zur Fehlerbehebung |
| Fehler „Zylinder heruntergefahren“ |
Der Absenkzylinder konnte den Reed-Schalter in der unteren Position nicht auslösen |
Überprüfen Sie den Luftdruck in der Werkstatt (mindestens 0,6 MPa). Überprüfen Sie die Ausrichtung des Magnet-Reed-Sensors |
| Spindelverriegelungswarnung |
Spindeldrehung befohlen, während der Zylinder nicht verriegelt ist |
Überprüfen Sie, ob die 24-V-Hilfsspannung am Magnetverteiler anliegt. pneumatische Luftleitungen prüfen |
| Achsengrenzenüberschreitung |
Der Werkzeugkopfversatz hat den programmierten Pfad über den physischen Verfahrweg hinaus verschoben |
Überprüfen Sie die Parameter für den Koordinatenversatz. Werkstück-Nullpunktpositionierung prüfen |
| Werkzeugaufruf nicht gefunden |
Vom G-Code-Programm angeforderte Werkzeugnummer außerhalb des konfigurierten Bereichs |
Stellen Sie sicher, dass der CAM-Postprozessor nur die Werkzeugnummern T1 bis T4 |
| Schrittimpulsfrequenzfehler |
Vorschubgeschwindigkeit höher als 1,0 MHz Ausgangskapazität befohlen |
Eilganggeschwindigkeitsparameter im Maschinenkonfigurationsmenü reduzieren |
| Notfallschleife offen |
Sicherheitskreis unterbrochen oder Not-Aus-Taste betätigt |
Überprüfen Sie den Durchgang zwischen den Schranksicherheitsrelais und den Portalstopptasten |
Durch die Aufrechterhaltung trockener, geölter Druckluft und sauberer vertikaler Führungsbahnen werden die meisten Betriebsunterbrechungen bei Mehrkopfgeräten vermieden.
Um einen passenden Ersatz-RichAuto A15-Steuerung zu bestellen, erfassen Sie die folgenden technischen Daten Ihrer Maschine:
- Anzahl der derzeit am Portalbalken installierten motorisierten Schneidköpfe.
- Betriebsspannung des Magnetventils (24 V DC-Hilfsspannung gegenüber 110 V/220 V AC-Steuerspannung).
- Kilowattwerte des Spindelmotors und Modellnummern des Wechselrichterherstellers.
- Gut lesbare Fotos Ihrer Schrank-Breakout-Karte und des aktuellen Typenschilds des Handgeräts.
Senden Sie Ihre Maschinendaten über unser A15-Angebotsportal zur technischen Prüfung.
A15 vs. B15 und B57
Für Holzbearbeitungsbetriebe, die Multitool-Steuerungsarchitekturen der gesamten RichAuto-Familie evaluieren:
- RichAuto A15: Wirtschaftliche 3-Zoll-Monochrom-Common-Anode-Plattform für Standard-Mehrspindelfräsen.
- RichAuto B15: Hochgeschwindigkeits-4,3-Zoll-Farbdifferentialplattform mit 2,0-MHz-Pulsraten, hervorragender Immunität gegen elektrisches Rauschen und erweiterter 16I/16O-Kapazität für die industrielle Mehrspindelproduktion.
- RichAuto B57: Entwickelt für Einspindelmaschinen, die mit automatischen Werkzeugwechselkarussells (ATC) oder linearen Werkzeugmagazinen mit motorisierten Zugstangenspindeln ISO30/BT30 ausgestattet sind.