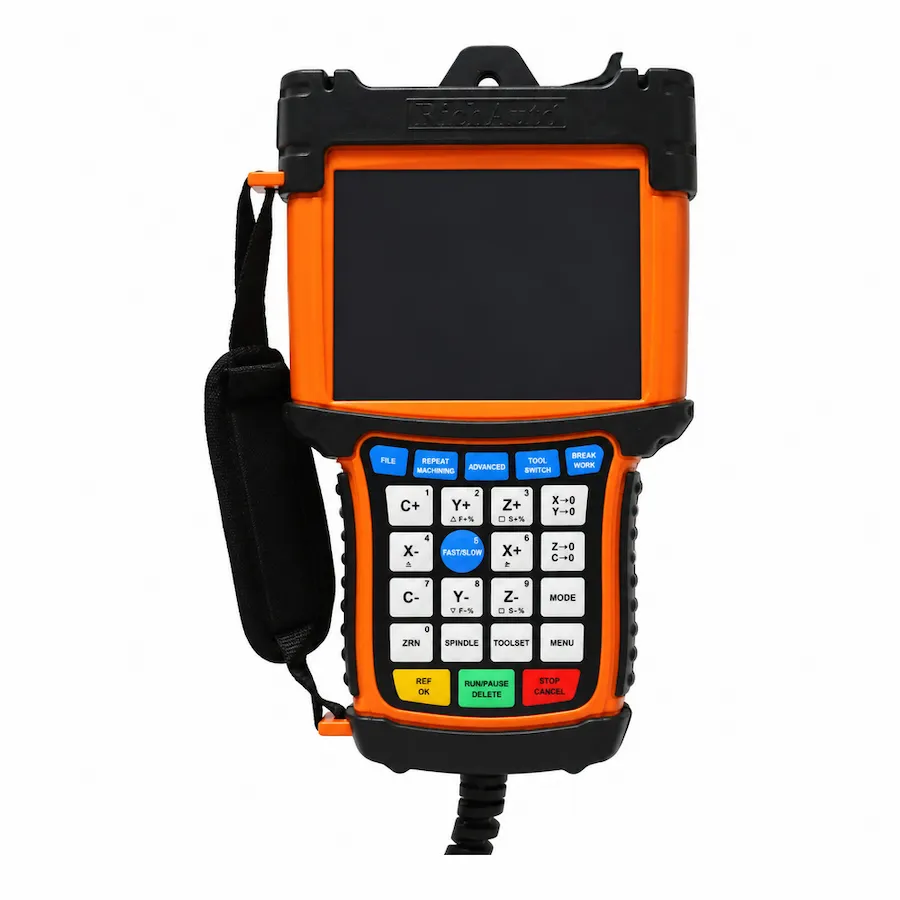
Qué controla el RichAuto B57
El RichAuto B57 es un controlador de movimiento DSP industrial independiente diseñado específicamente para router CNC equipados con cambiadores automáticos de herramientas (ATC). Al operar sobre la potente plataforma de hardware B5X, el B57 gestiona el ciclo completo de cambio de herramientas para máquinas de un solo husillo que utilizan barras de tiro neumáticas y cargadores de portaherramientas (como sistemas cónicos ISO30, BT30 o HSK63F).
Durante un cambio de herramienta automatizado, el B57 coordina la desaceleración del husillo, la retracción neumática de la cubierta antipolvo, el recorrido del eje hasta el bolsillo designado, el desenganche del portaherramientas con purga de aire cónica, la recogida de herramientas, la verificación del sensor de sujeción y el control automático de la longitud de la herramienta. La pantalla LCD en color de 5 pulgadas proporciona a los operadores una simulación dinámica de la trayectoria de la herramienta y lecturas claras del estado del almacén de herramientas. Los fabricantes de máquinas y las instalaciones pueden solicitar una cotización B57 configurados para la cinemática exacta de su cargador.
B57, B57E, B57S y B57C: Sufijos del cambiador automático de herramientas
En los canales de adquisición y en la documentación de la máquina, el controlador aparece con designaciones como B57, B57E, B57S o B57C:
| Marcado de modelo |
Idioma de la placa frontal del teclado |
| B57 |
Plataforma base de control de movimiento ATC |
| B57E |
Placa frontal del teclado solo en inglés (estándar de exportación) |
| B57S |
Placa frontal de teclado bilingüe (chino + inglés) |
| B57C |
Placa frontal de teclado bilingüe (chino + inglés) |
Todas las macrosecuencias del cambiador automático de herramientas, los enclavamientos de seguridad de la barra de tracción del husillo, la lógica de purga de aire neumática y el firmware son idénticos en B57, B57E, B57S y B57C. La única distinción es el lenguaje serigrafiado en los botones del teclado físico. Los sufijos no alteran los algoritmos de movimiento, las macros de cambio de herramientas ni las asignaciones de pines de terminales. Al planificar la compra de una máquina, envíe una consulta sobre el equipo.
Estante de herramientas trasero o estante de herramientas lateral: qué diseño B57
Los diagramas de ingeniería y el empaquetado del firmware de fábrica identifican dos disposiciones distintas del cargador de herramientas mecánicas admitidas por el B57:
- Configuración del bastidor de herramientas trasero: el cargador de herramientas lineal se monta en la parte trasera de la mesa de corte a lo largo del eje X. Al cambiar de herramienta, el pórtico se desplaza hasta la parte trasera de la plataforma, deposita la herramienta activa en su bolsillo, se desplaza al bolsillo objetivo y toma la nueva herramienta.
- Configuración del bastidor de herramientas lateral (o bastidor móvil): el cargador de herramientas se monta a lo largo del lado del pórtico o funciona como un carrusel móvil. Los cambios de herramientas se producen con una distancia de recorrido mínima, lo que reduce significativamente los tiempos totales del ciclo de cambio de herramientas en hojas de gran formato.
Hacer coincidir el paquete de firmware con el diseño físico de su máquina garantiza trayectorias de aproximación correctas y evita colisiones mecánicas durante la carga de herramientas.
Terminales de E/S B57: X01–X16 y Y01–Y08
La placa de conexión de interfaz B57 proporciona aislamiento óptico de alta densidad organizado específicamente para enclavamientos de seguridad ATC:
| Identificador de terminal |
Función de señal |
Característica eléctrica |
Propósito del bloqueo de seguridad |
| X01, X02, X03 |
Sensores de referencia de los ejes X, Y, Z |
Entradas NPN (sinking) de 24 V |
Calibración de referencia de la máquina |
| X04 |
placa de contacto de ajuste de herramientas |
Entrada NPN de 24 V |
Medición automatizada de la longitud de la herramienta |
| X05 |
Entrada de alarma del servovariador |
Entrada aislada de 24V |
Detención inmediata del movimiento al activar el servo |
| X06, X07 |
Límite estricto, parada de emergencia |
Entradas de bucle de seguridad de 24 V |
Protección del circuito de seguridad y sobrecarrera |
| X08 |
Entrada de interruptor de pie manual |
Entrada digital de 24 V |
Pedal de liberación manual de herramientas |
| X09 |
Sensor de presión neumático principal |
Entrada digital de 24 V |
Inhibe el cambio de herramienta si la presión del aire es < 0,6 MPa |
| X10 |
Botón de liberación de herramienta manual |
Entrada digital de 24 V |
Botón del operador en la punta del husillo |
| X11, X12 |
Fallo/parada del variador del husillo |
Entradas digitales de 24V |
Verifique que el eje esté completamente detenido antes de soltarlo |
| X13, X14 |
Cono de herramienta sujetado/liberado |
Entradas de proximidad de 24V |
Confirmar la posición de la barra de tracción antes del movimiento del eje |
| X15, X16 |
Capucha antipolvo levantada/herramienta en el bolsillo |
Entradas digitales de 24V |
Comprobación de la posición del capó antipolvo y de la ocupación de los bolsillos |
| Y01 |
Marcha hacia adelante del husillo (FWD1) |
Relé de colector abierto de 24 V |
Comando de marcha del variador del husillo |
| Y03, Y04 |
Lámpara de funcionamiento, baliza de alarma |
Salidas de transistores de 24 V |
Indicadores visuales del estado de la máquina |
| Y06 |
Cilindro de elevación del capó antipolvo |
Salida electroválvula 24V |
Retraiga la cubierta antipolvo durante los cambios de herramienta |
| Y07 |
Soplado de aire de cono portaherramientas |
Salida electroválvula 24V |
Chorro de aire comprimido para limpiar el cono durante el cambio |
| Y08 |
Válvula solenoide de liberación de herramienta |
Salida electroválvula 24V |
Accione el cilindro neumático para liberar el portaherramientas |
Nunca puentee los terminales de entrada X13 y X14; La verificación de la sujeción del portaherramientas evita daños catastróficos al husillo causados por el funcionamiento de un portaherramientas no asentado a altas RPM.
Placa paso a paso o servo: dos versiones de cableado B57
La documentación de ingeniería identifica dos modelos principales de placa de interfaz dentro de la familia B57:
- Placa estándar B57E: Diseñada para unidades paso a paso o híbridas, con bloques de terminales de dirección y paso diferencial convencionales.
- B57E_1 Placa de servo: Equipada con conectores de servoaccionamiento multiconductores dedicados, bucles de retroalimentación de alarma de servo integrados y relés de salida de 24 V de alta resistencia para servosistemas de CA industriales.
Inspeccione la placa de interfaz de su armario antes de ordenar reemplazos para garantizar la alineación de los terminales.
Cableado del husillo, variador e interruptor de inicio
La conexión del eje del ATC y la red de sensores requiere prácticas de cableado disciplinadas:
- Funcionamiento del variador y regulación de frecuencia: Los terminales GND, DA1 y FWD1 se conectan al variador del husillo. DA1 proporciona una referencia de frecuencia analógica de 0-10 V, mientras que FWD1 activa la rotación hacia adelante.
- Soporte de sensor de localización de modo dual: La placa de conexión admite microinterruptores mecánicos y sensores ópticos de proximidad NPN (marrón: +24 V, azul: GND, negro: señal X01-X03).
- Supresión de solenoide neumático: Asegúrese de que todas las bobinas de solenoide de 24 V CC (desbloqueo, soplado de aire, cubierta antipolvo) incorporen diodos de retorno inverso para detener los picos inductivos.
- Calibración de la sonda de longitud de la herramienta: Los bloques táctiles de calibración fijos permiten la compensación automatizada de la longitud de la herramienta después de cada ciclo de cambio de herramienta.
Seguir estas pautas de conexión evita que el ruido eléctrico transitorio interrumpa la interpolación de movimiento de alta velocidad. Para inspeccionar esquemas de terminales o verificar la lógica de secuencia ATC, solicite una revisión de ingeniería B57.
Rutinas automáticas de calibración del sensor de longitud de herramienta y compensación de desgaste
Los cambiadores de herramientas automatizados exigen una compensación repetible de la longitud de la herramienta después de cada recogida del portaherramientas:
- bloque de contacto de calibración permanente: Monte una placa de contacto de precisión en una coordenada fija e inamovible en el marco de la máquina fuera de la envoltura activa de la cama de vacío.
- Ciclo de medición de longitud automatizado: después de que el husillo sujeta mecánicamente un nuevo portaherramientas del bastidor, el B57 se desplaza automáticamente hasta el bloque de contacto, toca a baja velocidad de medición, calcula la longitud de proyección del cortador y actualiza el registro de compensación de longitud activo.
- Verificación del soplado de aire del cono del husillo: Durante el ciclo de liberación, el aire a alta presión purga el cono interno del cono del husillo. Verificar que este chorro de aire elimine las virutas evita que el portaherramientas se desvíe y preserva el equilibrio a 24 000 RPM.
La integración de la medición automatizada de herramientas elimina los errores de toque manual y protege los costosos paneles de spoilers contra cortes accidentales.
B57 Códigos de alarma y primeras comprobaciones
Los mensajes de diagnóstico en la pantalla a color de 5 pulgadas guían la solución rápida de problemas durante los cambios automatizados de herramientas:
| Diagnóstico de pantalla |
Condición subyacente de la máquina |
Procedimiento Correctivo |
| Tiempo de espera para desbloquear la herramienta |
El cilindro de liberación de herramientas no se activó dentro del retraso programado |
Verifique la presión del suministro de aire del taller; inspeccionar la válvula solenoide y el sensor de láminas X14 |
| Sensor de herramienta sujetado perdido |
Se perdió la confirmación de la abrazadera del portaherramientas durante el funcionamiento del husillo |
Detenga inmediatamente el husillo; comprobar la tensión del muelle de la barra de tracción y el sensor X13 |
| Disparo por baja presión de aire |
La presión del aire del sistema cayó por debajo del umbral seguro (entrada X09) |
Verificar el funcionamiento del compresor; inspeccionar el regulador de aire y la línea de suministro principal |
| Número de herramienta fuera de rango |
El número de herramientas comandadas supera el número de bolsillos del cargador configurado |
Verificar las llamadas de herramientas de código G con la capacidad configurada del cargador |
| Bloqueo de parada del husillo |
Se ordena la liberación de la herramienta mientras el contacto de funcionamiento del variador está cerrado |
Inspeccione el cableado del contacto de salida de velocidad cero del variador a la entrada X12 |
Mantener aire comprimido seco y lubricado a una presión estable de 0,65 MPa elimina más del 85 % de los errores de cambio automatizado de herramientas.
Consideraciones de integración y reemplazo de B57
Al solicitar un controlador B57 de reemplazo o evaluar la modernización de una máquina:
- Especifique si su máquina utiliza una rejilla trasera lineal, una rejilla lateral lineal o un cargador de carrusel rotativo.
- Proporcione la marca y el modelo exactos del husillo (por ejemplo, Hiteco, Colombo, HSD o husillo ISO30/BT30 genérico).
- Confirme si los accionamientos de sus ejes son servos paso a paso, híbridos paso a paso o de CA industriales.
- Envíe fotografías claras de la placa de interfaz del armario y la etiqueta portátil actual.
Envíe las especificaciones de su máquina a través de nuestro portal de cotización B57 para una revisión de compatibilidad verificada.