


MEILLEURE ADÉQUATION
Choisissez le A15 si :
- La machine utilise un mouvement à 3 axes avec têtes sélectionnables.
- La séquence de commutation des vérins et des broches est documentée.
- La carte A1X correspondante prend en charge les connexions machine.

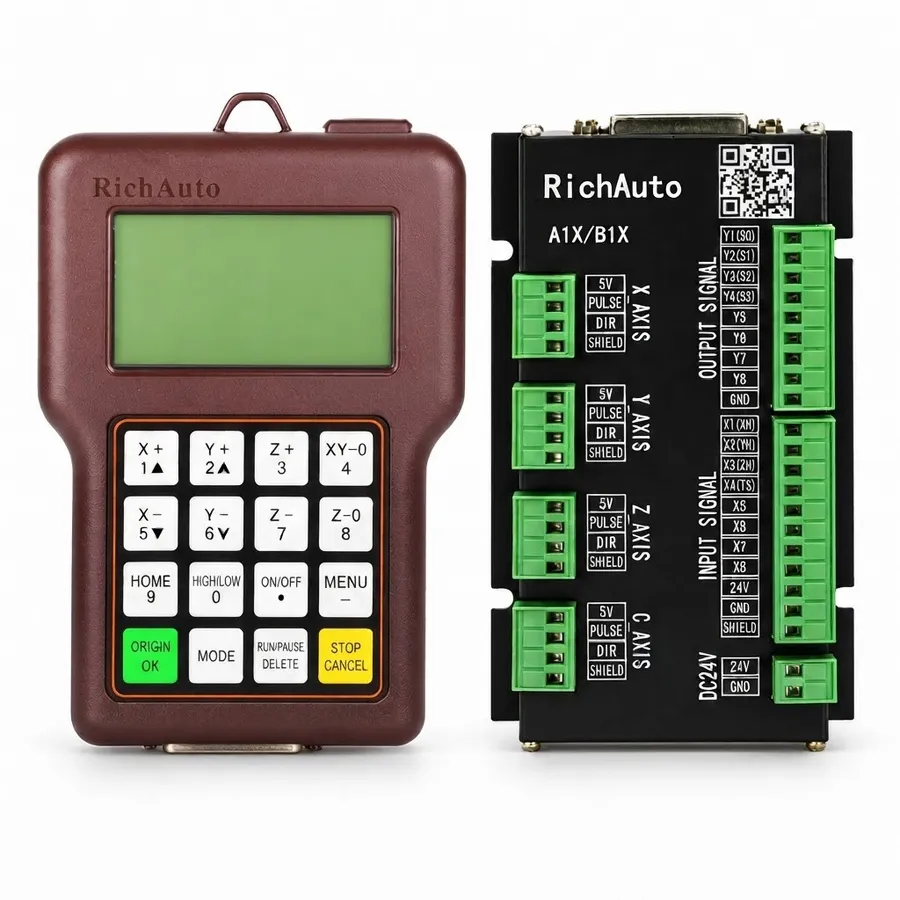
RichAuto A15 : boîtier portable et carte d'interface. Photographie de référence ; confirmez le contrôleur fourni et la révision de la carte d'interface.
SÉRIE A1X · RA-A15
Contrôleur 3 axes pour routeurs CNC à plusieurs broches ou têtes pneumatiques indépendantes ; gère la commutation séquentielle des outils sans nécessiter de changeur automatique complexe.
Série : Voir la gamme A1X
CINKR fournit des contrôleurs RichAuto neufs et d'origine et accepte les commandes de remplacement à l'unité. Les défauts couverts bénéficient d'une garantie d'un an. La plupart des commandes sont expédiées dans les trois jours ouvrés suivant le paiement.
Les composants fournis, la configuration, le coût d'expédition et le délai de livraison sont confirmés dans le devis. Conditions de livraison, de garantie et de retour.
GUIDE DU PRODUIT
Contrôleur 3 axes pour routeurs CNC à plusieurs broches ou têtes pneumatiques indépendantes ; gère la commutation séquentielle des outils sans nécessiter de changeur automatique complexe.
DÉCISION RAPIDE
MEILLEURE ADÉQUATION
VÉRIFIER AVANT COMMANDE
ENVISAGER UN AUTRE MODÈLE SI
Contrôleur 3 axes pour routeurs CNC à plusieurs broches ou têtes pneumatiques indépendantes ; gère la commutation séquentielle des outils sans nécessiter de changeur automatique complexe.
Cette configuration s’adresse aux machines dont le mouvement, le type de signal et l’interface électrique peuvent être associés au contrôleur fourni. Les applications à vérifier comprennent notamment : Machines multibroches et multi-têtes, Travail du bois, Publicité, Gravure de moules, Découpe laser, flamme ou plasma.
| Paramètre technique | Spécification officielle | Remarques d’ingénierie |
|---|---|---|
| Modèle de base | RichAuto A15 | Plateforme A1X |
| Nombre d’axes | 3 axes linéaires (X, Y, Z) | Interpolation multiaxe en temps réel |
| Processeur | DSP industriel dédié | Calcul de trajectoire autonome sans PC |
| Affichage | Écran LCD monochrome de 3 pouces | Affichage clair des coordonnées et états |
| Mémoire interne | 512 Mo de mémoire flash | Exécution sur clé USB ou mémoire locale |
| Signal de commande | Anode commune à 5 V | Impulsions et direction vers variateurs d’axes |
| Alimentation carte | Carte d’interface alimentée en 24 V CC | Alimentation industrielle régulée |
| Communication | Port USB frontal / Câble 50 broches | Transfert de fichiers et liaison carte |
| Formats acceptés | Code G standard (.nc, .tap, .gcode) | Compatible avec les principaux logiciels CAM |
Les valeurs ci-dessus servent de référence de plateforme. Pour une machine existante, comparez l’étiquette du contrôleur, la révision de la carte, la tension d’alimentation et les signaux d’entraînement avant d’utiliser un schéma ou d’installer le contrôleur.
Avant tout remplacement, confirmez le nombre de têtes, la séquence des vérins, l’organisation broche/variateur, les commandes T, les décalages et les étiquettes de carte, ainsi que la révision du contrôleur et de la carte d’interface fournis.
La liste des points à réunir pour la demande comprend le nombre de têtes, la séquence des vérins, l’organisation broche/variateur, les commandes T, les décalages et les étiquettes de carte. Une correspondance de nom de modèle ne suffit pas à établir que le câblage, les tensions de carte, les signaux d’entraînement ou le micrologiciel sont interchangeables.
Téléchargez uniquement les documents correspondant au modèle et à la révision matérielle indiqués. Avant la mise sous tension, contrôlez le brochage, la polarité, la mise à la terre de l’armoire et les paramètres de sécurité de la machine. Si l’étiquette et le document disponible ne concordent pas, arrêtez la préparation et demandez la documentation adaptée.
LISTE DE VÉRIFICATION
SPÉCIFICATIONS
Comparez la plateforme A1X actuelle. Sur une machine existante, associez l'étiquette du contrôleur, la carte d'interface et la version logicielle ; les documents et photos peuvent décrire un matériel antérieur.
| Modèle | A15 |
|---|---|
| Série | A1X |
| CPU | DSP |
| Mémoire interne | 512 Mo |
| Affichage | 3 pouces |
| Communication | clé USB / câble USB — Faites correspondre la version matérielle et logicielle fournie. |
| Axes pilotés | 3 axes |
| Signal de commande | anode commune |
| Système d'entraînement | pas à pas / servomoteur — Faites correspondre la version matérielle et logicielle fournie. |
| Entrées | 8 entrées |
| Sorties | 8 sorties |
| E/S supplémentaires | Confirmez la variante de carte et les bornes disponibles pour des E/S supplémentaires. |
| Unité minimale d'entrée | 0,001 mm |
| Fréquence d'impulsion maximale | 1 MHz |
| Alimentation | 24V DC — Entrée de la carte d'interface ; vérifiez sa tension séparément de l'alimentation du boîtier portable. |
| Interpolation | linéaire / circulaire / courbe — Faites correspondre la version matérielle et logicielle fournie. |
| Reprise après arrêt | Compatible — Faites correspondre la version matérielle et logicielle fournie. |
| Reprise après coupure | Compatible — Faites correspondre la version matérielle et logicielle fournie. |
| Limites logicielles / matérielles | Compatible — Faites correspondre la version matérielle et logicielle fournie. |
| Protection par mot de passe | Compatible — Faites correspondre la version matérielle et logicielle fournie. |
| Axe rotatif | Non compatible |
| Compatibilité ATC | Non compatible |
| Multibroche / vérins | Compatible |
| Commande plasma | Non compatible |
| Volant manuel / MPG | Non compatible — Faites correspondre la version matérielle et logicielle fournie. |
| Communication réseau | Non compatible — Faites correspondre la version matérielle et logicielle fournie. |
COMPARER LES CONTRÔLEURS
Comparez les applications de la plateforme, les axes, l'affichage et les E/S. Associez la carte fournie avant remplacement ; le matériel antérieur peut différer.
| Modèle | Usage principal | Axes | Affichage | E/S | Relation |
|---|---|---|---|---|---|
| A15 | Commutation multibroche 3 axes | 3 axes | 3 pouces | 8 entrées / 8 sorties | Modèle sélectionné |
| B15 | Commutation multibroche multicylindre | 3 axes | 4,3 pouces — Spécification de plateforme actuelle ; associez la carte d'interface fournie. | 16 entrées — Spécification de plateforme actuelle ; associez la carte d'interface fournie. / 16 sorties — Spécification de plateforme actuelle ; associez la carte d'interface fournie. | Option de même classe : comparez fonctions, câblage et signaux. |
| B57 | Fraisage CNC avec changeur automatique d'outils | 3 axes | 5 pouces — Spécification de plateforme actuelle ; associez la carte d'interface fournie. | 16 entrées — Spécification de plateforme actuelle ; associez la carte d'interface fournie. / 16 sorties — Spécification de plateforme actuelle ; associez la carte d'interface fournie. | Plateforme différente : pas un remplacement direct. Une vérification de compatibilité machine est requise. |
Les alternatives au A15 dépendent du mouvement et des fonctions requises. Un modèle associé ne garantit pas un câblage ou un micrologiciel interchangeables.
TÉLÉCHARGEMENTS
Téléchargez les documents de référence disponibles. Associez le contrôleur et la révision de la carte d'interface avant d'appliquer une instruction de câblage. Pour un remplacement ou une nouvelle commande, demandez à CINKR les documents correspondant au matériel exact fourni.
Instructions de référence et paramètres, principalement en anglais avec certaines étiquettes en chinois. Ces éditions peuvent décrire un matériel antérieur ; l'unité fournie doit correspondre au document.
Téléchargement direct gratuitFAQ
L'A15 utilise des sorties numériques dédiées pour commander des électrovannes pneumatiques, abaissant la broche active tout en rétractant les têtes inactives. Les décalages géométriques et de longueur d'outil sont compensés automatiquement dans les coordonnées.
Oui, lorsqu'il est configuré en mode mono-outil ou lorsqu'il utilise uniquement la Broche 1, l'A15 fonctionne exactement comme un contrôleur de routeur CNC standard à 3 axes.
Des capteurs de fin de course de vérin peuvent être raccordés sur les entrées d'interface afin de suspendre le cycle si une tête n'atteint pas sa position de travail avant le démarrage de la broche.
Oui, le post-processeur CAM insère les numéros d'outils (T1, T2, etc.) ou codes M personnalisés qui déclenchent automatiquement la commutation pneumatique des têtes sur l'A15.
DEMANDER UN DEVIS
Indiquez la quantité et le pays de destination. Pour un remplacement ou une modernisation, ajoutez ci-dessous les informations disponibles sur la machine. Ce formulaire prépare uniquement votre message ; aucune donnée n'est envoyée ni stockée.