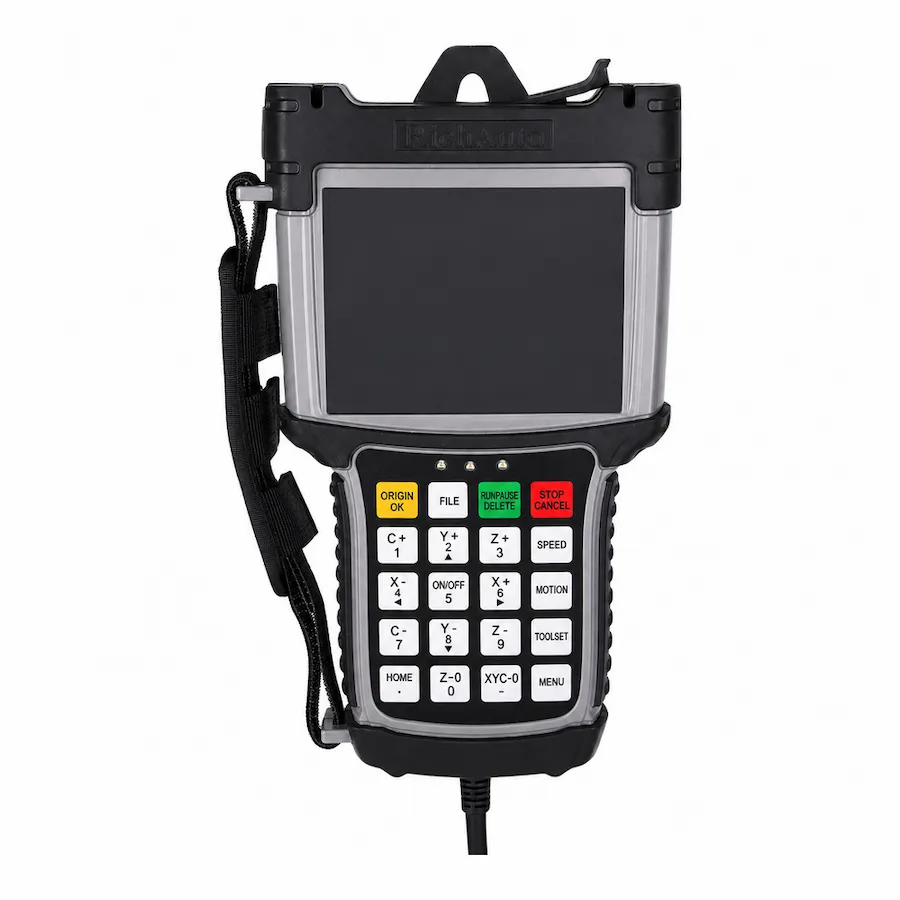
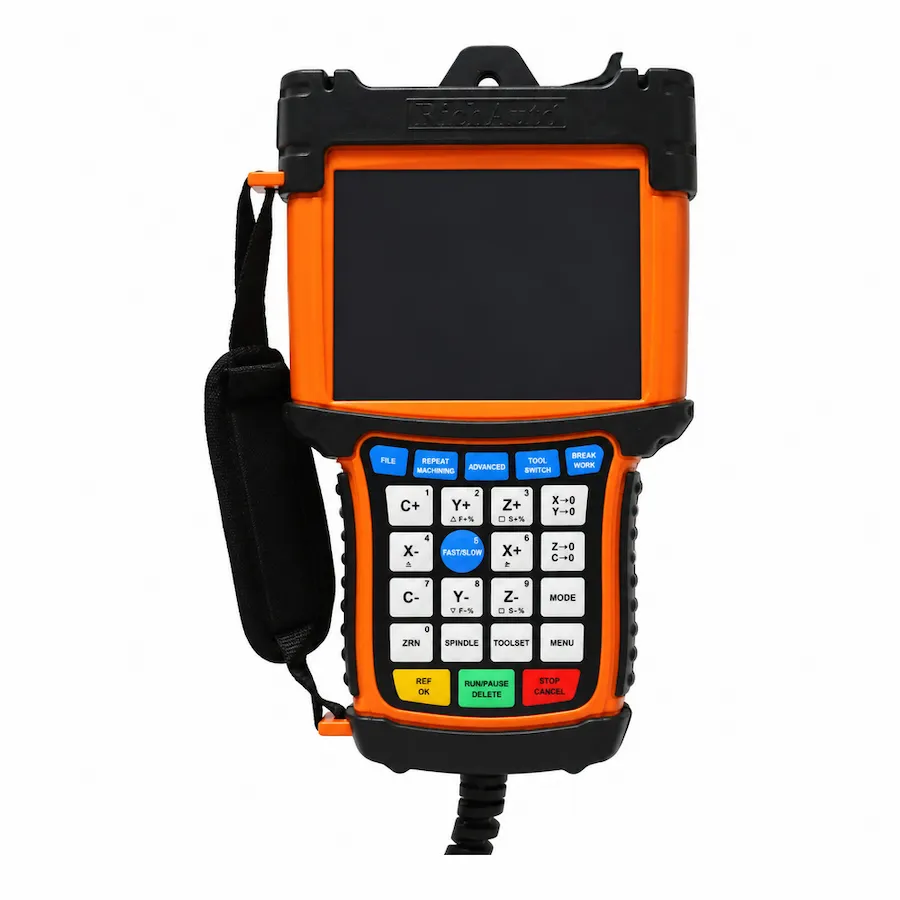
Architektura i segmentacja: B51 vs B57
Zarówno RichAuto B51, jak i RichAuto B57 należą do zaawansowanej platformy B5X opartej na wydajnym procesorze DSP, kolorowym wyświetlaczu HD 5.0 cali i taktowaniu impulsów do 4 MHz. Różnica tkwi w oprogramowaniu układowym oraz logice sterowania procesem wymiany narzędzia:
- RichAuto B51: Zoptymalizowany dla 3-osiowych maszyn ze standardowym wrzecionem ręcznym (np. zacisk ER20/ER25/ER32). Wymiana narzędzia wymaga zatrzymania wrzeciona, ręcznego odkręcenia nakrętki kluczem i ponownego pomiaru wysokości narzędzia.
- RichAuto B57: Dedykowany do maszyn wyposażonych w elektrowrzeciono z pneumatycznym zwalnianiem oprawki (ISO30, BT30 lub HSK) oraz automatyczny magazyn narzędzi (Tool Magazine).
Porównanie parametrów technicznych
| Parametr techniczny | RichAuto B51 | RichAuto B57 |
|---|---|---|
| Liczba osi ruchu | 3 osie liniowe (X, Y, Z) | 3 osie liniowe (X, Y, Z) |
| Funkcja wymiany narzędzi | Ręczna (Manual Tool Change) | W pełni automatyczna (ATC) |
| Obsługiwane magazyny narzędzi | Brak | Liniowy (Linear) oraz Karuzelowy (Carrousel / Rotary) |
| Logika sekwencji pneumatycznej | Standardowa | Zwalnianie oprawki, przedmuch stożka, czujnik zaciśnięcia |
| Offsety długości narzędzi | Pojedyncza kalibracja | Tabela narzędziowa z pamięcią offsetów T1–T16 |
| Płyta interfejsu | Standardowa płyta 3-osiowa B5X | Płyta ATC z rozbudowanymi wyjściami zaworów pneumatycznych |
Logika sekwencji ATC w sterowniku B57
W modelu B57 polecenie kodu G (np. T2 M06) wyzwala w pełni zautomatyzowaną sekwencję kroków:
- Uniesienie osi Z do bezpiecznej pozycji przelotu (
Z Clearance). - Dojazd nad aktualne gniazdo magazynu i odłożenie bieżącego narzędzia (otwarcie chwytaka pneumatycznego wrzeciona).
- Potwierdzenie czujnikiem zwrotnym rozwarcia szczęk i przedmuch stożka sprężonym powietrzem.
- Przejazd nad gniazdo nowego narzędzia (T2) i opuszczenie wrzeciona na stożek oprawki.
- Zamknięcie szczęk chwytaka i weryfikacja czujnika prawidłowego zaciśnięcia narzędzia (Tool Clamped Sensor).
- Pobranie z tabeli narzędziowej offsetu wysokości dla narzędzia T2 i powrót do obróbki detalu.