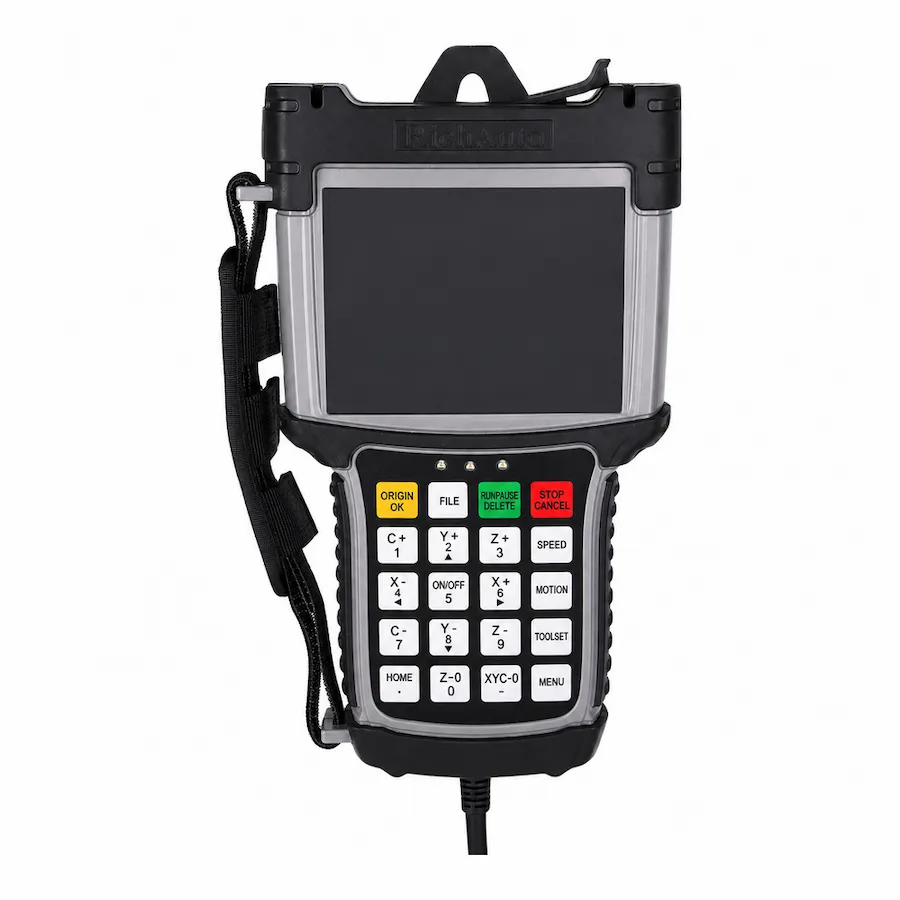
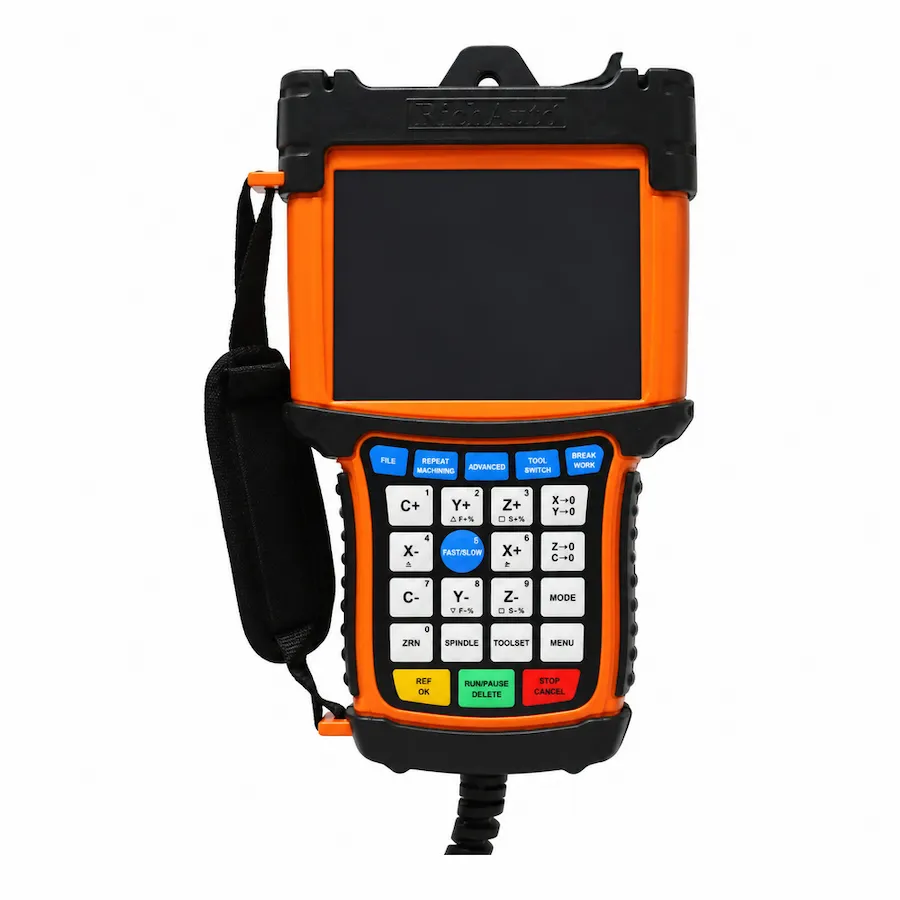
Wählen Sie den RichAuto B51 für einen herkömmlichen Drei-Achsen-Fräser, bei dem ein Bediener die Fräser wechselt. Wählen Sie RichAuto B57, wenn die Maschine eine automatische Werkzeugwechselsequenz steuern muss und bereits über die entsprechende Spindel, Werkzeugspeicher- und Sensorhardware verfügt oder damit ausgestattet wird. Die gemeinsame B5X-Farbbildschirmplattform ist ein nützlicher Kontext, aber die Art und Weise, wie die Maschine die Werkzeuge wechselt, ist der zentrale Unterschied.
Mehrere Fräser in einer Bearbeitung bedeuten nicht automatisch, dass B57 erforderlich ist. Ein Router kann mit bewussten manuellen Änderungen separate Vorgänge ausführen. Umgekehrt wird beim Kauf einer B57 weder der mechanische Werkzeugwechsler mitgeliefert noch ein Arbeitsablauf festgelegt. In diesem Leitfaden werden die beiden Arbeitsabläufe verglichen, sodass Sie die Steuerung als Teil einer vollständigen Maschinenanforderung angeben können.
Die folgenden numerischen Plattformreferenzen beschreiben die aktuellen Spezifikationen des chinesischen Herstellers. Frühere englische Material- und Handbücher für die Schnittstellenkarte können abweichen; Passen Sie die mitgelieferte Steuerung und die Schnittstellenkarte an, bevor Sie einen Wert auf eine vorhandene Maschine anwenden.
B51 vs. B57: Der nützliche Vergleich
Scrollen Sie horizontal, um alle Spalten zu lesen.
| Auswahlpunkt | RichAuto B51 | RichAuto B57 |
|---|---|---|
| Hauptrolle der Maschine | Standardfräsen und Gravieren | Fräsen mit automatischem Werkzeugwechsel |
| Kontrollierte Bewegung | Dreiachsiges XYZ | Drei-Achsen-XYZ plus die unterstützte ATC-Sequenz |
| Werkzeugwechsel | Vom Bediener verwaltet und Job-Arbeitsablauf | Verwaltet durch die konfigurierte Maschinensequenz |
| Betriebsanzeige | 5-Zoll-Farbbildschirm | 5-Zoll-Farbbildschirm |
| Aktuelle Familien-E/A-Basislinie | 16 Eingänge und 16 Ausgänge | 16 Eingänge und 16 Ausgänge |
| Aktuelle Familien-Pulsfrequenz-Basislinie | 4 MHz | 4 MHz |
| Erster Maschinencheck | Standard-Bewegungs- und Hilfsanschlüsse | Spindel-, Magazin-, Abtast- und Werkzeugwechselanordnung |
Die Informationen zur B5X-Familie beschreiben die Anzeige- und Steuerungsplattform, einschließlich der dreiachsigen ATC-Rolle des B57. Vergleichen Sie die mitgelieferte Konfiguration auf der B51-Produktseite und B57-Produktseite. Identifizieren Sie auf einer installierten Maschine die Schnittstellenkarte und die Parameter, anstatt davon auszugehen, dass eine Familienspezifikation jede vorherige Version beschreibt.
Auch die Anzahl der E/A-Verbindungen bedarf einer Interpretation. Eine Zählung der verfügbaren Ports ist kein Beweis dafür, dass die benötigten Sensoren und Aktoren in der vorgesehenen Reihenfolge zugeordnet, angeschlossen und gesteuert werden können. Listen Sie deren Funktionen und elektrische Anforderungen auf, bevor Sie die Anzahl der Anschlüsse als ausreichend betrachten.
So funktioniert ein manueller Werkzeugwechsel
Ein manueller Arbeitsablauf unterteilt den Auftrag in Vorgänge, die der Bediener verwalten kann. Beispielsweise könnte bei einem Werbeauftrag ein Fräser für eine Tasche und ein anderer für das endgültige Profil verwendet werden. Das erste Programm endet oder erreicht einen geplanten Haltepunkt; Der Bediener wechselt den Fräser, stellt die korrekte Werkzeugreferenz her und führt den nächsten Arbeitsgang unter Verwendung desselben Werkstückursprungs aus.
Die Steuerungsauswahl muss den Bewegungs- und Dateiworkflow der Maschine unterstützen, während der Bearbeitungsplan die Unterbrechung bewältigt. Der Bediener benötigt eine eindeutige Möglichkeit, den nächsten Fräser zu identifizieren, die Arbeitsposition beizubehalten und den Z-Abstand zu überprüfen. Die CAM-Ausgabe sollte dieser Anordnung entsprechen, anstatt einen automatischen Werkzeugwechselbefehl auszugeben, den die Maschine nicht ausführen kann.
Manuelle Änderungen können für kleine Auflagen, gelegentliche Messerwechsel oder eine Maschine geeignet sein, deren Spindel und Gehäuse bereits für diesen Arbeitsablauf konfiguriert sind. Ihr Kompromiss ist die Einbindung des Betreibers. Ob das akzeptabel ist, hängt vom Auftragsmix, der Rüstdisziplin und dem Produktionsplan ab und nicht nur davon, wie viele Werkzeuge in einem CAM-Projekt vorkommen.
Was der automatische Werkzeugwechsel hinzufügt
Ein ATC-Arbeitsablauf muss mehrere Ereignisse rund um die XYZ-Bearbeitungsbewegungen koordinieren. Die Maschine muss sich einem Werkzeugstandort nähern, den richtigen Halter freigeben oder einsammeln, die erforderlichen Zustände überprüfen und mit der entsprechenden Werkzeugreferenz zur Bearbeitung zurückkehren. Die Reihenfolge hängt von der installierten Werkzeugwechseleinrichtung ab.
Der B57 ist in diesem Vergleich die relevante Steuerung, wenn diese Sequenz erforderlich ist. Seine Leistungsfähigkeit muss auf die tatsächliche Werkzeuglagerung und Maschinenanordnung abgestimmt sein. Notieren Sie, ob sich die Werkzeuge in einem festen Gestell, einem beweglichen Mechanismus oder einer anderen unterstützten Konfiguration befinden. Geben Sie die Sequenz- und Signalanforderungen des Bauherrn an, anstatt sich nur auf ein Foto der Spindel zu verlassen.
Eine Steuerung kann eine Aktion nur innerhalb des konfigurierten Maschinensystems befehlen. Werkzeughaltung, Magazinposition und andere erforderliche Bedingungen müssen durch die richtige Hardware und Signale dargestellt werden. Ein Befehl, der auf dem Display ausgeführt wird, ist kein Beweis dafür, dass der Inhaber physisch angegriffen hat. Bei der Inbetriebnahme sollte der tatsächliche Ablauf und dessen Reaktion beim Fehlen einer erwarteten Bedingung überprüft werden.
Überprüfen Sie diese Maschinenanforderungen, bevor Sie B57 auswählen
Spindel- und Werkzeughalter
Identifizieren Sie den Werkzeugfreigabemechanismus der Spindel und den Haltertyp. Eine herkömmliche manuell gespannte Spannzangenspindel wird nicht durch eine neue Steuerung zur automatischen Werkzeugwechselspindel. Die mechanische Schnittstelle, die Auslösewirkung und die Überprüfung der Werkzeugrückhaltung müssen für den automatischen Betrieb geeignet sein.
Notieren Sie die erforderlichen Betriebsmittel und die Betriebsbedingungen des Maschinenbauers. Wenn Pneumatik verwendet wird, benötigt die Freigabe- und Rückhalteanordnung die angegebene Luftversorgung und Ventile. Ermitteln Sie diese Anforderungen aus der Gerätedokumentation, anstatt einen Druckwert von einer anderen Maschine anzuwenden.
Magazin, Sensoren und Hilfsbewegungen
Beschreiben Sie jede Werkzeugposition und jede Bewegung, die zur Darstellung erforderlich ist. Schließen Sie Abdeckungen, Hebe- oder Staubschutzmaßnahmen ein, wenn diese mit dem Werkzeugwechsel interagieren. Durch eine sinnvolle Reihenfolge muss verhindert werden, dass diese Geräte mit der Spindel oder dem Verfahrweg in Konflikt geraten.
Listen Sie alle erforderlichen Ein- und Ausgaben nach Funktion auf, einschließlich des erwarteten Status für jede Stufe. Die Überprüfung sollte umfassen, was die Steuerung befiehlt, was die Sensoren melden und was passiert, wenn ein Übergang nicht abgeschlossen wird. Portbezeichnungen, Signalpolarität und Timing gehören in diese maschinenspezifische Überprüfung.
Werkzeugreferenzen und CAM-Ausgabe
Das richtige physische Werkzeug benötigt auch die richtige Bearbeitungsreferenz. Definieren Sie, wie die Länge jedes Werkzeugs ermittelt wird und wie die Maschine sie identifiziert. Eine konsistente Halternummerierung, Magazinpositionen und CAM-Werkzeugnummern verhindern, dass ein korrekter Bewegungsablauf den falschen Fräser auswählt.
Der Postprozessor muss Befehle erzeugen, die mit der beauftragten B57-Anordnung kompatibel sind. Ein generisches Programm, das auf einer manuell geänderten Drei-Achsen-Fräse läuft, begründet keine ATC-Eignung. Überprüfen Sie die Werkzeugwechselbefehle, das Spindelverhalten, die Rückzüge und die Koordinatenhandhabung, bevor Sie einen Job mit mehreren Werkzeugen verwenden.
Kann ein B51-Router in einen B57-Router umgewandelt werden?
Stellen Sie zunächst fest, ob der Router eine ATC-Konvertierung mechanisch und elektrisch unterstützen kann. Wenn bereits eine geeignete Spindel und ein Werkzeugspeicher vorhanden sind, aber Steuerungsarbeiten erforderlich sind, unterscheidet sich die Untersuchung vom Umbau einer einfachen Oberfräse mit einer Spannzange. Letzteres erfordert möglicherweise eine Spindel, Halter, ein Magazin, pneumatische Ausrüstung, Abtastung, Gehäuseänderungen und eine überarbeitete Maschineneinrichtung.
Nutzen Sie diese Conversion-Überprüfung:
- Identifizieren Sie die vorhandene Spindel und entscheiden Sie, ob sie die automatische Werkzeugfreigabe und -haltung unterstützt.
- Dokumentieren Sie, wo die Werkzeuge gelagert werden und wie die Spindel jeden Standort erreicht.
- Ordnen Sie die erforderlichen Sensoren, Aktoren und Verriegelungen der vorgeschlagenen Schnittstellenkarte und Reihenfolge zu.
- Definieren Sie die Werkzeugnummerierung, Messung und CAM-Ausgabe für den beabsichtigten Arbeitsablauf.
- Umfang die Steuerungs-Versorgung, mechanische Arbeit, Verkabelung, Parameter und Inbetriebnahme.
Behalten Sie die vorhandenen Bewegungseinstellungen und Verkabelungsaufzeichnungen vor der Konvertierung bei. Sie helfen bei der Beschreibung der Startmaschine, aber wenn man sie unverändert kopiert, ist die neue Werkzeugwechseleinrichtung nicht abgeschlossen. Die endgültige Anordnung erfordert Überprüfungen der Werkzeugpositionen, Abstände, Sequenzzustände und Wiederherstellungsverhalten sowie der normalen Achsenbewegung.
Welcher Arbeitsablauf passt zu Ihrer Produktion?
Scrollen Sie horizontal, um alle Spalten zu lesen.
| Ihre Situation | Richtung zur Untersuchung | Entscheidung zu treffen |
|---|---|---|
| Gelegentliche Arbeiten mit einem oder zwei Fräsern | B51 mit einem geplanten manuellen Arbeitsablauf | Ist die Anwesenheit des Bedieners akzeptabel? |
| Wiederholte Multitool-Programme auf einer mit ATC ausgestatteten Oberfräse | B57 | Passt die Steuerung zum installierten Werkzeugwechselsystem? |
| Basis-Router wird für eine ATC-Nachrüstung in Betracht gezogen | Vollständige Konvertierungsüberprüfung | Sind Hardwarearbeiten und Inbetriebnahme gerechtfertigt? |
| Farbdarstellung ist erwünscht, Werkzeugwechsel bleibt jedoch manuell | B51 | Benötigt die Maschine eine B57-spezifische Funktion? |
| Eine Drehachse ist erforderlich | Separate Vier-Achsen-Auswahl | Welche Bewegung muss die Zusatzachse ausführen? |
Schätzen Sie den Wert von ATC anhand der tatsächlichen Arbeitsabfolge: Anzahl der Änderungen, Verfügbarkeit des Bedieners, Einrichtungsaufwand und Wiederholungsarbeiten. Gehen Sie bei einer Steuerungs-Spezifikation nicht von einer festen Zeitersparnis oder Amortisation aus. Für eine Werkstatt kann ein gut organisierter manueller Prozess ausreichend sein, während eine andere für den normalen Produktionsbetrieb automatische Änderungen benötigt.
Bereiten Sie eine vollständige Auswahlanfrage vor
Beschreiben Sie für eine B51-Anfrage den Drei-Achsen-Fräser, die Antriebe, die Spindelsteuerung, die Schnittstellenkarte und den gewünschten Dateiübertragungsablauf. Fügen Sie für B57 die Spindelfreigabeanordnung, den Haltertyp, die Werkzeuglagerung, die erforderlichen Sensoren und die Reihenfolge des Maschinenbauers hinzu. Auf den Fotos sollten Beschriftungen und Anschlüsse deutlich genug zu sehen sein, um sie mit den Verdrahtungsinformationen in Verbindung zu bringen.
Der B57-Bestellleitfaden erweitert die zu sammelnden Maschineninformationen, sobald ATC die richtige Richtung einschlägt. Wenn es bei Ihrer Entscheidung hauptsächlich um die Schnittstelle des Handbediengeräts und das normale Routing und nicht um automatische Änderungen geht, lesen Sie B11 vs. B51. Dabei handelt es sich um unterschiedliche Vergleiche: Wählen Sie zunächst die gewünschte Maschinenfunktion aus und vergleichen Sie dann die Bedienoberfläche innerhalb dieses Umfangs.