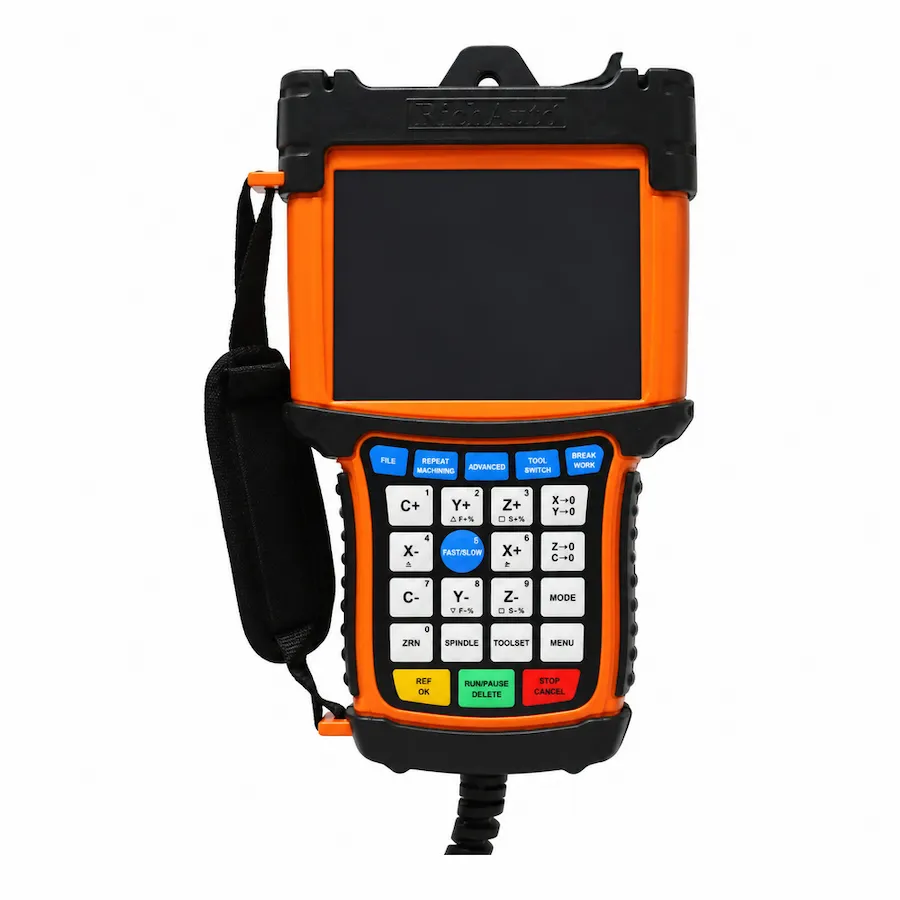
RichAuto B57: Frontplatte und Tastatur des Handbediengeräts

RichAuto B57: Frontplatte und Tastatur des Handbediengeräts. Referenzaufnahme; bestätigen Sie die gelieferte Steuerung und die Revision der Schnittstellenkarte.

SERIE B5X · RA-B57

RichAuto B57 ATC DSP-Steuerung

Dreiachsige DSP-Steuerung für ATC-CNC-Fräsmaschinen mit Werkzeugregal- oder Magazinfunktionen und einer Farbbildschirm-Bedienoberfläche.

Serie: Serie B5X ansehen

3-Achsen-ATCFarbdisplayWerkzeugregalsteuerungÜberprüfung der Maschinenverkabelung

CINKR liefert neue Original-RichAuto-Steuerungen und unterstützt Ersatzbestellungen einzelner Geräte. Abgedeckte Fehler sind durch eine einjährige Garantie abgesichert. Die meisten Bestellungen werden nach Zahlungseingang innerhalb von drei Werktagen versandt.

Lieferumfang, Konfiguration, Versandkosten und voraussichtliche Lieferzeit werden im Angebot bestätigt. Liefer-, Garantie- und Rückgabebedingungen.

PRODUKTLEITFADEN

Über die B57

ATC-Steuerung für Werkzeugmagazin-Oberfräsen, auch aufgeführt als B57E; Bestätigen Sie vor der Bestellung das Rack-Layout, die Anschlussbelegung und die Version der Schnittstellenkarte.

SCHNELLE ENTSCHEIDUNG

Prüfen Sie die Eignung dieser Steuerung, bevor Sie technische Daten vergleichen.

BESTE EIGNUNG

Wählen Sie die B57, wenn:

  • Der Fräser benötigt einen automatischen Werkzeugwechsel mit dreiachsiger Bewegung.
  • Werkzeugträger, Spindel und Wechselreihenfolge können aufeinander abgestimmt werden.
  • Die mitgelieferte B5X-Schnittstelle passt zu den erforderlichen ATC-Signalen.

VOR DER BESTELLUNG PRÜFEN

Bestätigen Sie zuerst diese Punkte:

  • Bestätigen Sie die Achskonfiguration der Maschine (3 Achsen) sowie eine ggf. erforderliche Verkabelung für Drehachse oder Anwendung.
  • Prüfen Sie, ob Steuersignal (differenziell), Schnittstellenkarte und Maschinenanschlüsse zum vorgesehenen Modell passen.
  • Bestätigen Sie vor der Bestellung die genaue Hardware-Revision, die Versorgungskonfiguration und die benötigten E/A.

ANDERES MODELL PRÜFEN, WENN

Prüfen Sie Alternativen für:

  • Handwerkzeugmaschinen
  • 4-Achsen-Rotationsarbeit
  • Nur einfache 3-Achsen

Was der RichAuto B57 steuert

Der RichAuto B57 ist ein industrieller, eigenständiger DSP-Bewegungscontroller, der speziell für CNC-Fräsmaschinen entwickelt wurde, die mit automatischen Werkzeugwechslern (ATC) ausgestattet sind. Basierend auf der leistungsstarken B5X-Hardwareplattform verwaltet die B57 den gesamten Werkzeugwechselzyklus für Einspindelmaschinen mit pneumatischen Zugstangen und Werkzeughaltermagazinen (z. B. ISO30-, BT30- oder HSK63F-Kegelsysteme).

Während eines automatisierten Werkzeugwechsels koordiniert die B57 die Spindelverzögerung, den pneumatischen Rückzug der Staubhaube, die Achsenfahrt zur vorgesehenen Tasche, das Lösen des Werkzeughalters mit Kegelluftspülung, die Werkzeugaufnahme, die Überprüfung des Klemmsensors und die automatische Werkzeuglängenabfrage. Das 5-Zoll-Farb-LCD-Display bietet Bedienern eine dynamische Werkzeugwegsimulation und klare Statusanzeigen des Werkzeugmagazins. Maschinenbauer und Einrichtungen können ein für ihre genaue Magazinkinematik konfiguriertes B57-Angebot anfordern.

B57, B57E, B57S und B57C: Suffixe für automatische Werkzeugwechsler

In Beschaffungswegen und Maschinendokumentationen erscheint die Steuerung unter Bezeichnungen wie B57, B57E, B57S oder B57C:

Modellmarkierung Tastatur-Faceplate-Sprache
B57 Basis-ATC-Bewegungssteuerungsplattform
B57E Nur englischsprachige Tastaturblende (Exportstandard)
B57S Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte
B57C Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte

Alle Makrosequenzen des automatischen Werkzeugwechslers, die Sicherheitsverriegelungen der Spindelzugstange, die pneumatische Luftspüllogik und die Firmware sind bei B57, B57E, B57S und B57C identisch. Der einzige Unterschied besteht in der Siebdrucksprache auf den Tasten des physischen Tastenfelds. Suffixe haben keinen Einfluss auf Bewegungsalgorithmen, Werkzeugwechselmakros oder Anschlussbelegungen. Wenn Sie einen Maschinenkauf planen, stellen Sie eine Geräteanfrage ein.

Zurück Werkzeugregal oder seitliches Werkzeugregal: Welches B57-Layout

Die werkseitigen Firmware-Pakete und technischen Diagramme identifizieren zwei unterschiedliche Anordnungen von mechanischen Werkzeugmagazinen, die vom B57 unterstützt werden:

  • Konfiguration des hinteren Werkzeugregals: Das lineare Werkzeugmagazin wird an der Rückseite des Schneidtisches entlang der X-Achse montiert. Beim Werkzeugwechsel fährt das Portal zur Rückseite des Bettes, legt das aktive Werkzeug in seine Tasche, bewegt sich zur Zieltasche und greift nach dem neuen Werkzeug.
  • Konfiguration des seitlichen Werkzeugregals (oder Fahrgestells): Das Werkzeugmagazin wird entlang der Portalseite montiert oder fungiert als verfahrbares Karussell. Der Werkzeugwechsel erfolgt mit minimalem Verfahrweg, wodurch die Gesamtzykluszeit für den Werkzeugwechsel bei großformatigen Blechen erheblich verkürzt wird.

Die Anpassung des Firmware-Pakets an das physische Layout Ihrer Maschine gewährleistet korrekte Annäherungsbahnen und verhindert mechanische Kollisionen beim Laden des Werkzeugs.

B57 E/A-Klemmen: X01–X16 und Y01–Y08

Das B57-Schnittstellen-Schnittstellenkarte bietet eine hochdichte optische Isolierung, die speziell für ATC-Sicherheitsverriegelungen organisiert ist:

Terminal-ID Signalfunktion Elektrische Eigenschaften Zweck der Sicherheitsverriegelung
X01, X02, X03 X-, Y-, Z-Achsen-Home-Sensoren 24V NPN sinkende Eingänge Maschinenreferenzkalibrierung
X04 Werkzeugeinstellungs-Touchplatte 24V NPN-Eingang Automatisierte Werkzeuglängenmessung
X05 Alarmeingang für Servoantrieb 24V isolierter Eingang Sofortiger Bewegungsstopp bei Servoauslösung
X06, X07 Hartes Limit, Not-Aus 24-V-Sicherheitsschleifeneingänge Überlauf- und Sicherheitskreisschutz
X08 Manueller Fußschaltereingang 24V Digitaleingang Manuelles Werkzeugfreigabepedal
X09 Hauptpneumatischer Drucksensor 24V Digitaleingang Werkzeugwechsel sperren, wenn Luftdruck < 0,6 MPa
X10 Manuelle Werkzeug-Entspanntaste 24V Digitaleingang Bedienknopf an der Spindelnase
X11, X12 Fehler/Stopp des Spindelumrichters 24V Digitaleingänge Stellen Sie sicher, dass die Spindel vollständig gestoppt ist, bevor Sie die Klemme lösen
X13, X14 Werkzeug geklemmte/entspannte Stimmzungen 24-V-Näherungseingänge Bestätigen Sie die Deichselposition vor der Achsbewegung
X15, X16 Staubschutzhaube hochgeklappt / Werkzeug in der Tasche 24V Digitaleingänge Überprüfung der Position der Staubhaube und der Taschenbelegung
Y01 Spindelvorwärtslauf (FWD1) 24V Open-Collector-Relais Befehl zum Ausführen des Spindelumrichters
Y03, Y04 Betriebslampe, Alarmleuchte 24V-Transistorausgänge Visuelle Maschinenstatusanzeigen
Y06 Staubhauben-Hebezylinder 24V-Magnetventilausgang Staubhaube beim Werkzeugwechsel einfahren
Y07 Werkzeughalterkegel Luftblasen 24V-Magnetventilausgang Blasen Sie während des Wechsels Druckluft, um den Kegel zu reinigen
Y08 Werkzeug zum Lösen des Magnetventils 24V-Magnetventilausgang Pneumatikzylinder betätigen, um Werkzeughalter zu lösen

Überbrücken Sie niemals die Eingangsklemmen X13 und X14; Die Überprüfung der Werkzeughalterklemmung verhindert katastrophale Spindelschäden, die durch den Betrieb eines nicht sitzenden Werkzeughalters mit hoher Drehzahl verursacht werden.

Stepper- oder Servoplatine: Zwei B57-Verkabelungsversionen

In der technischen Dokumentation werden zwei primäre Schnittstellenkartenmodelle innerhalb der B57-Familie identifiziert:

  • B57E-Standardplatine: Entwickelt für Schritt- oder Hybrid-Schrittantriebe, mit herkömmlichen Differential-Schritt- und Richtungsklemmenblöcken.
  • B57E_1 Servoplatine: Ausgestattet mit speziellen Mehrleiter-Servoantriebsanschlüssen, integrierten Servoalarm-Feedbackschleifen und robusten 24-V-Ausgangsrelais für industrielle AC-Servosysteme.

Überprüfen Sie Ihre Schrankschnittstellenkarte, bevor Sie Ersatz bestellen, um die Ausrichtung der Anschlüsse sicherzustellen.

Spindel-, Wechselrichter- und Home-Switch-Verkabelung

Der Anschluss der ATC-Spindel und des Sensornetzwerks erfordert disziplinierte Verkabelungspraktiken:

  1. Wechselrichterbetrieb und Frequenzregelung: Die Anschlüsse GND, DA1 und FWD1 werden mit dem Spindelwechselrichter verbunden. DA1 liefert eine analoge 0-10-V-Frequenzreferenz, während FWD1 die Vorwärtsdrehung auslöst.
  2. Unterstützung für Dual-Mode-Homing-Sensoren: Das Schnittstellenkarte bietet sowohl Platz für mechanische Mikroschalter als auch für optische NPN-Näherungssensoren (Braun: +24 V, Blau: GND, Schwarz: Signal X01-X03).
  3. Pneumatische Magnetspulenunterdrückung: Stellen Sie sicher, dass alle 24-V-DC-Magnetspulen (Entklemmen, Luftblasen, Staubschutzhaube) Rücklaufdioden enthalten, um induktive Spitzen abzuwehren.
  4. Kalibrierung des Werkzeuglängenmesstasters: Feste Kalibrierungs-Touchblöcke ermöglichen eine automatische Werkzeuglängenkompensation nach jedem Werkzeugwechselzyklus.

Das Befolgen dieser Anschlussrichtlinien verhindert, dass transientes elektrisches Rauschen die Hochgeschwindigkeits-Bewegungsinterpolation stört. Um Terminalpläne zu überprüfen oder die ATC-Sequenzlogik zu überprüfen, fordern Sie eine B57-Ingenieurprüfung an.

Automatische Kalibrierung des Werkzeuglängensensors und Verschleißversatzroutinen

Automatisierte Werkzeugwechsler erfordern eine wiederholbare Werkzeuglängenkompensation nach jeder Aufnahme des Werkzeughalters:

  • Permanent Calibration Touch Block: Montieren Sie eine Präzisions-Kontaktplatte an einer festen, unbeweglichen Koordinate am Maschinenrahmen außerhalb des aktiven Vakuumbettbereichs.
  • Automatischer Längenmesszyklus: Nachdem die Spindel einen neuen Werkzeughalter mechanisch aus dem Gestell gespannt hat, fährt die B57 automatisch zum Antastblock, setzt mit langsamer Messgeschwindigkeit auf, berechnet die Länge des Fräservorsprungs und aktualisiert das aktive Längenversatzregister.
  • Überprüfung des Spindelkegel-Luftblasens: Während des Entspannzyklus spült Hochdruckluft den inneren Spindelkegel. Durch die Überprüfung, dass dieser Luftstoß Späne entfernt, wird ein Unrunden des Werkzeughalters verhindert und das Gleichgewicht bei 24.000 U/min erhalten.

Durch die Integration der automatischen Werkzeugvermessung werden manuelle Touch-Off-Fehler vermieden und teure Spoilboards vor versehentlichem Einstechen geschützt.

B57 Alarmcodes und erste Kontrollen

Diagnosemeldungen auf dem 5-Zoll-Farbbildschirm unterstützen die schnelle Fehlerbehebung beim automatisierten Werkzeugwechsel:

Bildschirmdiagnose Grundlegender Maschinenzustand Korrekturverfahren
Zeitüberschreitung beim Lösen des Werkzeugs Der Werkzeugfreigabezylinder konnte nicht innerhalb der programmierten Verzögerung betätigt werden Überprüfen Sie den Luftversorgungsdruck in der Werkstatt. Überprüfen Sie das Magnetventil und den Reedsensor X14
Werkzeugklemmsensor verloren Bestätigung der Werkzeughalterklemmung während des Spindellaufs verloren Stoppen Sie die Spindel sofort; Deichselfederspannung und Sensor X13 prüfen
Luftdruck-Niedrig-Auslösung Der Systemluftdruck ist unter den sicheren Grenzwert gefallen (Eingang X09) Überprüfen Sie den Betrieb des Kompressors. Luftregler und Hauptversorgungsleitung prüfen
Werkzeugnummer außerhalb des gültigen Bereichs Die Anzahl der befohlenen Werkzeuge überschreitet die Anzahl der konfigurierten Magazinplätze G-Code-Werkzeugaufrufe anhand der konfigurierten Magazinkapazität überprüfen
Spindelstopp-Verriegelung Werkzeugfreigabe befohlen, während der Wechselrichter-Betriebskontakt geschlossen ist Überprüfen Sie die Verkabelung des Ausgangskontakts für den Stillstand des Wechselrichters mit Eingang X12

Durch die Aufrechterhaltung trockener, geölter Druckluft bei einem stabilen Druck von 0,65 MPa werden über 85 % der Fehler beim automatischen Werkzeugwechsel vermieden.

B57 Überlegungen zum Austausch und zur Integration

Wenn Sie eine Ersatz-B57-Steuerung anfordern oder eine Maschinennachrüstung prüfen:

  1. Geben Sie an, ob Ihre Maschine ein lineares Hinterregal, ein lineares Seitenregal oder ein rotierendes Karussellmagazin verwendet.
  2. Geben Sie die genaue Marke und das Modell der Spindel an (z. B. Hiteco, Colombo, HSD oder generische ISO30/BT30-Spindel).
  3. Bestätigen Sie, ob es sich bei Ihren Achsantrieben um Schrittmotoren, Hybridschrittmotoren oder industrielle AC-Servos handelt.
  4. Senden Sie klare Fotos der Schrankschnittstellenplatine und des aktuellen Anhängeretiketts.

Senden Sie Ihre Maschinenspezifikationen über unser B57-Angebotsportal für eine verifizierte Kompatibilitätsprüfung.

AUSWAHLCHECKLISTE

So bereiten Sie eine B57-Kompatibilitätsprüfung vor

  1. Dokumentieren Sie das mechanische Layout des WerkzeugmagazinsBestimmen Sie, ob Ihre Maschine ein lineares Gestell an der Rückseite des Tisches, ein auf einem Portal montiertes Verfahrgestell oder ein Drehkarussell verwendet.
  2. Überprüfen Sie die pneumatischen Sensoreingänge der SpindelÜberprüfen Sie, ob der Werkzeughalter festgeklemmt, der Werkzeughalter gelöst und die Luftdrucksensorsignale von der ATC-Spindelkassette vorhanden sind.
  3. Überprüfen Sie den Siebdruckcode des SchnittstellenkartenÜberprüfen Sie, ob die DIN-Schienen-Schnittstellenkarte die Bezeichnung B57E (Schrittmotor) oder B57E_1 (Servo) hat.
  4. Überprüfen Sie die Werkzeugkapazität und den WerkzeugabstandNotieren Sie die gesamte Werkzeughalterkapazität und den mechanischen Mittenabstand zwischen den Werkzeugpositionen.

TECHNISCHE DATEN

Technische Daten der B57

Vergleichen Sie die aktuelle B5X-Plattform. Prüfen Sie bei einer vorhandenen Maschine das Steuerungsetikett, die Schnittstellenkarte und die Softwareversion; Referenzdokumente und Fotos können ältere Hardware zeigen.

ModellB57
SerieB5X
CPUDSP
Interner SpeicherFragen Sie CINKR nach der Speicherkapazität der gelieferten Steuerung.
Display5 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.
KommunikationUSB / TCP/IP — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.
Gesteuerte Achsen3 Achsen
Steuersignaldifferenziell — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.
AntriebssystemSchrittmotor / Servo — Passen Sie die mitgelieferte Hardware- und Softwareversion an.
Eingänge16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.
Ausgänge16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.
Zusätzliche E/ABestätigen Sie die Variante der Schnittstellenkarte und die verfügbaren Anschlüsse für zusätzliche E/A.
Kleinste Eingabeeinheit0,001 mm
Maximale Impulsfrequenz4 MHz — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.
Versorgungsspannung24V DC — Eingang der Schnittstellenkarte; prüfen Sie die Bemessungsspannung getrennt von der Versorgung des Handbediengeräts.
Interpolationlinear / kreisbogenförmig / kurvenförmig — Passen Sie die mitgelieferte Hardware- und Softwareversion an.
Fortsetzung ab UnterbrechungspunktUnterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an.
Wiederaufnahme nach NetzausfallUnterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an.
Software-/Hardware-GrenzenUnterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an.
PasswortschutzUnterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an.
DrehachseNicht unterstützt
ATC-KompatibilitätUnterstützt
Mehrspindel / ZylinderNicht unterstützt
PlasmasteuerungNicht unterstützt
Handrad / MPGUnterstützt
NetzwerkkommunikationUnterstützt — Gleichen Sie die gelieferte Netzwerkschnittstelle und den Übertragungsablauf ab.

STEUERUNGEN VERGLEICHEN

B57 mit verwandten Steuerungen vergleichen

Vergleichen Sie Anwendungen, Achsen, Display und E/A der aktuellen Plattform. Gleichen Sie vor einem Austausch die gelieferte Schnittstellenkarte ab; frühere Hardware kann abweichen.

ModellHauptanwendungAchsenDisplayE/ABezug
B57Dreiachsiger automatischer Werkzeugwechsel3 Achsen5 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. / 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.Ausgewähltes Modell
B51Dreiachsiges Routing mit Farbvorschau3 Achsen5 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. / 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.Andere Plattform: kein direkter Ersatz. Die Kompatibilität auf Maschinenebene muss geprüft werden.
B58Vierachsige Rotationsbearbeitung mit Farbvorschau4 Achsen5 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. / 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab.Andere Plattform: kein direkter Ersatz. Die Kompatibilität auf Maschinenebene muss geprüft werden.

Die Alternativen zur B57 hängen von der erforderlichen Bewegung und den Maschinenfunktionen ab. Ein verwandtes Modell garantiert keine austauschbare Verkabelung oder Firmware.

DOWNLOADS

Handbücher, Schaltpläne und Firmware für B57

Laden Sie die verfügbaren Referenzdokumente herunter. Gleichen Sie vor der Anwendung von Schaltplanhinweisen die Steuerung und die Revision der Schnittstellenkarte ab. Fordern Sie für einen Austausch oder eine Neubestellung die Dokumente für die exakt gelieferte Hardware bei CINKR an.

B5X Motion Control Systemhandbuch (PDF)

Referenzanleitung und Parameterhinweise, überwiegend in englischer Sprache mit teilweise chinesischen Beschriftungen. Diese Ausgaben können ältere Hardware beschreiben; das gelieferte Gerät muss zum Dokument passen.

Kostenloser Direktdownload

B57-Schrittverdrahtungsplan (PDF)

Referenzschaltpläne mit englischen Beschriftungen und Signalbezeichnungen. Bestätigen Sie vor der Verwendung die passende Revision der Schnittstellenkarte.

Fordern Sie die zu Ihrer Hardware-Revision passenden Dateien an.

B57-Servoschaltplan (PDF)

Referenzschaltpläne mit englischen Beschriftungen und Signalbezeichnungen. Bestätigen Sie vor der Verwendung die passende Revision der Schnittstellenkarte.

Fordern Sie die zu Ihrer Hardware-Revision passenden Dateien an.

FAQ

B57 — Punkte, die vor der Bestellung zu prüfen sind.

Welche Art von automatischen Werkzeugwechslern unterstützt der RichAuto B57?

Der B57 unterstützt sowohl lineare Werkzeugregale (am Portal montierte oder am Tischende montierte lineare Werkzeugregale, die normalerweise 6 bis 12 Werkzeuge aufnehmen) als auch rotierende Karussell-Werkzeugmagazine. Es führt eine automatische Sequenzierung des Spannens/Lösens von Werkzeugen durch Pneumatikzylinder, das Zurückziehen der Spindel-Staubschutzhaube und das Abblasen des Werkzeughalterkegels durch.

Was ist der Unterschied zwischen den Konfigurationen „Back Tool Rack“ und „Side Tool Rack“?

In der Herstellerdokumentation und in der Firmware-Verpackung wird zwischen den Layouts „Back Tool Rack“ (feste Werkzeugleiste am Tischende) und „Side Tool Rack“ (Portalseite oder Karussell) unterschieden. Jede Konfiguration nutzt spezielle Bewegungsbahnen und Sensorverriegelungszeiten während der Werkzeugwechselzyklen.

Was ist der Unterschied zwischen den Verdrahtungsvarianten B57E und B57E_1?

Das Standard-Schnittstellenkarte B57E ist für Schritt- oder Hybrid-Servoantriebe konzipiert, während die Revision B57E_1 speziell auf industrielle AC-Servoantriebe mit speziellen Alarmrückmeldungsleitungen und Hochstrom-Relaisausgängen zugeschnitten ist.

Unterstützt der B57 motorisierte Spindel-Zugstangenverriegelungen?

Ja. Der B57 integriert Sicherheitseingänge zur Überwachung des festgeklemmten und gelösten Werkzeughalters, der Bestätigung des Spindelstopps und pneumatischer Druckschwellen, bevor die Bewegung des Werkzeugwechsels zugelassen wird.

Sind die Werkzeugwechsel-Makrosequenzen bei B57E und B57S identisch?

Ja. Beide Modelle führen genau die gleichen automatisierten Werkzeugwechselzyklen, Spindelstoppverriegelungen, Kegelluftspülstöße und Werkzeuglängensensor-Berührungen aus.

Unterstützt B57S die Konfigurationen „Back Tool Rack“ und „Side Tool Rack“?

Ja. Für alle B57-Varianten gibt es spezielle Firmware-Pakete sowohl für feste Tischgestelle (Back Rack) als auch für verfahrbare Portalgestelle (Side Rack).

Kann ein B57E-Steuerung direkt an ein AC-Servoantriebssystem angeschlossen werden?

Ja, in Verbindung mit der Servoschnittstellen-Breakout-Karte B57E_1, die dedizierte Servoalarmeingänge und Hochstrom-Relaisausgänge bietet.

ANGEBOT ANFORDERN

Angebot für B57 anfordern

Geben Sie Stückzahl und Zielland an. Für einen Austausch oder eine Umrüstung können Sie unten vorhandene Maschinendaten ergänzen. Dieses Formular bereitet ausschließlich Ihre Nachricht vor; es werden keine Daten übermittelt oder gespeichert.

Optionale Maschinendaten
E-Mail an CINKR vorbereiten

Bereiten Sie mit den Anfragedaten eine E-Mail vor und senden Sie diese aus Ihrer E-Mail-Anwendung. Sie können die Angaben alternativ kopieren und in eine E-Mail einfügen.