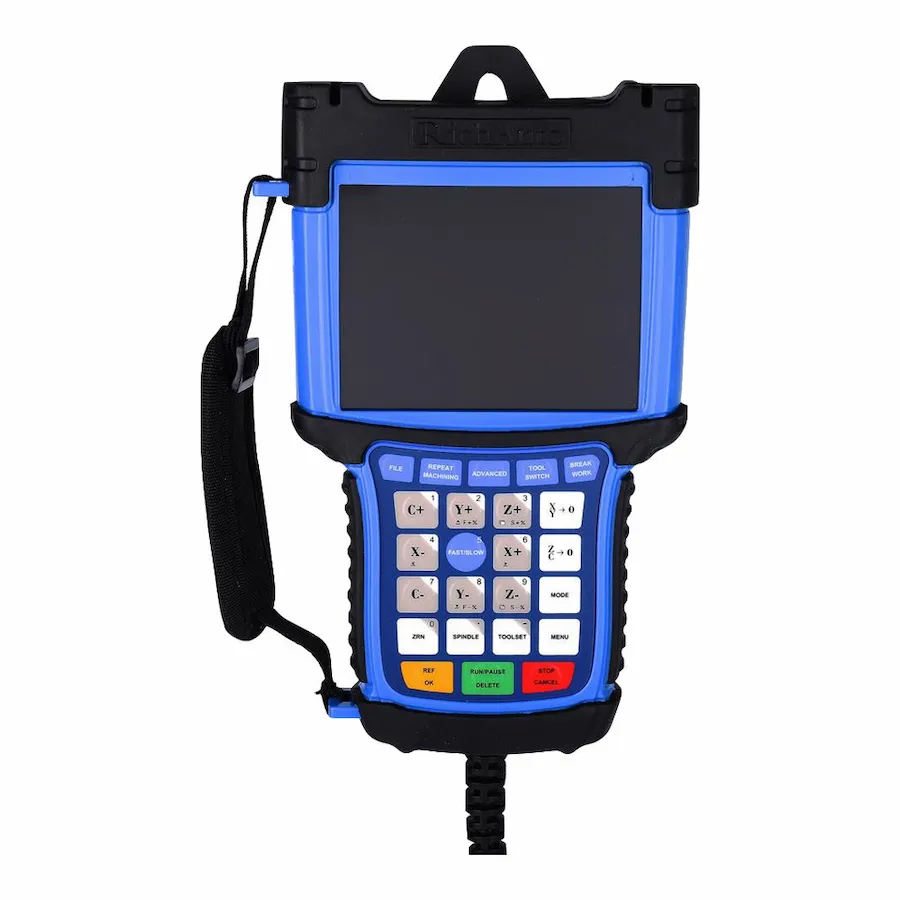
Para qué está diseñado el RichAuto B58
RichAuto B58 representa la arquitectura insignia de control de movimiento DSP independiente de cuatro ejes diseñada para máquinas de tallado rotativas de alta precisión, formadores de columnas arquitectónicas 3D y centros de mecanizado CNC de múltiples ejes. Diseñado para entornos industriales exigentes, el B58 combina cuatro canales de movimiento completamente sincronizados (X, Y, Z y A/C) con una pantalla LCD gráfica en color de alta resolución de 5 pulgadas, generación de pulso diferencial de 4,0 MHz de alta velocidad y conexión en red Ethernet TCP/IP industrial.
Desde el contorno continuo en 3D de intrincadas estatuas de piedra y balaustres de madera hasta la rotación en múltiples lados de piezas mecánicas, el B58 ofrece una interpolación de coordenadas fluida sin los fallos del software ni la latencia comunes a los controladores basados en PC. Los operadores pueden simular trayectorias de herramientas giratorias visualmente en la pantalla a color, verificar los límites de coordenadas y gestionar las rutinas de producción a través de un mando manual ergonómico. Los fabricantes de máquinas y los modernizadores pueden solicitar una cotización B58 configurados para sus especificaciones exactas de accionamiento rotativo.
B58, B58E, B58S y B58C: distinciones emblemáticas de sufijos de 4 ejes
Los centros de mecanizado CNC de cuatro ejes cuentan con etiquetas de controlador designadas B58, B58E, B58S o B58C:
| Marcado de modelo |
Idioma de la placa frontal del teclado |
| B58 |
Plataforma de movimiento B5X de 4 ejes base |
| B58E |
Placa frontal del teclado solo en inglés (estándar de exportación) |
| B58S |
Placa frontal de teclado bilingüe (chino + inglés) |
| B58C |
Placa frontal de teclado bilingüe (chino + inglés) |
Toda la interpolación rotativa simultánea de cuatro ejes, la simulación de trayectoria de herramienta 3D, la generación de pulso diferencial de 4,0 MHz y el firmware son idénticos en B58, B58E, B58S y B58C. La única diferencia es el idioma de la placa frontal del botón. La elección entre B58E y B58S depende completamente de la preferencia de idioma del operador. Confirme si sus variadores de eje requieren placas de interfaz de servo estándar o B58E-1 y luego solicite una revisión de la especificación B58.
Qué se envía con un controlador B58
Los paquetes de control de cuatro ejes RichAuto B58 estándar vienen equipados con hardware industrial para la integración del armario:
- mando portátil B58: Terminal de operador premium de cuatro ejes con pantalla LCD a color de 5 pulgadas, teclado de navegación de membrana y funda protectora de goma.
- Placa de interfaz de conexión de 4 ejes B5X: Placa de interfaz de montaje en riel DIN que proporciona salidas diferenciales paso/dir de 4 ejes, 16 entradas aisladas y 16 salidas.
- Cable de interconexión de 50 pines de alta resistencia: Cable de interfaz multinúcleo blindado trenzado que conecta el portátil a los terminales del armario eléctrico.
- Cable USB de enlace de PC: Cable de comunicación estándar para respaldo de parámetros y transferencia de datos de trayectoria de herramientas.
Verifique la integridad mecánica de todos los bloques de tornillos de terminales y conectores de cinta antes de la puesta en servicio del armario.
Configuración rotativa y de cuatro ejes
El B58 proporciona configuraciones cinemáticas flexibles que se adaptan a diversas arquitecturas de máquinas:
- Mecanizado simultáneo continuo de 4 ejes: para esculturas artísticas complejas, figuras de animales y relieves de columnas contorneados, los cuatro ejes se mueven en interpolación sincronizada impulsada por postprocesadores CAM.
- Mecanizado rotativo indexado (3+1 ejes): para componentes poligonales, patas de mesa estriadas o postes embutidos, el cuarto eje se indexa para detener y bloquear angulares exactos mientras se ejecutan rutinas de tallado de tres ejes en cada cara.
- Grados angulares versus modo lineal: el cuarto canal se puede alternar entre grados angulares (0 a 360 grados) para giradores de mandril rotativo y milímetros lineales para cortadores de cuchillas tangenciales o esclavos con motor de pórtico de doble accionamiento.
Verifique el formato de salida angular del postprocesador CAM antes de configurar las coordenadas cero del trabajo de la máquina, o solicite una revisión de la especificación B58.
Terminales de cableado B58E y B58E-1
Las conexiones de campo terminan en la placa de conexiones de interfaz de cuatro ejes B5X. La documentación de ingeniería identifica dos revisiones principales de hardware:
- placa de interfaz estándar B58E: Utiliza bloques de terminales de tornillo industriales para pulsos de accionamiento diferencial de 4 ejes, 16 entradas drenadoras y salidas de variador de varias velocidades.
- Revisión de servo mejorada B58E-1: Incorpora conectores de servovariadores de clavijas múltiples dedicados, bucles de servoalarma integrados y aislamiento óptico mejorado para servovariadores de CA de alta potencia.
| Grupo de terminales |
Identificación de terminales |
Señal controlada |
Especificaciones eléctricas |
| Salidas de movimiento del eje |
PUL+, PUL-, DIR+, DIR- (X, Y, Z, A) |
Líneas de paso y dirección diferenciales |
Diferencial RS-422 de 5 V, 4,0 MHz máx. |
| Entrada de alimentación lógica |
24V+, TIERRA |
Alimentación lógica CC de la placa primaria |
Suministro aislado de 24 V CC regulado y 2 A |
| Entradas digitales (1-16) |
IN01 a IN16 |
placa de contacto para referenciado, límites y ajuste de herramientas |
Entradas NPN (sinking) de 24 V ópticamente aisladas |
| Salidas digitales (1-16) |
OUT01 a OUT16 |
Marcha del husillo, varias velocidades, refrigerante |
Salidas de transistor de colector abierto de 24 V |
| Interfaz de volante |
Terminales Portuarias MPG |
Conexión del generador de impulsos manual |
Entradas de codificador diferencial de 5 V |
Inspeccione siempre el código físico serigrafiado en su placa de conexiones antes de completar las conexiones del armario eléctrico.
Equivalentes de pulso rotativo y eliminación de holgura
El tallado rotativo de alta precisión exige un cálculo preciso de los parámetros del pulso rotacional:
- Cálculo matemático: Calcule la configuración del pulso usando
Equivalente de pulso = (Pasos del motor * Micropasos del accionamiento * Relación de engranajes) / 360. Al accionar un reductor armónico 50:1 con un servomotor de CA de 10.000 conteos/revoluciones, calcule: (10000 * 50) / 360 = 1388,8888 pulsos por grado.
- Mecánica de accionamiento armónico versus planetario: Las cajas de engranajes armónicos sin juego eliminan el juego de inversión rotativa, esencial para letras nítidas en torneados de piedra curvos. Los reductores planetarios y helicoidales requieren entradas de compensación de holgura del software en el menú de configuración B58.
- Representación dinámica de trayectoria gráfica en 3D: la pantalla de 5 pulgadas permite rotar la pieza simulada en una perspectiva 3D, verificando que la retracción rotativa mueve las mordazas del portabrocas y el hardware del accesorio antes del corte.
La aplicación de estas medidas de calibración evita marcas de herramientas en espiral y variaciones de pasos en tallados 3D complejos.
Servoaccionamiento Engranaje electrónico y sincronización de cuatro ejes
Lograr detalles nítidos en torneados complejos de cuatro ejes requiere una sincronización precisa entre el movimiento lineal del pórtico y la rotación del mandril rotativo:
- Coincidencia de relación de engranajes electrónicos: Al emparejar el B58 con servovariadores de CA, configure la relación de engranajes electrónicos internos del variador para que los pulsos de comando de entrada se correspondan con los valores equivalentes de pulsos de números enteros en el controlador.
- Ajuste de error de seguimiento: ajuste las ganancias del bucle de velocidad del servo y los parámetros de avance del bucle de posición para minimizar el retraso de seguimiento en el eje de rotación durante el contorno 3D continuo y agresivo.
- Verificación de la compensación del juego: Pruebe el juego de inversión rotativa utilizando un indicador de prueba montado contra una orejeta rotativa excéntrica. Ingrese los valores de juego mecánico medidos en la tabla de compensación B58 para eliminar puntos planos en relieves circulares.
El cuidadoso ajuste del circuito impulsor garantiza que las velocidades de las superficies de rotación armonicen perfectamente con las velocidades de avance lineales del pórtico.
B58 Códigos de alarma y primeras comprobaciones
Las alertas de diagnóstico en la pantalla a color de 5 pulgadas ayudan a los operadores y técnicos a aislar fallas operativas:
| Diagnóstico de pantalla |
Condición subyacente de la máquina |
Procedimiento de inspección |
| Límite del eje A superado |
La trayectoria de herramienta rotativa comandada supera el recorrido programado por software |
Verifique los límites angulares del programa; desplazar el eje manualmente fuera del límite |
| Disparo del servoaccionamiento (X/Y/Z/A) |
El variador de velocidad señaló una sobrecorriente interna o una falla de seguimiento |
Inspeccionar el código de error del panel frontal del servoaccionamiento; comprobar encuadernación mecánica |
| Fallo del variador del husillo |
Contacto de error de accionamiento del husillo señalado al controlador |
Lea el código de error del panel de visualización del variador; verificar el flujo de agua de refrigeración |
| Parada de emergencia activa |
Botón de parada de emergencia presionado o bucle de bloqueo de seguridad roto |
Verificar continuidad de 24V mediante pulsadores de seguridad normalmente cerrados |
| Pérdida del codificador/disparo de seguimiento |
Cable de retroalimentación del codificador flojo en el servoaccionamiento |
Inspeccionar el protector del arnés del servocodificador y el bloqueo del conector |
La revisión de los registros de alarma del servovariador y la continuidad del circuito de seguridad resuelve la gran mayoría de las interrupciones operativas.
Al solicitar un controlador B58 de repuesto, proporcione a nuestro servicio de ingeniería técnica las siguientes especificaciones:
- Relación de reducción de la caja de cambios del eje rotativo y ángulo de paso del motor para configurar los parámetros equivalentes de pulso.
- Números de modelo del controlador paso a paso o servo para confirmar la compatibilidad de la señal diferencial de paso/dir de 5 V.
- Revisión de serigrafía de la placa de interfaz (B58E versus B58E-1).
- Fotografías de la pegatina de la unidad portátil y de las conexiones de los terminales de carril DIN.
Envíe la información de su máquina a través de nuestro mostrador de cotizaciones B58 para una revisión de ingeniería.
B58 frente a A18, B18 y B51
Para instalaciones que evalúan paquetes de control multieje:
- RichAuto A18: Controlador económico de ánodo común monocromático de 3 pulgadas para mesas de tallado giratorias estándar.
- RichAuto B18: Controlador diferencial de color de alta velocidad de 4,3 pulgadas con frecuencias de pulso de 2,0 MHz para tallado rotativo de producción.
- RichAuto B51: controlador insignia de tres ejes que presenta una interfaz gráfica de vista previa en color de 5 pulgadas.
- RichAuto B58: controlador insignia de cuatro ejes que combina interpolación rotativa simultánea con una pantalla gráfica de simulación de trayectoria de herramienta en color de 5 pulgadas.