


BESTE EIGNUNG
Wählen Sie die B15, wenn:
- Die Maschine verwendet eine dreiachsige Bewegung mit wählbaren Köpfen.
- Die Schaltreihenfolge von Zylinder und Spindel kann angepasst werden.
- Die mitgelieferte B1X-Schnittstelle passt zu Schrank und Antrieben.

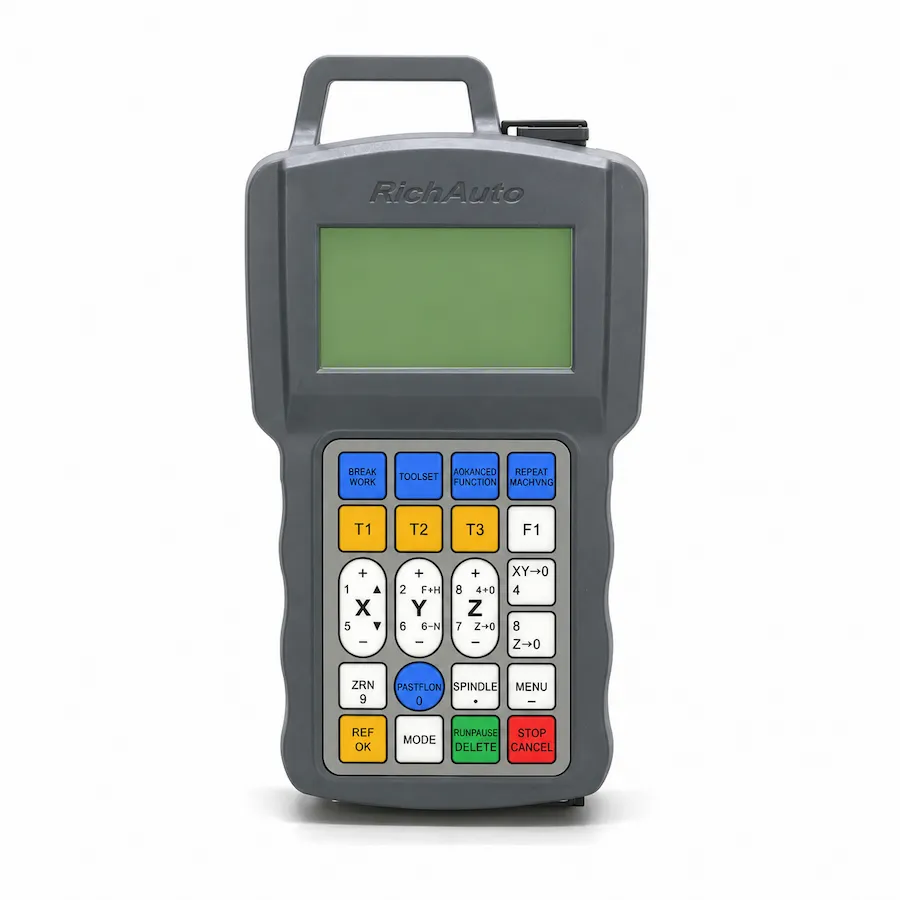
RichAuto B15: Frontplatte und Tastatur des Handbediengeräts. Referenzaufnahme; bestätigen Sie die gelieferte Steuerung und die Revision der Schnittstellenkarte.
SERIE B1X · RA-B15
Dreiachsige B1X DSP-Steuerung für zylinderbetriebene Mehrfachschneidköpfe, wobei die Schaltreihenfolge anhand der Maschine überprüft wird.
Serie: Serie B1X ansehen
CINKR liefert neue Original-RichAuto-Steuerungen und unterstützt Ersatzbestellungen einzelner Geräte. Abgedeckte Fehler sind durch eine einjährige Garantie abgesichert. Die meisten Bestellungen werden nach Zahlungseingang innerhalb von drei Werktagen versandt.
Lieferumfang, Konfiguration, Versandkosten und voraussichtliche Lieferzeit werden im Angebot bestätigt. Liefer-, Garantie- und Rückgabebedingungen.
PRODUKTLEITFADEN
Dreiachsige B1X-DSP-Steuerung für zylinderbetriebene Mehrfachschneidköpfe mit 4,3-Zoll-Farb-LCD-Display und automatischer Werkzeugkopf-Offset-Logik.
SCHNELLE ENTSCHEIDUNG
BESTE EIGNUNG
VOR DER BESTELLUNG PRÜFEN
ANDERES MODELL PRÜFEN, WENN
Der RichAuto B15 ist ein leistungsstarker dreiachsiger DSP-Bewegungscontroller, der speziell für Mehrspindel-CNC-Holzbearbeitungsfräsen entwickelt wurde, die mit pneumatischen Kopfumschalt-Gleitzylindern ausgestattet sind. Mehrkopfmaschinen werden häufig in der Großserienfertigung von Schränken, in der Herstellung von Architekturpaneelen und in der Möbelherstellung eingesetzt und machen manuelle Werkzeugwechsel überflüssig, da sie mehrere unabhängige Spindeln entlang eines einzigen Portalträgers montieren.
Der B15 basiert auf der fortschrittlichen B1X-Hardwareplattform und koordiniert die pneumatische Kopfabsenkungssequenz, die kalibrierte Koordinatenversatzkompensation und die Wechselrichterregelung mit mehreren Geschwindigkeiten. Das 4,3-Zoll-Farb-LCD bietet Maschinenbedienern einen sofortigen Überblick über aktive Werkzeugnummern, Arbeitskoordinatensysteme und Vorschubüberschreibungen. Bearbeitungsroutinen, die schweres Taschenzerspanen, feines Profilfräsen und vertikales Bohren kombinieren, laufen auf den dafür vorgesehenen Fräsern reibungslos ab, ohne dass ein manueller Bedienereingriff erforderlich ist. Produktionsanlagen und Maschinenbauer können ein B15-Angebot anfordern, das für ihre genaue pneumatische Werkzeuganordnung konfiguriert ist.
Industrielle Mehrspindel-Fräszentren führen häufig Steuerungsmodelle unter den Bezeichnungen B15, B15E, B15S oder B15C auf:
| Modellmarkierung | Tastatur-Faceplate-Sprache |
|---|---|
| B15 | Basis-Mehrspindelplattform B1X |
| B15E | Nur englischsprachige Tastaturblende (Exportstandard) |
| B15S | Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
| B15C | Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
Die gesamte Mehrspindel-Zylinder-Abwurfsequenzierung, die Funktionen der 4,3-Zoll-Farbgrafikschnittstelle, die Inverter-Geschwindigkeitssteuerung und die Firmware sind bei B15, B15E, B15S und B15C identisch. Der einzige Unterschied besteht in der Sprache der Schaltflächenblende. Eine exportierte B15E-Einheit kann einen inländischen B15S- oder B15C-Steuerung ersetzen, ohne pneumatische Ventile oder Wechselrichterleitungen neu zu verkabeln. Überprüfen Sie die Konfigurationen Ihrer Portalzylinder und fordern Sie dann ein technisches Angebot an.
Jedes Standard-RichAuto B15-Steuerungssystem umfasst die vollständige Hardware-Ergänzung, die für die Installation im Maschinenschrank erforderlich ist:
Überprüfen Sie vor der Inbetriebnahme des Schranks alle Schraubklemmenblöcke und Kabelzugentlastungen.
Präzises Mehrkopffräsen erfordert eine strenge mechanische und Koordinatenausrichtung:
Stellen Sie sicher, dass Ihr CAM-Postprozessor Standard-Werkzeugwechselbefehle entsprechend der B15-Registerzuordnung ausgibt.
Feldanschlüsse enden an der B1X-Schnittstellenkarte im Elektrogehäuse. Die Schnittstellenkarte trennt induktive Magnetausgänge klar von empfindlichen Antriebsimpulsen:
| Terminalgruppe | Terminalidentifikation | Gesteuertes Gerät / Signal | Elektrischer Typ |
|---|---|---|---|
| Zylindermagnete | Y01, Y02, Y03, Y04 | Magnetventile für Kopf 1, 2, 3, 4 | 24-V-Transistor-/Relaisausgänge |
| Spindelumrichter läuft | VORWÄRTS1, VORWÄRTS2, VORWÄRTS3 | Vorwärtslauf-Befehlsrelais pro Kopf | Trockenkontakt / optisch isolierte Ausgänge |
| Multi-Speed-Binär | S0, S1, S2, GND | Digitale mehrstufige Drehzahlauswahl des Wechselrichters | 24V isolierte Digitalausgänge |
| Motorimpuls/Richtung | J2, J3, J4, J5 (PUL/DIR-Paare) | Differenzielle Antriebssignale für X-, Y-, Z-Achsen | 5V RS-422 Differenztreiberkanäle |
| Sensoreingänge | X01 bis X16 | Endschalter, Home-Sensoren, Zylinder-Reeds | Optisch isolierte 24-V-NPN-Eingänge |
| Zusätzlicher Analogausgang | DA1, GND | 0-10V analoge Spindeldrehzahlreferenz | Isolierter proportionaler Analogausgang |
Der Anschluss induktiver Magnetspulen erfordert Rücklaufschutzdioden oder vorunterdrückte 24-V-DC-Magnetblöcke, um zu verhindern, dass elektrisches Rauschen die Bewegungsinterpolationsschaltungen stört.
Für einen zuverlässigen Mehrkopfbetrieb ist eine vollständige Sensorrückmeldung bei jedem Kopfübergang erforderlich:
Regelmäßige vorbeugende Wartung von pneumatischen Schmiervorrichtungen und Luftfiltergehäusen garantiert einen wiederholbaren Zylinderzyklus über Hunderttausende Schaltvorgänge hinweg. Um Schrankschaltpläne zu prüfen oder die Mehrspindel-Drop-Logik zu besprechen, reichen Sie Ihre Maschinenspezifikationen ein.
Beim Upgrade vom älteren monochromen A15 oder beim Austausch eines in Betrieb befindlichen B15-Geräts:
Senden Sie Ihre aktuellen Schrankterminalfotos über unser Engineering-Angebotsportal für eine verifizierte Kompatibilitätsprüfung.
Die pneumatische Zuverlässigkeit ist die Grundlage für die kontinuierliche Leistung von Mehrspindelfräsern:
Das richtige Design des pneumatischen Systems garantiert reibungslose und leise Spindelübergänge über Hunderttausende Plattenproduktionszyklen hinweg.
Diagnosewarnungen auf dem 4,3-Zoll-Farbbildschirm helfen bei der Fehlerbehebung in pneumatischen und elektrischen Subsystemen:
| Bildschirmdiagnose | Grundlegender Maschinenzustand | Verifizierungsverfahren |
|---|---|---|
| Zylinder-Timeout-Warnung | Der Pneumatikzylinder konnte nicht innerhalb der Verzögerungsgrenze abgesenkt oder angehoben werden | Druckluftdruck prüfen (min. 0,6 MPa); Magnet-Reed-Sensoren prüfen |
| Spindelverriegelungswarnung | Spindeldrehung befohlen, während der Zylinder nicht vollständig abgesenkt ist | Überprüfen Sie die 24-V-Hilfsstromversorgung der Magnetventile. Ventilverteiler prüfen |
| Achsenbegrenzung festgestellt | Versatz der befohlenen Werkzeugwegachse über physikalische Softwaregrenzen hinaus | Überprüfen Sie die Parameter für den Koordinatenversatz. Werkstück-Nullpunktpositionierung prüfen |
| Wechselrichter-Fehlersignal | Spindelwechselrichter hat aufgrund von Überlast oder thermischem Schwellenwert ausgelöst | Überprüfen Sie die Fehleranzeige des Wechselrichters. Untersuchen Sie den Wasserkühlungsfluss der Spindel |
| Pulsfrequenzfehler | Die befohlene Vorschubgeschwindigkeit überschreitet die Pulsfrequenzobergrenze von 2,0 MHz | Verringern Sie die Eilganggeschwindigkeit oder reduzieren Sie den Mikroschrittteiler des Motorantriebs |
Durch die Aufrechterhaltung sauberer Druckluft und geschmierter Gleitschienen werden die meisten mechanischen Verzögerungen beim Zylinderwechsel behoben.
Für Holzbearbeitungsbetriebe, die Steuerungsarchitekturen für mehrere Werkzeuge evaluieren:
AUSWAHLCHECKLISTE
TECHNISCHE DATEN
Vergleichen Sie die aktuelle B1X-Plattform. Prüfen Sie bei einer vorhandenen Maschine das Steuerungsetikett, die Schnittstellenkarte und die Softwareversion; Referenzdokumente und Fotos können ältere Hardware zeigen.
| Modell | B15 |
|---|---|
| Serie | B1X |
| CPU | DSP |
| Interner Speicher | Fragen Sie CINKR nach der Speicherkapazität der gelieferten Steuerung. |
| Display | 4,3 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. |
| Kommunikation | USB / TCP/IP — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. |
| Gesteuerte Achsen | 3 Achsen |
| Steuersignal | differenziell — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. |
| Antriebssystem | Schrittmotor / Servo — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Eingänge | 16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. |
| Ausgänge | 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. |
| Zusätzliche E/A | Bestätigen Sie die Variante der Schnittstellenkarte und die verfügbaren Anschlüsse für zusätzliche E/A. |
| Kleinste Eingabeeinheit | 0,001 mm |
| Maximale Impulsfrequenz | 2 MHz — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. |
| Versorgungsspannung | 24V DC — Eingang der Schnittstellenkarte; prüfen Sie die Bemessungsspannung getrennt von der Versorgung des Handbediengeräts. |
| Interpolation | Fordern Sie die Interpolationsdetails für die mitgelieferte Software an. |
| Fortsetzung ab Unterbrechungspunkt | Fordern Sie die Bedienungsanleitung der mitgelieferten B1X-Software an. |
| Wiederaufnahme nach Netzausfall | Fordern Sie die Wiederherstellungsanweisungen für die mitgelieferte B1X-Software an. |
| Software-/Hardware-Grenzen | Bestätigen Sie die Grenzwert- und Schutzkonfiguration mit dem Maschinenbauer. |
| Passwortschutz | Fordern Sie die Schutz- und Zugriffseinstellungen für die mitgelieferte Software an. |
| Drehachse | Nicht unterstützt |
| ATC-Kompatibilität | Nicht unterstützt |
| Mehrspindel / Zylinder | Unterstützt |
| Plasmasteuerung | Nicht unterstützt |
| Handrad / MPG | Unterstützt |
| Netzwerkkommunikation | Unterstützt — Gleichen Sie die gelieferte Netzwerkschnittstelle und den Übertragungsablauf ab. |
STEUERUNGEN VERGLEICHEN
Vergleichen Sie Anwendungen, Achsen, Display und E/A der aktuellen Plattform. Gleichen Sie vor einem Austausch die gelieferte Schnittstellenkarte ab; frühere Hardware kann abweichen.
| Modell | Hauptanwendung | Achsen | Display | E/A | Bezug |
|---|---|---|---|---|---|
| B15 | Dreiachsige Zylinder- und Kopfumschaltung | 3 Achsen | 4,3 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | 16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. / 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | Ausgewähltes Modell |
| A15 | Dreiachsiges Mehrkopfschalten | 3 Achsen | 3 Zoll | 8 Eingänge / 8 Ausgänge | Option derselben Klasse: Vergleichen Sie Funktionen, Verkabelung und Signale. |
| B57 | Dreiachsiger automatischer Werkzeugwechsel | 3 Achsen | 5 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | 16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. / 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | Andere Plattform: kein direkter Ersatz. Die Kompatibilität auf Maschinenebene muss geprüft werden. |
Die Alternativen zur B15 hängen von der erforderlichen Bewegung und den Maschinenfunktionen ab. Ein verwandtes Modell garantiert keine austauschbare Verkabelung oder Firmware.
DOWNLOADS
Laden Sie die verfügbaren Referenzdokumente herunter. Gleichen Sie vor der Anwendung von Schaltplanhinweisen die Steuerung und die Revision der Schnittstellenkarte ab. Fordern Sie für einen Austausch oder eine Neubestellung die Dokumente für die exakt gelieferte Hardware bei CINKR an.
Referenzschaltpläne mit englischen Beschriftungen und Signalbezeichnungen. Bestätigen Sie vor der Verwendung die passende Revision der Schnittstellenkarte.
Kostenloser DirektdownloadFAQ
Das B15-Schnittstellen-Schnittstellenkarte unterstützt unabhängige Pneumatikzylinder-Abwurfausgänge und Koordinaten-Offset-Management für bis zu vier motorisierte Spindelköpfe.
Der B15 verfügt im Vergleich zum 3-Zoll-Monochrom-A15 mit gemeinsamer Anode über einen 4,3-Zoll-Farb-LCD-Bildschirm zur klaren visuellen Verfolgung der aktiven Werkzeugkopfnummern, eine differenzielle Motorantriebssignalisierung mit 2,0-MHz-Impulsraten und erweiterte Klemmenblöcke mit 16 Eingängen und 16 Ausgängen.
Ja. Der B15 kombiniert diskrete mehrstufige binäre Geschwindigkeitsausgänge mit unabhängigen Spindellaufrelais, sodass jeder Schneidkopf beim Absenken in die richtige Position mit seiner optimierten Schneiddrehzahl betrieben werden kann.
Dokumentieren Sie die Anzahl der Betriebsspindeln, die Nennspannung der Pneumatikzylinderventile, das Antriebssignalformat und die Anschlussverdrahtung der Breakout-Schnittstellenkarte. Senden Sie Fotos über unser Angebotsformular.
Der 4,3-Zoll-Farbbildschirm zeigt dynamische grafische Anzeigen an, die in Echtzeit hervorheben, welcher Spindelzylinder aktiv eingesetzt wird und schneidet.
Ja. Alle B15-Modelle verfügen über vier optisch isolierte 24-V-Transistorausgänge zur pneumatischen Magnetventilbetätigung.
Überprüfen Sie die Spulenspannung des Magnetventils (24 V Gleichstrom im Vergleich zu Wechselstrom), die Polaritäten des Zylinder-Reed-Sensors und den Abstand zwischen Spindelmitte und -mitte.
ANGEBOT ANFORDERN
Geben Sie Stückzahl und Zielland an. Für einen Austausch oder eine Umrüstung können Sie unten vorhandene Maschinendaten ergänzen. Dieses Formular bereitet ausschließlich Ihre Nachricht vor; es werden keine Daten übermittelt oder gespeichert.