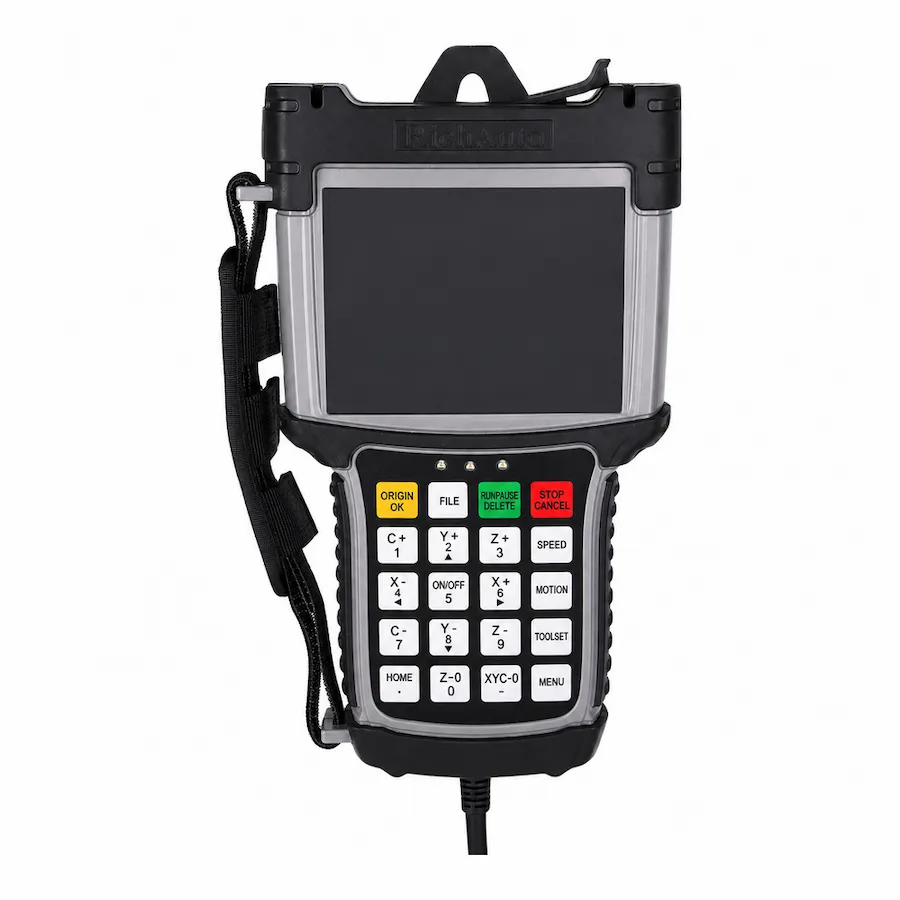
B51 für dreiachsiges Fräsen und Gravieren
Der RichAuto B51 stellt das Flaggschiff der B5X-Bewegungssteuerungsarchitektur dar, die für hochpräzise dreiachsige CNC-Bearbeitungszentren, Hochleistungs-Produktionsfräsmaschinen und Präzisionsformengravurgeräte entwickelt wurde. Der B51 wurde speziell für die anspruchsvollen Anforderungen moderner Produktionsanlagen entwickelt und kombiniert ein großes 5-Zoll-Farbgrafik-LCD-Display, eine schnelle 4,0-MHz-Differenzimpulserzeugung und eine integrierte industrielle TCP/IP-Ethernet-Vernetzung.
Durch die direkte Ausführung der Werkzeugwegsimulation und der dynamischen Bahnoptimierung auf einem Hochgeschwindigkeits-DSP-Prozessor bietet die B51 dem Bediener eine visuelle Bestätigung der Schneidwerkzeugwege vor dem Schneiden. Diese grafische Vorschaufunktion eliminiert praktisch kostspieligen Komponentenausschuss, der durch unsachgemäße Koordinatennullung oder falsche CAM-Postprozessorauswahl verursacht wird. Maschinenbauer und Nachrüster können ein für ihre genauen Antriebsspezifikationen konfiguriertes B51-Angebot anfordern.
B51, B51E, B51S und B51C: 5-Zoll-Farbbildschirm-Suffix-Varianten
High-End-Produktionsmaschinen zeigen je nach Zielvertriebskanal Modellbezeichnungen wie B51, B51E, B51S oder B51C an:
| Modellmarkierung |
Tastatur-Faceplate-Sprache |
| B51 |
Basis 5-Zoll-Farbplattform B5X |
| B51E |
Nur englischsprachige Tastaturblende (Exportstandard) |
| B51S |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
| B51C |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
Alle grafischen 5-Zoll-Werkzeugwegsimulationsfunktionen, 4,0-MHz-Impulsausgänge, TCP/IP-Netzwerke und Firmware-Funktionen sind bei B51, B51E, B51S und B51C identisch. Der einzige Unterschied besteht in der Sprache der Schaltflächenblende. Bildschirmmenüs können in vollständigem Englisch bedient werden, unabhängig davon, ob die Tastenkappen nur auf Englisch oder zweisprachig sind. Überprüfen Sie den Modellcode Ihres Schnittstellenkarten und fordern Sie dann ein B51-Angebot an](#rfq-product).
Was im Lieferumfang eines B51-Steuerungen enthalten ist
Jedes Standard-RichAuto B51-Steuerungspaket wird komplett mit Industriekomponenten geliefert, die für die Montage im Schaltschrank vorgesehen sind:
- Handgerät B51: Premium-Bedienterminal mit 5-Zoll-Farb-LCD-Bildschirm, versiegelter Navigationstastatur und robuster Gummischutzmanschette.
- B5X Breakout-Schnittstellenkarte: Schnittstellenkarte für die DIN-Schienenmontage mit 16 isolierten digitalen Eingängen, 16 Transistorausgängen und differenziellen Antriebskanälen.
- Abgeschirmtes Verbindungskabel mit hoher Dichte: Geflochtener, abgeschirmter Mehrleiter-Schnittstellenkabelbaum, der das Hängegerät mit den Schrankklemmen verbindet.
- USB-Computerverbindungskabel: Standard-Kommunikationskabel für Offline-Programmierung und Firmware-Wartung.
Überprüfen Sie alle Klemmenblöcke und Kabelzugentlastungstüllen nach Erhalt auf physische Unversehrtheit, bevor Sie sie in den Schrank einbauen.
Farbanzeige und Werkzeugwegvorschau
Das 5-Zoll-Farbdisplay des B51 steigert die Produktivität am Maschinenboden und die Rüstgenauigkeit:
- Grafische Werkzeugwegsimulation: Bediener können G-Code-Dateien von einem USB- oder Netzwerkspeicher laden und den gesamten Schneidweg auf dem Bildschirm darstellen, wodurch Programmgrenzen anhand physischer Verfahrgrenzen überprüft werden.
- Schnittverfolgung in Echtzeit: Während der Ausführung hebt der Bildschirm den Schnittfortschritt entlang des Werkzeugwegs dynamisch hervor und zeigt die momentanen Vorschübe, die Spindeldrehzahl und die Koordinatenpositionen an.
- TCP/IP-Ethernet-Konnektivität: Zusätzlich zu Standard-FAT32-USB-Flash-Laufwerken lässt sich der B51 über Ethernet direkt mit lokalen Netzwerken verbinden, sodass CAD/CAM-Programmierer Schnittdateien direkt von den Konstruktionsbüros an die Maschine übertragen können.
- Geschätzter Job-Timing: Die B51-Look-Ahead-Engine berechnet die Gesamtbearbeitungszeit im Voraus auf der Grundlage tatsächlicher Vorschubgrenzen, Beschleunigungsparameter und Werkzeugweggeometrien und ermöglicht so eine genaue Schichtplanung.
Diese grafische Benutzeroberfläche verkürzt den Jobwechsel bei kundenspezifischen Fertigungsanlagen mit hohem Mix erheblich. Um ein System für die Fahr- und Fahrerschnittstellen Ihrer Maschine zu konfigurieren, fordern Sie ein technisches Angebot an.
B51E-Verdrahtungsklemmen: Zwei Versionen der Schnittstellenkarte
In der technischen Dokumentation werden zwei primäre Schnittstellenkartenrevisionen in der B51-Familie identifiziert:
- B51E Standard Breakout Schnittstellenkarte: Verfügt über integrierte Schraubklemmenblöcke für 3-Achsen-Differenzial-Antriebsimpulse, 16 sinkende Eingänge und diskrete Multi-Speed-Wechselrichterausgänge.
- B51E_1 Erweiterte Revision: Enthält dedizierte mehrpolige Treiberanschlüsse und verbesserte optische Isolationsschaltungen, die für leistungsstarke industrielle AC-Servoantriebe optimiert sind.
| Terminalgruppe |
Terminalidentifikation |
Verbundenes Signal |
Elektrische Spezifikation |
| Logikleistung |
24V+, GND |
Stromversorgung der primären Schnittstellenkarte |
24V DC geregelt, 2A isolierte Versorgung |
| Achsdifferential |
PUL+, PUL-, DIR+, DIR- (X, Y, Z) |
Hochgeschwindigkeits-Schritt- und Richtungslinien |
5 V RS-422 differenziell, 4,0 MHz max. |
| Digitale Eingänge (1-16) |
IN01 bis IN16 |
Grenzwerte, Home-Sensoren, Werkzeug-Touch-Platte |
Optisch isolierte 24-V-NPN-Eingänge |
| Digitale Ausgänge (1-16) |
OUT01 bis OUT16 |
Spindellauf, Mehrgang, Kühlmittel |
24V Open-Collector-Transistorausgänge |
| Handradanschluss |
MPG-Schnittstellenterminals |
Manueller Impulsgeneratoranschluss |
5-V-Differenzial-Encoder-Eingänge |
Überprüfen Sie immer den Revisionscode der Schnittstellenkarte auf dem Siebdruck, bevor Sie die Feldanschlüsse neu verdrahten.
Ethernet-Dateiübertragungen im lokalen Netzwerk
Die Integration des B51 in lokale Netzwerke der Anlage rationalisiert die Arbeitsabläufe in der Fertigung:
- Statische IP-Konfiguration: Techniker legen über das Systemmenü des Handbediengeräts eine interne IP-Adresse, eine Subnetzmaske und ein Standard-Gateway fest und platzieren die Steuerung im Subnetz des Werkstattnetzwerks.
- Direct PC File Push: Programmierer können validierte NC-Codedateien mithilfe von Standard-FTP-Dienstprogrammen direkt von CAM-Workstations in den internen Flash-Speicher die Steuerung übertragen.
- Beseitigung der Abnutzung von USB-Sticks: Durch den Wegfall des ständigen Einsetzens und Entfernens physischer USB-Sticks wird der Verschleiß physischer Anschlüsse verhindert und Maschinen vor der Übertragung von Schadsoftware über Bodenstationen hinweg geschützt.
Durch die Gewährleistung einer dedizierten, abgeschirmten CAT5e- oder CAT6-Ethernet-Verkabelung in den Kabelkanälen des Schranks bleiben hohe Signal-Rausch-Verhältnisse erhalten.
Netzwerksicherheit und Dateiübertragungsprotokolle
Der Anschluss des B51 an lokale Netzwerke von Anlagen erfordert die Einhaltung robuster industrieller Kommunikationspraktiken:
- Dedizierte industrielle Subnetze: Platzieren Sie CNC-Steuerungen in einem isolierten Subnetz auf Maschinenebene, das über verwaltete Switches oder virtuelle lokale Netzwerke (VLANs) vom allgemeinen Büroverkehr getrennt ist.
- FTP- und direkte Übertragungsstabilität: Stellen Sie sicher, dass CAM-Postprozessoren vollständige G-Code-Dateien lokal kompilieren, bevor sie FTP-Push-Befehle an den internen Speicher der Steuerung initiieren. Streamen Sie während des Live-Schneidens niemals Werkzeugwegdaten über drahtlose Verbindungen.
- Statische IP-Zuweisung: Weisen Sie statische IP-Adressen zu, die in der Schaltschrankdokumentation aufgezeichnet sind, um eine Neuzuweisung von IP-Adressen bei Erneuerungen des DHCP-Servers zu verhindern.
Durch die Netzwerktrennung bleiben hohe Übertragungsgeschwindigkeiten erhalten und gewährleistet, dass Netzwerk-Broadcast-Stürme die Ausführung des Werkzeugwegs der Maschine nicht stören können.
B51 Alarmcodes und erste Kontrollen
Auf dem 5-Zoll-Farbbildschirm angezeigte Diagnosemeldungen unterstützen Techniker bei der Eingrenzung elektrischer und mechanischer Fehler:
| Bildschirmdiagnose |
Grundlegender Maschinenzustand |
Inspektionsverfahren |
| Servoantriebsfehler (X/Y/Z) |
Der Servoantrieb der Achse hat einen internen Alarm oder eine Auslösung gemeldet |
Überprüfen Sie den Fehlercode auf der Vorderseite des Servoantriebs. Motorstromverkabelung prüfen |
| Reisegrenzgrenze |
Der programmierte Werkzeugweg überschreitet die konfigurierten Soft-Limit-Grenzen |
Überprüfen Sie die Nullkoordinateneinstellung des Werkstücks. Überprüfen Sie die G54-Offsetregister |
| Ethernet-Verbindung unterbrochen |
Netzwerkkabel getrennt oder ungültige IP-Konfiguration |
Überprüfen Sie die Verbindungs-LED des RJ45-Kabels. Überprüfen Sie die Subnetzeinstellungen der Steuerung |
| Not-Aus-Eingang |
Sicherheitskreis geöffnet oder Not-Aus-Taste betätigt |
Überprüfen Sie den 24-V-Durchgang über die Not-Aus-Schalter |
| Speicherkapazität erreicht |
Interner Programmpuffer voll |
Löschen Sie veraltete NC-Routinen über das Menü des Dateispeicher-Dienstprogramms |
Durch die Überprüfung der Alarmregister des Servoantriebs und der Kontinuität des Sicherheitsschaltkreises können die meisten Inbetriebnahmeunterbrechungen behoben werden.
Ersetzen eines A1X- oder B1X-Steuerungen durch B51
Beim Austausch eines älteren Steuerungen durch das erweiterte B51-System:
- Platzzuweisung im Schrank: Das B5X-Schnittstellen-Schnittstellenkarte erfordert dedizierten Platz auf der DIN-Schiene; Achten Sie auf ausreichenden Abstand zu AC-Hochspannungskomponenten.
- Antriebssignalkompatibilität: Stellen Sie sicher, dass Schritt- oder Servoantriebe 5-V-Differenzimpulseingänge bis zur B51-4,0-MHz-Fähigkeit unterstützen.
- Netzwerkinfrastruktur: Planen Sie die Ethernet-Kabelführung zum Schaltschrank, um die Funktionen zur Remote-Dateiübertragung optimal nutzen zu können.
Unser technischer Support kann Ihre elektrischen Schaltpläne bewerten und einen verifizierten Ersatzvorschlag unterbreiten](#rfq-product).
B51 gegen B11, B57 und B58
So wählen Sie die ideale Plattform für die gesamte RichAuto-Familie aus:
- RichAuto B11: Kompakter 4,3-Zoll-Farbdifferenz-Steuerung für Standard-Dreiachsen-Fräsmaschinen, die keine grafische Simulation erfordern.
- RichAuto B51: Flaggschiff-Dreiachsensteuerung mit grafischer 5-Zoll-Werkzeugwegvorschau, Ethernet-Netzwerk und 4,0-MHz-Impulsraten.
- RichAuto B57: Maßgeschneidert für CNC-Fräsmaschinen, die mit automatischen Werkzeugwechslermagazinen (ATC) und motorisierten Zugstangenspindeln ausgestattet sind.
- RichAuto B58: Entwickelt für vierachsige Bearbeitungszentren, die gleichzeitige Rotationsinterpolation gepaart mit der grafischen Farboberfläche B5X erfordern.