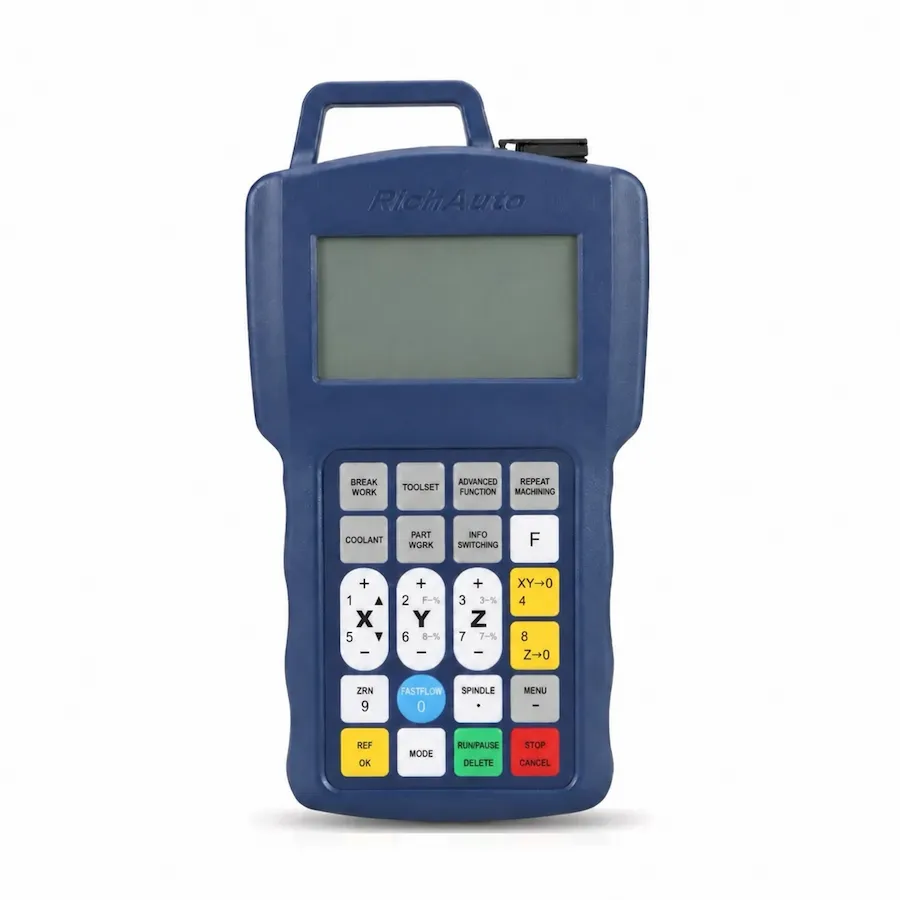
Para un router CNC de tres ejes convencional, elija RichAuto A11 cuando un controlador portátil compacto y un flujo de trabajo USB fuera de línea cumplan con los requisitos de la máquina. Considere el RichAuto B11 cuando la construcción necesite una pantalla más grande, entradas y salidas estándar adicionales, comunicación TCP/IP o soporte de volante. Una máquina A11 existente también necesita una revisión de la interfaz antes de una conversión B11: el nombre del controlador por sí solo no establece que el armario pueda permanecer sin cambios.
La pregunta útil es qué funciones necesita conservar o adquirir la máquina. Una pantalla más grande no corregirá un problema mecánico y más E/S no crearán un cambiador automático de herramientas. Esta comparación cubre la configuración de suministro actual que ofrece CINKR; El equipo ya instalado en una máquina puede utilizar un controlador o una generación de placa de cableado diferente.
A11 vs B11 de un vistazo
Desplácese horizontalmente para leer todas las columnas.
| Punto de selección | RichAuto A11 | RichAuto B11 | Qué significa para el comprador |
|---|---|---|---|
| Arquitectura de la máquina | fresado y grabado de tres ejes XYZ | fresado y grabado de tres ejes XYZ | Ambos pertenecen a la comparación estándar de tres ejes |
| Mostrar | LCD monocromático de 3 pulgadas | Pantalla de 4,3 pulgadas | Comparar la legibilidad y la posición de trabajo del operador |
| E/S estándar | 8 entradas y 8 salidas | 16 entradas y 16 salidas | Cuente las conexiones reales antes de elegir |
| Línea base de frecuencia de pulso | 1MHz | 2MHz | Verifique los requisitos de transmisión en lugar de predecir la velocidad de corte |
| Señal de control de accionamiento actual | Ánodo común | Diferencial | Haga coincidir el controlador, la placa y los variadores como un sistema |
| Comunicación de archivos | Unidad flash USB y cable USB | USB y TCP/IP | Decide cómo llegarán los trabajos a esta máquina |
| Soporte de volante | No | Sí | Una función compatible aún necesita la conexión de máquina adecuada |
El fabricante describe estas configuraciones familiares en sus páginas A1X y B1X. El alcance del modelo de tres ejes y los detalles de suministro están disponibles en la página del producto A11 y la página del producto B11. Utilice la placa suministrada con el controlador propuesto para comprobar el ajuste eléctrico; una especificación para la nueva unidad no identifica un armario más antiguo.
Cuando la A11 es una elección sensata
El A11 se adapta a un router CNC que ejecuta un eje, utiliza X, Y y Z, y recibe programas de grabado o fresado ordinarios a través de un flujo de trabajo fuera de línea. Si las conexiones disponibles cubren los interruptores de inicio de la máquina, las alarmas, los controles del husillo y otras señales requeridas, la compra de funciones de controlador adicionales puede no resolver una necesidad apremiante.
Por ejemplo, un pequeño taller puede preparar un trabajo en una PC separada, transferir el archivo de mecanizado y operar el router CNC desde el mando portátil. Las comprobaciones decisivas son el programa compatible, la configuración de la máquina y la interfaz eléctrica. Una conexión TCP/IP tiene un valor limitado si nadie planea usarla y la rutina de transferencia de archivos establecida ya funciona de manera confiable.
Un reemplazo del A11 también puede ser una forma práctica de restaurar un flujo de trabajo operativo familiar. Primero identifique el mando y la placa existentes, porque las instalaciones A11 más antiguas pueden diferir en el voltaje de suministro y la generación de la placa. Reemplazar una unidad defectuosa con la misma familia de modelos aún requiere una verificación de hardware; preservar la familiaridad es una razón para investigar un A11, no el permiso para conectar una unidad no identificada.
Cuando el B11 agrega funciones útiles
El B11 merece una consideración más cercana cuando la nueva máquina necesita más E/S estándar, operación con volante o comunicación TCP/IP. Su pantalla portátil más grande también puede mejorar la legibilidad para un operador que revisa frecuentemente la información en la máquina. Compare ese beneficio en el entorno de trabajo real, incluida la iluminación, el montaje del controlador y la distancia desde el armario.
Inicie la decisión de E/S con una lista de señales escrita. Entradas de inicio y límite separadas, entradas de alarma y parada de emergencia, comandos de husillo y salidas auxiliares. Registre si una señal está actualmente conectada, reservada o planificada. El número total es sólo el primer filtro: la tensión, la lógica, la asignación de funciones y las conexiones de la placa también deben adaptarse a la máquina.
Verifique las funciones de interpolación, coordinación de trabajo y recuperación del B11 con las instrucciones de funcionamiento del software suministrado. Trátelas como capacidades para evaluarlas con respecto a los trabajos que ejecuta. No establecen una mayor precisión en todos los router CNC. El ajuste de la transmisión, el juego, la rigidez, las herramientas y el proceso de corte aún influyen en la pieza terminada.
La comunicación TCP/IP debe evaluarse como un requisito de transferencia y conexión. Esto no convierte este controlador portátil en un sistema general controlado por PC ni demuestra que se puedan gestionar varias máquinas a través de una puesto de trabajo. Especifique el flujo de trabajo que necesita en lugar de asumirlo por la presencia de una conexión de red.
Lo que realmente cambia la diferencia de frecuencia de pulso
Un límite de frecuencia de pulso describe la capacidad del controlador para suministrar pulsos de comando de posición. La velocidad que puede alcanzar un eje depende de cuántos pulsos necesita su accionamiento para una distancia determinada, así como de los límites del motor, la transmisión, la aceleración y el recorrido de la máquina. Por lo tanto, dos máquinas que utilizan diferentes configuraciones de accionamiento pueden necesitar diferentes frecuencias de pulso para la misma velocidad del eje.
Antes de hacer de la capacidad de impulsos un motivo de compra, obtenga los requisitos de impulsos de accionamiento y los límites operativos de la máquina existente. Si la limitación es la vibración, un acoplamiento deslizante o un acabado superficial deficiente, es poco probable que cambiar el techo de impulsos del controlador por sí solo solucione la causa. Si un fabricante de máquinas identifica un requisito genuino de frecuencia de pulso, ese requisito puede convertirse en parte de la especificación del controlador.
Esta distinción también evita una modernización innecesaria. Un router CNC en funcionamiento cuyo movimiento ordenado permanece dentro de la capacidad del A11 no obtiene automáticamente un rendimiento útil al cambiar a un B11. La ganancia debe estar relacionada con una máquina demostrada o un requisito de flujo de trabajo.
Compra de una nueva máquina de tres ejes
Una nueva construcción permite seleccionar juntos el controlador, la placa correspondiente y el sistema de accionamiento. Primero defina la arquitectura de la máquina: en esta comparación pertenece un husillo con movimiento XYZ convencional. Un eje rotativo, un cambiador automático de herramientas o un mecanismo de cabezales múltiples cambian la cuestión de selección y deben evaluarse con respecto al modelo RichAuto apropiado.
A continuación, proporcione al constructor una lista de verificación funcional en lugar de simplemente un identificador preferido. Incluya las funciones de entrada y salida requeridas, interfaces de manejo, transferencia de archivos, posicionamiento manual y la preferencia de visualización del operador. Pregunte qué accesorios y conexiones se incluyen en el suministro propuesto, especialmente cuando las funciones de volante o red son importantes.
Finalmente, acuerde cómo se pondrá en marcha la máquina configurada. El comprador debe recibir los registros de parámetros de la máquina y la información de cableado utilizable. Esto facilita el reemplazo posterior y ayuda a distinguir un problema del controlador de un problema de configuración de la máquina sin tener que iniciar la investigación únicamente con fotografías.
¿Debería una máquina A11 existente pasar a B11?
Anote el problema que la actualización pretende resolver. La necesidad de entradas adicionales, un volante requerido o un flujo de trabajo de transferencia de archivos diferente da una razón concreta para comparar B11. Primero se debe diagnosticar una pantalla en blanco, un husillo poco fiable o una posición de mecanizado incorrecta; Estos síntomas no muestran por sí solos que la arquitectura del controlador sea insuficiente.
Marque tres partes de la conversión propuesta:
- Controlador y placa: identifique ambas versiones instaladas y el suministro de reemplazo correspondiente. Confirme la disposición de energía y las asignaciones de conectores antes de la desconexión.
- Accionamientos y equipos auxiliares: compare señales de comando, alarmas, control de husillo, sensores y cualquier salida neumática. Las líneas base de señales actuales A11 y B11 difieren.
- Configuración de la máquina: conserva la configuración de los ejes, las direcciones de inicio, los límites de recorrido y los parámetros operativos relevantes. La nueva puesta en marcha requiere los valores correctos para esta máquina, no un conjunto de parámetros copiado de otro router CNC.
Evalúe el esfuerzo de conversión completo. Puede incluir una placa compatible, cambios en el cableado del armario, accesorios, configuración de parámetros, tiempo de puesta en servicio y familiarización del operador. Pregunte por ese alcance antes de comparar cotizaciones. Un costo bajo solo del controlador no es una estimación útil si el cambio previsto requiere otro trabajo.
Una breve lista de verificación para tomar decisiones
Desplácese horizontalmente para leer todas las columnas.
| Su requisito | Punto de partida | Consulta antes de decidir |
|---|---|---|
| fresado convencional de tres ejes fuera de línea | A11 | E/S, interfaz del variador y versión de hardware instalada |
| Más señales de máquina estándar | B11 | Asignaciones de señales reales y conexiones de placas |
| Se requiere volante o TCP/IP | B11 | Hardware incluido y flujo de trabajo previsto |
| El A11 existente falla pero su flujo de trabajo es adecuado | Diagnosticar y luego comparar un reemplazo compatible | Causa de falla, generación de energía y placas |
| El funcionamiento con pantalla a color es la principal preferencia | Compare B11 con B51 por separado | Funciones de visualización y la interfaz completa de la máquina |
| Mecanizado rotativo o cambio automático de herramientas | Revisar otra arquitectura de controlador | Ejes necesarios o mecanismo de cambio de herramientas |
Para comparar la pantalla a color, continúe con B11 vs B51. Para una máquina instalada, la lista de verificación de cableado de reemplazo explica la evidencia que se debe preservar. Juntas, estas comprobaciones le permiten elegir un A11 o B11 para una necesidad identificada en lugar de tratar un número de serie más alto como la decisión completa.