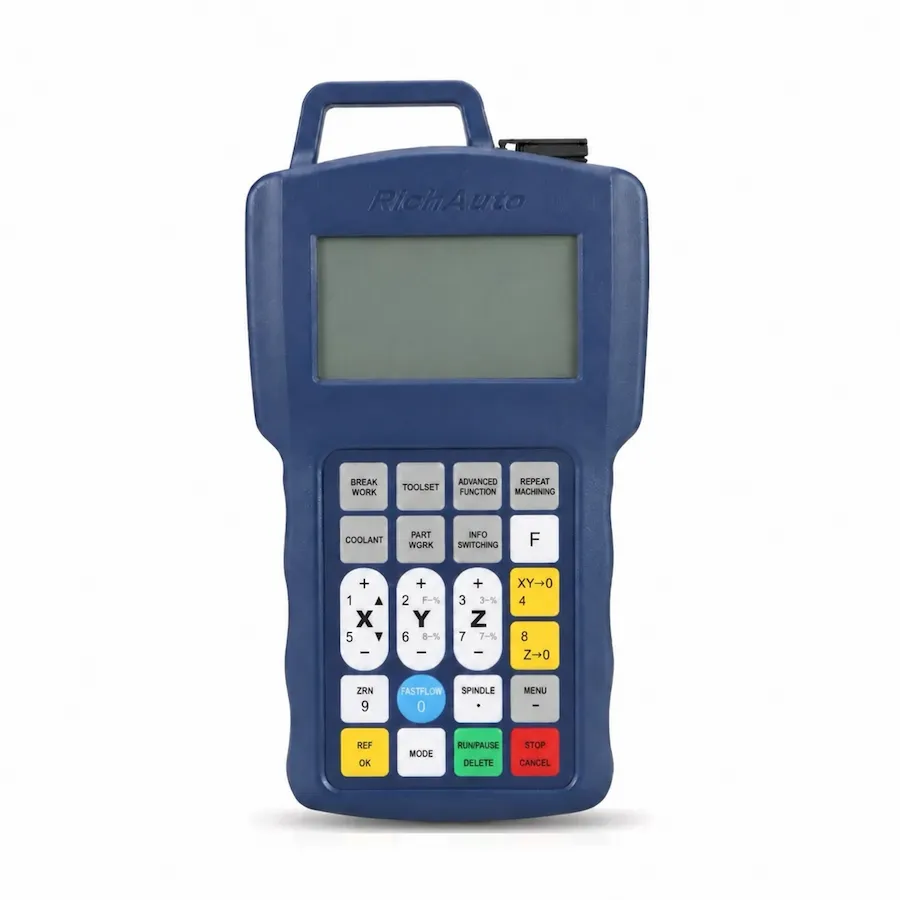
B11 für Drei-Achsen-Fräser und Gravierer
Der RichAuto B11 stellt die B1X-Bewegungssteuerungsarchitektur der zweiten Generation dar, die für hochpräzise dreiachsige CNC-Fräs-, Reliefschnitz- und Formgravurgeräte entwickelt wurde. Aufbauend auf der bewährten Zuverlässigkeit tragbarer Standalone-Systeme verfügt der B11 über ein lebendiges 4,3-Zoll-Flüssigkristall-Farbdisplay, eine schnelle 2,0-MHz-Differenzimpulserzeugung und fortschrittliche Algorithmen zur kontinuierlichen Kurvenglättung.
Die Bearbeitung komplex konturierter Oberflächen aus Holz, Messing, Acryl und Verbundwerkstoff-Werkzeugplatten erfordert sanfte Beschleunigungsübergänge zwischen Mikrosegmenten. Die B11-Motion-Engine berechnet vorausschauende Flugbahnen, die mechanische Vibrationen unterdrücken, was zu spürbar besseren Oberflächengüten und einer kürzeren manuellen Schleifzeit an fertigen Bauteilen führt. Durch die Erzeugung differenzieller Impulsfolgen bleibt die Steuerung immun gegen starke elektromagnetische Störungen, die von benachbarten Spindelumrichtern und Servoantrieben abgestrahlt werden. Für Maschinennachrüstungen oder neue Gerätekonstruktionen fordern Sie ein B11-Angebot an, das für Ihre Motorantriebe konfiguriert ist.
Was im Lieferumfang eines B11-Steuerungen enthalten ist
Jedes Standard-RichAuto B11-Steuerungspaket wird komplett mit Industriekomponenten geliefert, die für die Montage im Schaltschrank vorgesehen sind:
- B11 Handbediengerät: Bedienterminal mit 4,3-Zoll-Farb-LCD-Bildschirm, Membran-Navigationstastatur und versiegelter interner Verarbeitungsplatine.
- B1X-Zwischenschnittstellenplatine: DIN-Schienen-Breakout-Gehäuse mit 16 optisch isolierten Digitaleingängen, 16 Transistorausgängen und differenziellen Antriebskanälen.
- Hochdichtes, abgeschirmtes Verbindungskabel: Hochleistungs-Mehrleiter-Schnittstellenkabelbaum, der das Hängegerät mit den Schrankklemmen verbindet.
- USB-Verbindungskabel: Hochgeschwindigkeits-Kommunikationskabel für Backup-Dienstprogramme und das Laden von CAM-Dateien.
Überprüfen Sie alle Klemmenblöcke und Kabelzugentlastungstüllen nach Erhalt auf physische Unversehrtheit, bevor Sie sie in den Schrank einbauen.
Aktuelle B1X-Anzeige und Kommunikation
Das 4,3-Zoll-Farbdisplay des B11 verändert den Maschinenalltag:
- Verbessertes visuelles Feedback: Bedienmenüs, Koordinatenanzeigen (Arbeitsversätze G54 bis G59), Echtzeit-Spindelgeschwindigkeiten und Vorschub-Override-Prozentsätze werden deutlich auf farbigen Grafikbildschirmen angezeigt.
- USB-Speicher- und Netzwerkoptionen: Zusätzlich zur standardmäßigen FAT32-Dateiausführung auf USB-Flash-Laufwerken bietet die B1X-Architektur Hardware-Vorkehrungen für TCP/IP-Netzwerkkonnektivität auf unterstützten Varianten der Schnittstellenkarte und ermöglicht so direkte Netzwerkdateiübertragungen von Designbüros.
- Multi-Koordinaten-Management: Bediener können zwischen 9 unabhängigen Arbeitskoordinatenrahmen umschalten, wodurch Chargenaufspannungen und Spanneinstellungen mit mehreren Stationen optimiert werden.
- Dynamische Parameteränderung: Schnittvorschübe, Eilganggeschwindigkeit und Spindeldrehzahl-Overrides können während des Schneidens in Echtzeit mithilfe spezieller Tasten auf dem Tastenfeld angepasst werden, ohne dass die Achseninterpolation angehalten werden muss.
Die intuitive Menüstruktur reduziert den Aufwand für die Schulung des Bedieners und minimiert Einrichtungsfehler beim Nullabgleich der Koordinaten. Um Netzwerkinfrastruktur oder Multi-Station-Klemmparameter zu besprechen, kontaktieren Sie die technischen Spezialisten von CINKR.
B11-Anschlussklemmen
Die Schrankverkabelung für den B11 endet an der Zwischenschnittstellenplatine B1X. Die Schnittstellenkarte nutzt organisierte Schraubklemmenblöcke, die eine robuste Isolierung bieten:
| Terminalgruppe |
Terminalidentifikation |
Verbundenes Signal |
Elektrische Spezifikation |
| Leistungsaufnahme |
24V+, GND |
Logikversorgung des Primärschranks |
24 V DC geregelt, mindestens 2 A |
| X-Achsendifferenzial |
X_PUL+, X_PUL-, X_DIR+, X_DIR- |
Differenzielle Schritt- und Richtungslinien |
Hochgeschwindigkeits-5-V-RS-422-Differentialtreiber |
| Y-Achsendifferenzial |
Y_PUL+, Y_PUL-, Y_DIR+, Y_DIR- |
Differenzielle Schritt- und Richtungslinien |
Hochgeschwindigkeits-5-V-RS-422-Differentialtreiber |
| Z-Achsendifferenzial |
Z_PUL+, Z_PUL-, Z_DIR+, Z_DIR- |
Differenzielle Schritt- und Richtungslinien |
Hochgeschwindigkeits-5-V-RS-422-Differentialtreiber |
| Digitale Eingänge (1-16) |
IN01 bis IN16 |
Grenzwerte, Home-Sensoren, Werkzeug-Touch-Platte |
Optisch isolierte 24-V-NPN-Eingänge |
| Digitale Ausgänge (1-16) |
OUT01 bis OUT16 |
Wechselrichterbetrieb, Kühlmittel, Vakuum, Staubhaube |
24V Open-Collector-Transistorausgänge |
| Handradschnittstelle |
MPG-Kanäle |
Manueller Quadratureingang des Impulsgenerators |
5-V-Differenz-AB-Phasen-Encoder-Eingang |
Die Differenzsignalisierung verbessert die Störfestigkeit über lange Portalkabelstrecken erheblich und verhindert Schrittverluste, die durch elektrisches Rauschen von Hochleistungsspindelmotoren verursacht werden.
Spline-Interpolation und schnelle Kurvenfahrt
Der Kernverarbeitungskern des B11 verfügt über eine erweiterte Flugbahn-Vorschauplanung:
- Kontinuierliche Spline-Anpassung: Anstatt gekrümmte Werkzeugwege als diskrete gezackte lineare Schritte zu behandeln, passt der B11 kontinuierliche Polynom-Splines durch Mikroliniensegmente an und sorgt so für eine gleichmäßige kontinuierliche Geschwindigkeit über komplexe 3D-Schnitzereien.
- S-Kurven-Beschleunigungsprofilierung: Beschleunigungs- und Verzögerungszyklen folgen sanften, ruckbegrenzten S-Kurvenprofilen und verhindern so abrupte Geschwindigkeitssprünge, die Portalvibrationen hervorrufen und Rattermarken auf bearbeiteten Komponenten hinterlassen.
- Eckenverzögerungskontrolle: Bediener können Eckenübergangstoleranzen in Systemparametern definieren. Beim Navigieren in engen Radien reduziert die Steuerung automatisch die Tangentialvorschubgeschwindigkeit, um Gravierfräser mit kleinem Durchmesser vor mechanischem Einreißen zu schützen.
Diese Bewegungsplanungsfunktionen sorgen für erhebliche Produktivitätssteigerungen bei der Bearbeitung komplexer Holzreliefplatten, architektonischer Formteile und Messingstanzformen.
B11, B11E, B11S und B11C: Unterschiede beim Suffix der Farbanhänger
In Beschaffungswegen und Maschinendokumentationen erscheint die Steuerung unter Bezeichnungen wie B11, B11E, B11S oder B11C. Diese Variationen spezifizieren den Siebdruck der Tastatursprache:
| Modellmarkierung |
Tastatur-Faceplate-Sprache |
| B11 |
Basis B1X 3-Achsen-Bewegungsplattform |
| B11E |
Nur englischsprachige Tastaturblende (Exportstandard) |
| B11S |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
| B11C |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
Alle 4,3-Zoll-Farb-LCD-Anzeigefunktionen, 2,0-MHz-Differenzimpulsausgänge, 16I/16O-Klemmenleisten und Spline-Interpolations-Firmware sind bei B11, B11E, B11S und B11C identisch. Der einzige Unterschied besteht in der Siebdrucksprache auf den Tasten des physischen Tastenfelds. Passen Sie bei der Auswahl einer Einheit für Ihre Werkstatt die Anordnung der physischen Anschlüsse der Schnittstellenkarte an und senden Sie dann eine Geräteanfrage](#rfq-product).
Werkzeugeinstellung, Sondenkalibrierung und Arbeitskoordinatenvoreinstellungen
Die Maximierung der Bearbeitungseffizienz auf der B11-Plattform beruht auf disziplinierten Werkzeugabtastroutinen und Koordinatenversätzen mit mehreren Vorrichtungen:
- Feste vs. mobile Werkzeug-Touchplatten: Das B11-Schnittstellenkarte akzeptiert Eingaben sowohl von festen Kalibrierungssensorblöcken, die am Maschinenbett montiert sind, als auch von beweglichen Touchplatten, die auf Rohmaterial platziert sind. Das System berechnet die Werkzeuglängenkompensation relativ zum mechanischen Nullpunkt der Maschine.
- Verwaltung der Koordinatenregister G54 bis G59: Produktionsbetriebe, die Doppelvakuumbehälter oder pneumatische Spannvorrichtungen betreiben, können jeder Station diskrete Koordinatenregister zuweisen. Bediener wechseln die Nullpunkte der aktiven Arbeit über einfache Tastatureingaben und vermeiden so ein wiederholtes manuelles Neu-Nullstellen zwischen den Zyklen.
- Z-Achsen-Oberflächenversatz-Wiederherstellung: Beim Unterbrechen eines Fräsers mitten im Job ermöglichen die Plattformen A11 und B11 den Austausch des Werkzeugeinsatzes, das Antasten der Werkstückoberfläche und die Wiederaufnahme der Ausführung direkt ab der unterbrochenen Zeilennummer mithilfe der Haltepunktwiederherstellung.
Die Einführung verifizierter Werkzeugversatzverfahren minimiert die Rüstzeit und gewährleistet eine einwandfreie Wiederholbarkeit der Oberflächentiefe über alle Produktionsläufe hinweg.
B11-Alarmcodes und erste Überprüfungen
Auf dem Farbbildschirm angezeigte Diagnosemeldungen helfen bei der schnellen Fehlereingrenzung:
| Bildschirmdiagnose |
Zugrunde liegender Fehlerzustand |
Verifizierungsverfahren |
| Hartes Limit aktiviert |
Der Achsschlitten hat den physischen Überlauf-Mikroschalter kontaktiert |
Überprüfen Sie die LED-Anzeige des Sensors. Überprüfen Sie den Durchgang der Endschalterverkabelung |
| Spindelalarmeingang |
Frequenzumrichter hat wegen Überstrom oder Überlast ausgelöst |
Fehlercode des Wechselrichter-Displays lesen; Überprüfen Sie den Betrieb des Kühlgebläses |
| Pulsfrequenzfehler |
Die befohlene Vorschubgeschwindigkeit überschreitet den Impulsschwellenwert von 2,0 MHz |
Impulsäquivalenteinstellungen und maximale Eilgangparameter prüfen |
| USB-Lesezeitüberschreitung |
Lose Laufwerksverbindung oder Nicht-FAT32-Dateisystem |
USB-Stick neu einsetzen; Überprüfen Sie, ob das Laufwerk FAT32 unter 32 GB formatiert ist |
| Not-Aus aktiviert |
Externe Not-Aus-Taste gedrückt oder Sicherheitsrelais ausgelöst |
Messen Sie den 24-V-Durchgang an den Eingangsklemmen des Sicherheitskreises |
Durch die regelmäßige Überprüfung der physischen Kabelabschirmungsanschlüsse werden intermittierende Kommunikationsalarme in Produktionshallen verhindert.
Ersetzen eines A11 durch B11
Anlagen, die ältere dreiachsige Maschinen von der A11 auf die moderne B11 umrüsten, müssen Schrankmodifikationen einplanen:
- Schnittstellenkarte-Ersatz: Das A11-Schnittstellenkarte mit gemeinsamer Anode kann den B11 nicht ansteuern. Die neue B1X-Breakout-Karte muss auf der DIN-Schiene des Schranks installiert werden.
- Konvertierung der Antriebsverkabelung: Wenn Motorantriebe Differenzeingänge unterstützen, verdrahten Sie separate PUL+-, PUL-, DIR+- und DIR–Leiter, um die B11-Störimmunität voll auszunutzen.
- Erneute Überprüfung des Sensors: Bestätigen Sie, dass Maschinenendschalter und Nullsensoren mit einer 24-V-NPN-Logik arbeiten, die mit B1X-Eingangsoptokopplern kompatibel ist.
Unser Technikteam kann Ihre Schrankverkabelungspläne bewerten und einen schrittweisen Upgrade-Plan erstellen](#rfq-product).
B11 vs. A11 und B51
So ermitteln Sie die ideale dreiachsige Plattform für Ihre Einrichtung:
- Wählen Sie A11: Für Einsteiger-Router und preisbewusste Ersatzgeräte, bei denen 3-Zoll-Monochrom-Displays und standardmäßiges 1,0-MHz-Common-Anode-Stepping ausreichen.
- Wählen Sie B11: Für Produktionsgravur- und Holzbearbeitungsmaschinen, die 4,3-Zoll-Farbgrafiken, erweiterte Spline-Werkzeugwegglättung und Differenzsignalintegrität erfordern.
- Wählen Sie B51: Für fortschrittliche Bearbeitungszentren, die einen großen 5-Zoll-Bildschirm, eine vollständige grafische Werkzeugwegsimulation und standardmäßige industrielle TCP/IP-Ethernet-Dateiübertragungen erfordern.