Que signifie concrètement 3 axes contre 4 axes ?
Une machine à 3 axes pilote trois directions linéaires indépendantes : la longueur (axe X), la largeur (axe Y) et la profondeur ou élévation verticale (axe Z). C’est la configuration standard pour le fraisage de panneaux, la gravure 2.5D et le découpage de plaques planes.
Une machine à 4 axes ajoute un axe de rotation (généralement désigné axe A). Au lieu d’usiner exclusivement par le haut sur une surface plane, la machine peut faire tourner la pièce pendant que la fraise se déplace sur les axes linéaires. Cela permet d’usiner des cylindres, de sculpter des colonnes en bois, de fabriquer des pieds de meubles tournés et de réaliser des bas-reliefs à 360 degrés sans devoir repositionner manuellement la pièce.
Quels modèles RichAuto correspondent à chaque configuration ?
- Contrôleurs 3 axes :
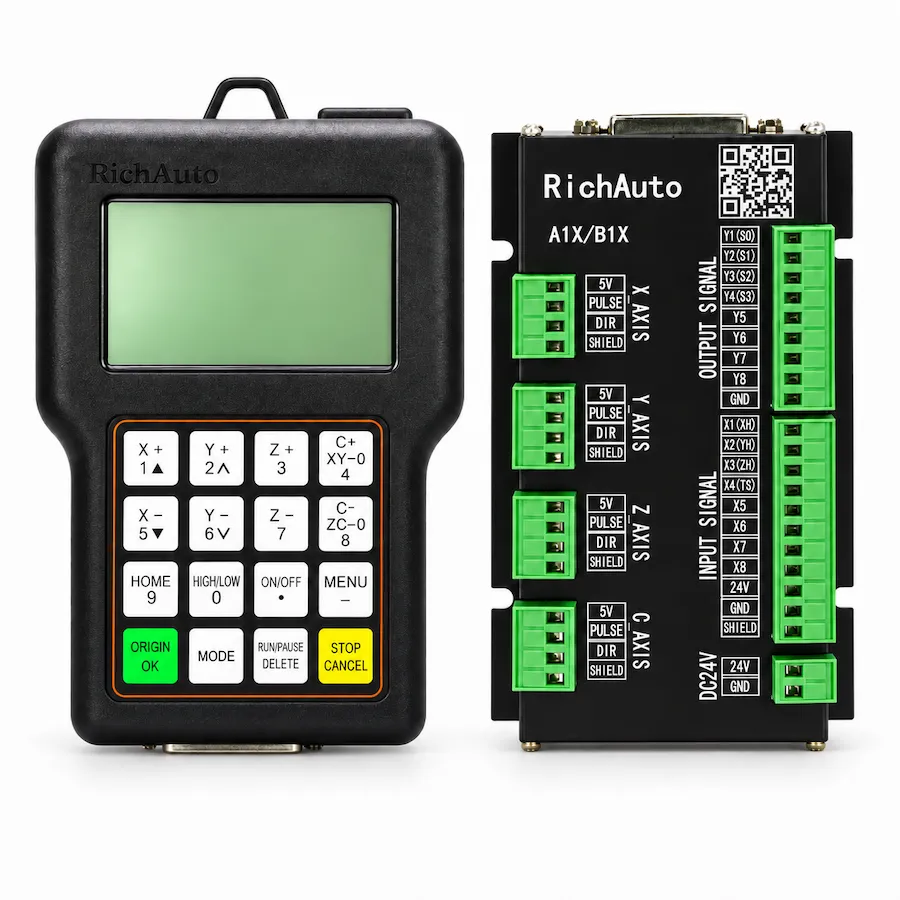
- A11 : Le standard compact pour fraiseuses 3 axes avec signaux en anode commune et écran monochrome 3 pouces.
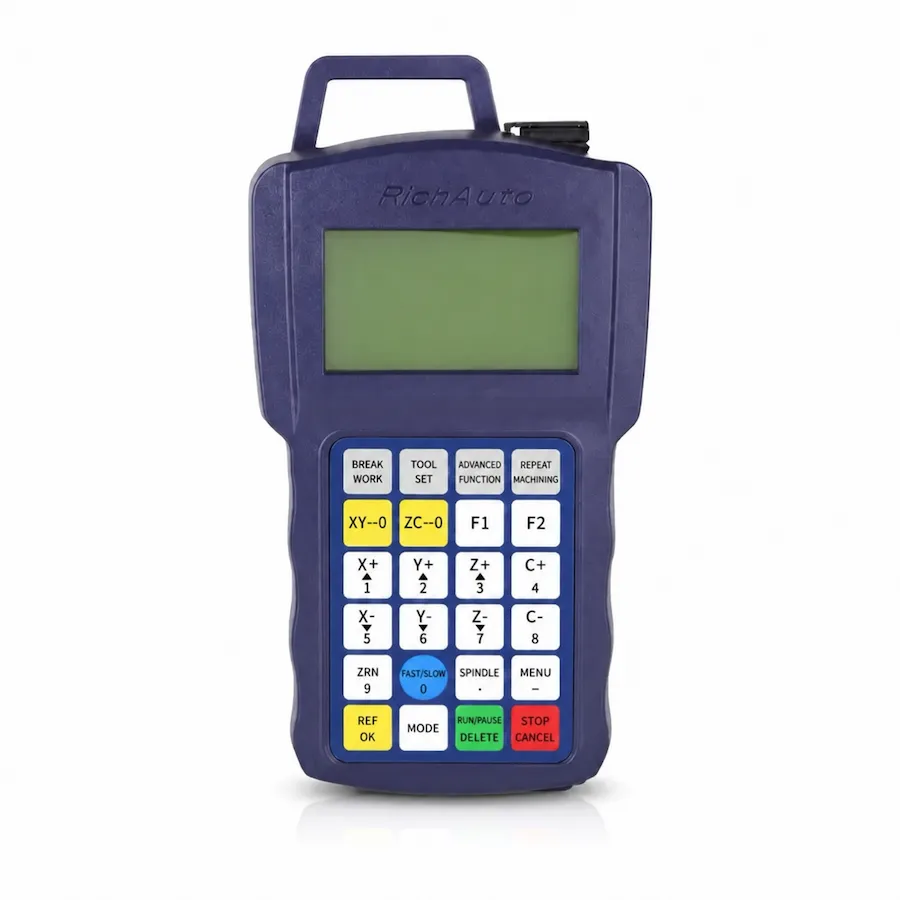
- B11 : Routeur industriel 3 axes avec écran couleur 4,3 pouces, signaux différentiels et 16 entrées / 16 sorties.
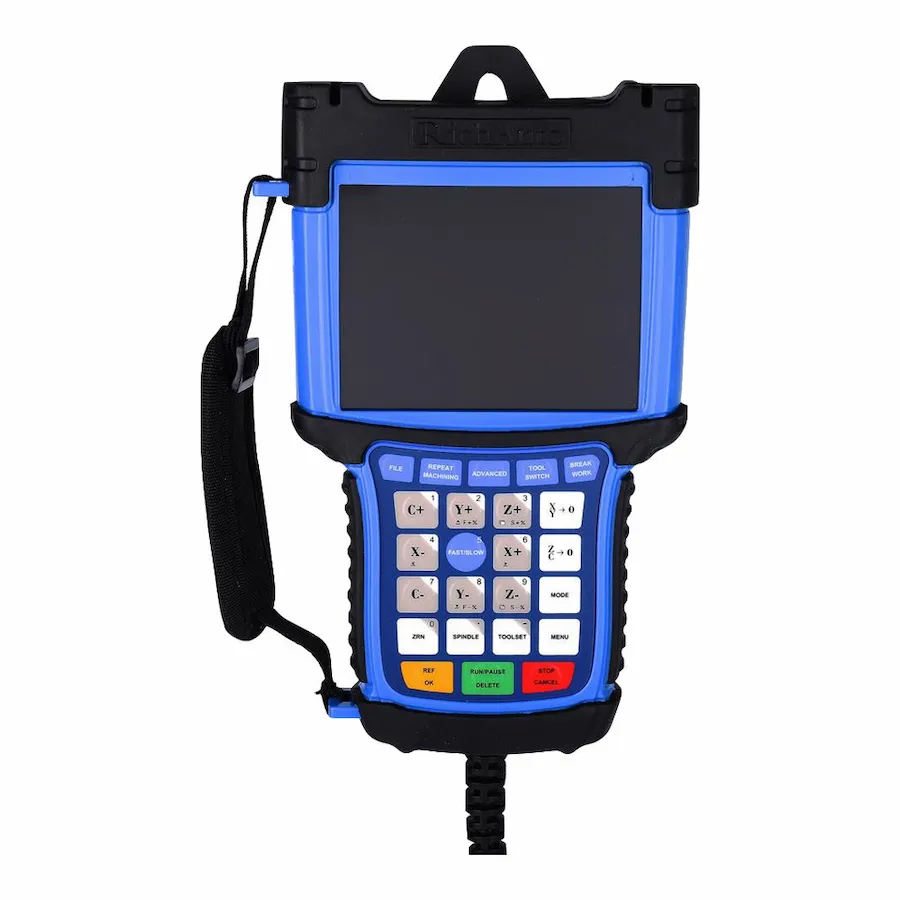
- B51 : Commande haute précision 3 axes avec écran couleur 5,0 pouces et fréquence d’impulsion de 4 MHz.
- Contrôleurs 4 axes :
- A18 : Boîtier portable 4 axes avec interpolation simultanée ou gestion d’axe rotatif en anode commune.
- B18 : Commande 4 axes Série B avec écran couleur 4,3 pouces et signaux différentiels haute vitesse.
- B58 : Le contrôleur phare à 4 axes avec écran couleur 5 pouces et fréquence de 4 MHz pour servomoteurs industriels rapides.
Quand l’ajout d’un quatrième axe est-il justifié ?
L’intégration d’un quatrième axe devient rentable et techniquement indispensable lorsque :
- Vous usinez des pièces cylindriques ou polygonales : Pieds de table tournés, colonnes architecturales, manches d’outils ou statuettes tridimensionnelles.
- Le travail exige un usinage multi-faces : Au lieu de démonter et recalibrer la pièce quatre fois pour fraiser quatre côtés, le 4e axe indexe automatiquement l’angle avec une précision absolue.
- Le temps de calage manuel dépasse le temps de coupe : Supprimer les réglages manuels intermédiaires augmente considérablement la productivité journalière de l’atelier.
Applications typiques d’un axe rotatif
Deux intégrations mécaniques principales existent sur les routeurs CNC :
- Axe rotatif d’appoint posé sur la table (Drop-in Rotary) : Un mandrin avec contre-pointe fixé sur le plateau rainuré existant. Il est monté ponctuellement lorsqu’un travail cylindrique se présente.
- Machine dédiée avec banc surbaissé : Équipements conçus avec un dégagement latéral ou une fosse spécifique où l’axe rotatif reste installé en permanence sous le portique.
Erreurs courantes lors de la sélection
- « Croire qu’un commutateur d’axe Y équivaut à un 4e axe natif » : Beaucoup d’ateliers basculent les signaux du moteur Y vers le mandrin rotatif pour économiser un contrôleur 4 axes. Cette solution dépanne pour du roulage simple, mais interdit l’interpolation 4 axes réelle (où X, Y, Z et A se déplacent simultanément).
- « Omettre le calcul d’équivalence d’impulsions par degré » : Un axe rotatif se programme en degrés et non en millimètres. Le contrôleur doit disposer d’un paramétrage indépendant pour calculer les impulsions/degré selon le rapport de réduction du mandrin.