Co w praktyce oznacza sterowanie 3-osiowe a 4-osiowe?
3-osiowa maszyna CNC steruje trzema niezależnymi kierunkami liniowymi: długością (oś X), szerokością (oś Y) oraz pionową głębokością skrawania (oś Z). Jest to standardowa konfiguracja dla rozkroju płyt meblowych, grawerowania 2.5D oraz obróbki płaskich powierzchni detali.
4-osiowa maszyna CNC rozszerza tę kinematykę o oś obrotową (najczęściej oznaczaną jako oś A). Zamiast pracować wyłącznie z góry na płaskim materiale, detal może być obracany w trakcie ruchu osi liniowych. Umożliwia to obróbkę elementów cylindrycznych, toczenie nóg meblowych, frezowanie rzeźbionych kolumn oraz grawerowanie w pełnym zakresie 360 stopni bez konieczności ręcznego przestawiania materiału.
Które modele RichAuto odpowiadają poszczególnym konfiguracjom?
- Sterowniki 3-osiowe:
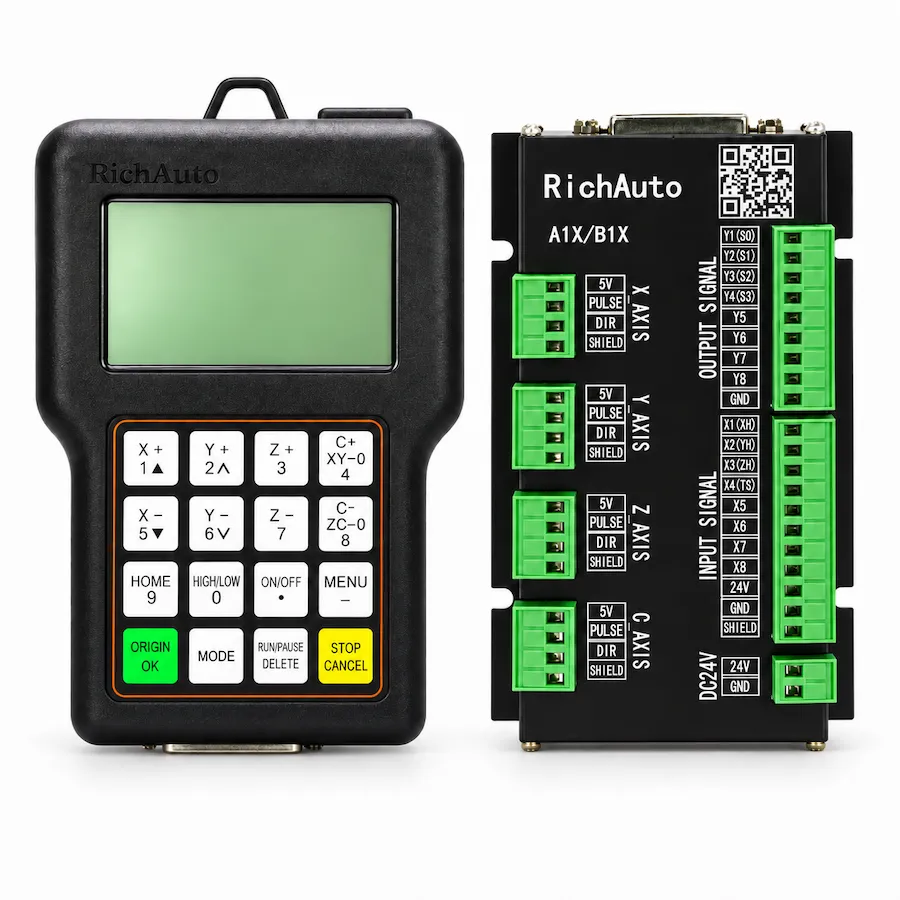
- A11: Kompaktowy standard do 3-osiowych frezarek CNC, ze wspólną anodą 5 V i monochromatycznym wyświetlaczem 3 cale.
- B11: Przemysłowy sterownik 3-osiowy z kolorowym ekranem 4,3 cala, sygnałami różnicowymi i 16 wejściami/wyjściami.
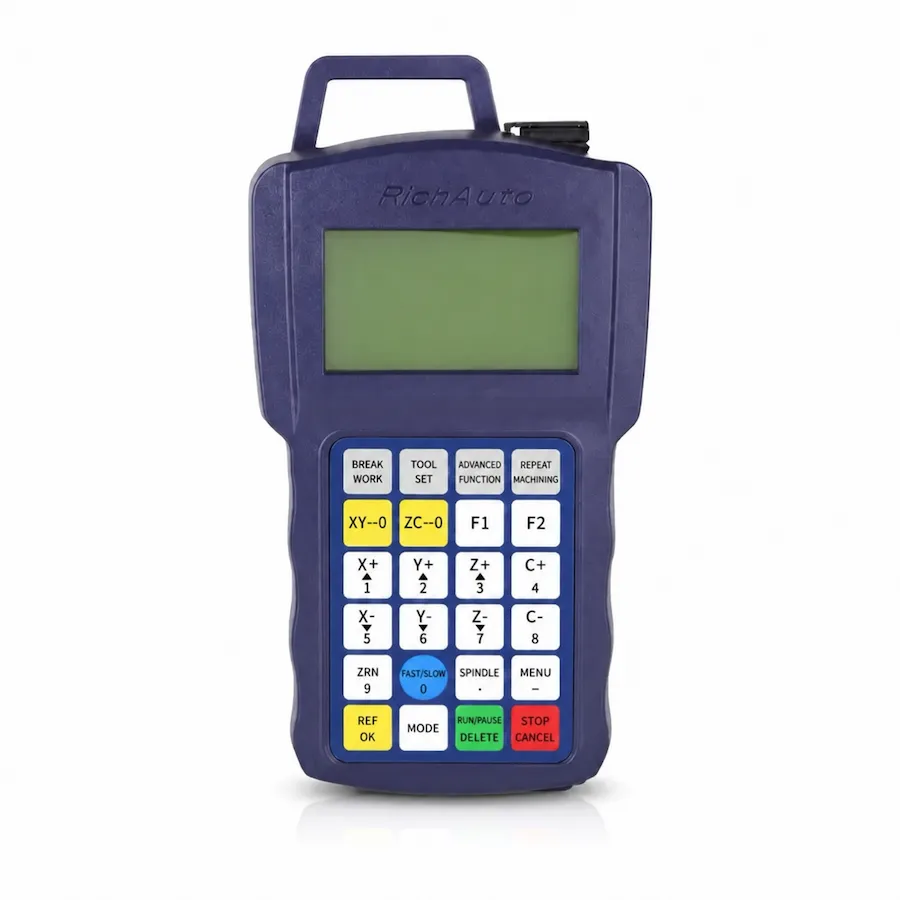
- B51: Precyzyjny sterownik 3-osiowy z kolorowym ekranem 5,0 cali i częstotliwością impulsów 4 MHz pod serwonapędy.
- Sterowniki 4-osiowe:
- A18: Kompaktowy manipulator 4-osiowy z interpolacją symultaniczną i logiką anody 5 V.
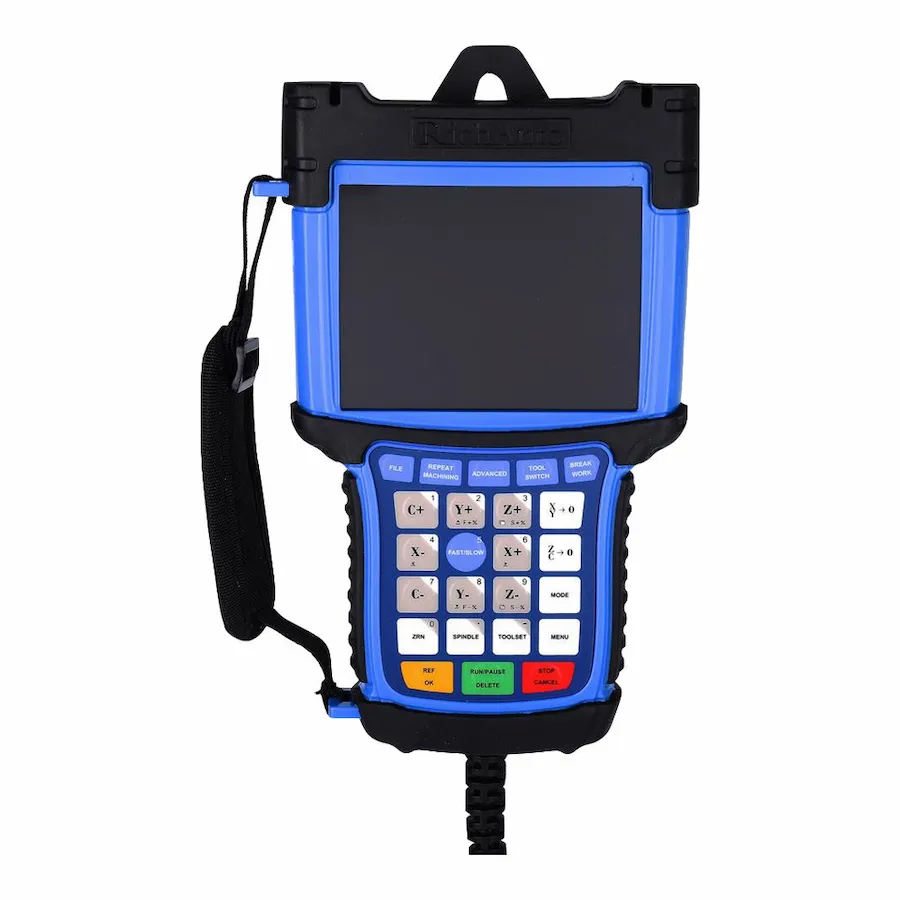
- B18: 4-osiowy sterownik serii B z kolorowym wyświetlaczem 4,3 cala i szybkimi wyjściami różnicowymi.
- B58: Flagowy model do zaawansowanej 4-osiowej obróbki symultanicznej z ekranem 5,0 cali i wyjściem 4 MHz dla wymagających aplikacji.
Kiedy czwarta oś jest technicznie niezbędna?
Dodanie czwartej osi jest uzasadnione ekonomicznie i technologicznie w następujących sytuacjach:
- Produkcja detali cylindrycznych i wielościennych: Rzeźbione nogi krzeseł i stołów, kolumny architektoniczne, rękojeści narzędzi oraz trójwymiarowe płaskorzeźby obwodowe.
- Obróbka wielostronna bez przeformowania: Zamiast ręcznie obracać i czterokrotnie bazować detal, oś obrotowa pozycjonuje kąt obróbki automatycznie z zachowaniem wysokiej powtarzalności.
- Długi czas przezbrajania w stosunku do czasu frezowania: Wyeliminowanie ręcznych operacji bazowania zwiększa przepustowość stanowiska obróbczego.
Typowe konstrukcje osi obrotowej
W praktyce przemysłowej spotyka się dwa podstawowe rozwiązania konstrukcyjne:
- Oś obrotowa mocowana na stole (Drop-in Rotary): Uchwyt tokarski z konikiem montowany jest na rowkach teowych stołu roboczego i podłączany w razie potrzeby.
- Obrabiarka z obniżonym łożem pod oś obrotową: Rama maszyny posiada fabryczne wycięcie lub boczne łoże, w którym oś obrotowa spoczywa stale poniżej poziomu stołu płaskiego.
Najczęstsze błędy przy doborze sterownika
- Mylenie przełącznika osi Y z prawdziwym sterownikiem 4-osiowym: Przełącznik fizycznie odcina silnik osi Y i przekazuje sygnały na oś obrotową. Działa to w trybie rozwijania płaszczyzny (tzw. 3-osiowa oś indeksowana), lecz wyklucza jednoczesny ruch osi X, Y, Z i A. Prawdziwa obróbka 4-osiowa wymaga modeli A18, B18 lub B58.
- Brak prawidłowego przeliczenia impulsów na stopień: Oś obrotowa wymaga programowania w stopniach kątowych, a nie w milimetrach. Sterownik musi obsługiwać dedykowaną rozdzielczość impulsową (impulsy/stopień) uwzględniającą przełożenie przekładni uchwytu.