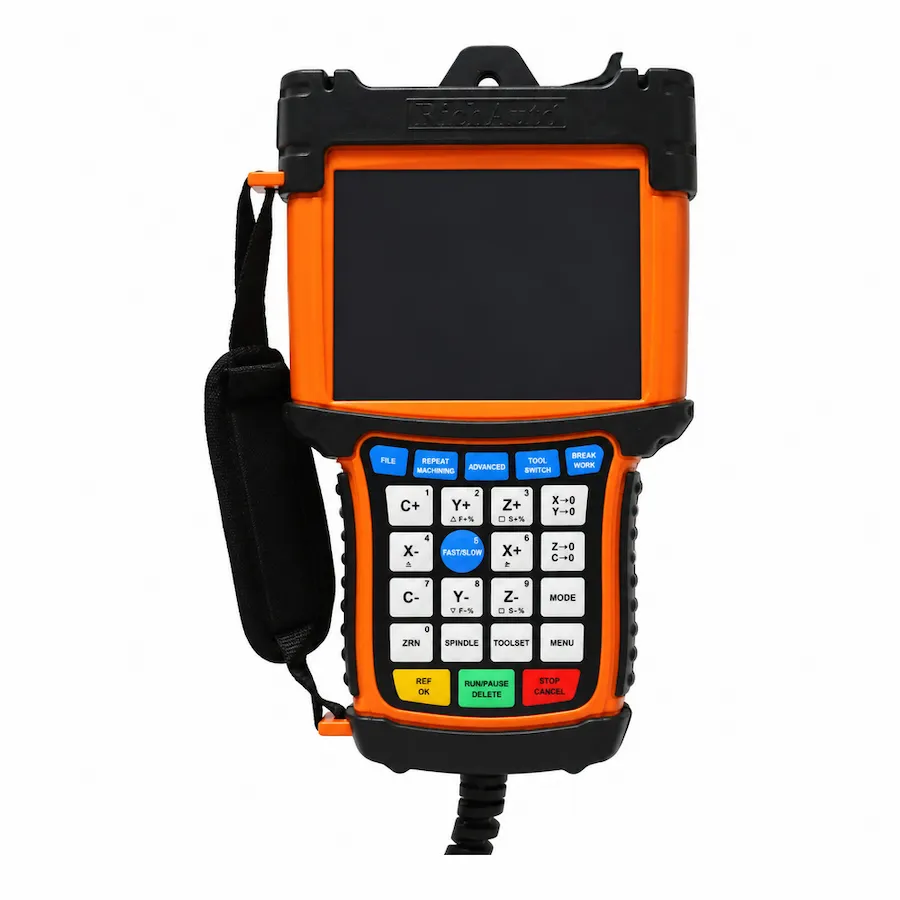
Una adaptación del controlador CNC cambia la forma en que se controla una máquina, no solo qué caja está montada en el armario. El controlador, la placa de interfaz, las señales del variador, los parámetros, el flujo de trabajo de archivos y la rutina del operador se mueven todos juntos. Los proyectos que tratan la modernización como una compra de controlador tienden a terminar con una máquina que funciona pero que ya no coincide con su documentación.
Esta guía establece un alcance que se puede estimar, una secuencia que se puede verificar y los modos de falla que vale la pena planificar. Se aplica a router CNC y máquinas similares que se trasladan a una disposición DSP fuera de línea, como el controlador A11, y a máquinas que agregan funciones como el cambio automático de herramientas con el controlador B57.
Comience con un inventario de interfaz
Antes de elegir el hardware, registre lo que ya tiene la máquina. El inventario es el documento que hace estimable el resto del proyecto.
Desplácese horizontalmente para leer todas las columnas.
| Artículo | Qué grabar | Por qué limita la modernización |
|---|---|---|
| Ejes y motores | Conteo, tipo de motor, corriente nominal | Determina la disposición de la unidad |
| Unidades | Modelo, entrada de señal, terminales de habilitación y falla | Decide si las unidades existentes pueden permanecer |
| husillo | Interfaz de control y tipo de comando de velocidad | Determina la salida del husillo necesaria |
| Entradas | Límites, referenciado, posicionador de herramientas, cadena de seguridad | Establece el recuento y la lógica de entrada |
| Salidas | Recolección de polvo, refrigerante, abrazaderas, baliza | Establece el conteo de salida y tipos de carga |
| Control existente | Disposición del controlador o PC, diagramas de cableado | Define lo que se está eliminando |
| Recinto | Espacio, suministro, puesta a tierra, filtrado | Establece el trabajo mecánico y eléctrico |
Fotografíe cada bloque de terminales antes de quitar un cable y etiquete los cables en ambos extremos. Las fotografías son el camino de regreso más rápido si es necesario comprobar la conexión una semana después.
Decide lo que queda
Una modernización puede conservar más de lo esperado. Los accionamientos, el husillo, los motores, los sensores y el armario suelen sobrevivir; el controlador, la placa de interfaz, el flujo de trabajo de archivos y la interfaz del operador son los que cambian.
Tres condiciones deciden si una unidad puede permanecer:
- El variador acepta el tipo de señal que proporciona el nuevo controlador.
- La lógica de habilitación y falla se puede conectar y se comporta como espera el controlador.
- La condición de la unidad admite otro período de servicio, juzgado por su historial y no solo por su antigüedad.
Mantener una unidad que ya es marginal hace que la próxima falla pase a la mitad de la modernización. Reemplazar una unidad en buen estado porque se cambió el controlador agrega costos sin agregar capacidad. El inventario es lo que hace posible ese juicio.
Confirmar la ruta de la señal
El error de modernización más costoso es una suposición de señales. Un conector que encaja no define la señal y una etiqueta de terminal no siempre describe la función.
- Confirmar el tipo de señal en el variador: paso y dirección, comando analógico u otra disposición.
- Confirme la referencia común entre el controlador y el variador, y si la entrada de habilitación es negativa o fuente.
- Confirmar la lógica de entrada para límites y referenciado, incluso si la máquina espera circuitos normalmente cerrados.
- Confirme el tipo de comando del husillo y el rango que espera el variador.
- Confirme que la disposición de parada de emergencia es un circuito de seguridad de la máquina, no un comando del controlador.
Escriba el acuerdo confirmado. Durante la puesta en servicio, ese registro distingue un error de cableado de un error de parámetro, lo que ahorra horas de conjeturas.
Definir el flujo de trabajo del archivo
Una modernización del control cambia la forma en que los programas llegan a la máquina. Decida el flujo de trabajo antes de que llegue el hardware, porque afecta la rutina del operador y, a veces, la salida de CAM.
Desplácese horizontalmente para leer todas las columnas.
| Decisión | Opciones | Qué afecta |
|---|---|---|
| Entrega de archivos | Medios extraíbles, opción de red | Rutina del operador y control de versiones |
| Formato del programa | Salida de postprocesador para el nuevo controlador | Configuración CAM y cortes de prueba |
| Convención de nomenclatura | Número de trabajo, revisión, fecha | Qué archivo selecciona el operador |
| Copia de seguridad | Copia del programa en ejecución por trabajo | Recuperación tras una parada |
| Acceso | ¿Quién puede cargar y editar archivos? Control de cambios en el taller |
La cuestión del flujo de trabajo suele ser dónde un controlador fuera de línea gana su lugar: el archivo se prepara en una PC, se transfiere una vez y luego se ejecuta sin una PC en la ruta. La Comparación DSP vs Mach3 vs NcStudio cubre esa elección arquitectónica con más detalle.
Planifique el tiempo de inactividad
Una modernización detiene la producción, por lo que el cronograma importa tanto como el cableado. Divida el trabajo en etapas que puedan verificarse de forma independiente.
- Preparación. Inventario, fotografías, revisiones de variadores, procura de hardware y cables, plano de parámetros.
- Remoción. Documente el cableado existente antes de desconectar cualquier cosa; conserve el controlador antiguo hasta que se ejecute la nueva disposición.
- Instalación. Montaje, tierra, distribución de energía, placa de interfaz y fresado de cables.
- Puesta en servicio. Primero las entradas, luego el movimiento del eje a baja velocidad, luego el husillo y luego un programa de prueba en el aire.
- Prueba de producción. Un trabajo conocido, comparado con una pieza anterior, antes de que la máquina vuelva al trabajo normal.
Dos hábitos reducen el riesgo de exceso de funcionamiento: mantener el controlador antiguo hasta que el nuevo haya realizado un trabajo real y programar la puesta en servicio con el operador presente. Una modernización verificada únicamente por el instalador es una modernización que no ha sido verificada.
El cronograma también debe nombrar quién firma cada etapa. Una modernización que está “terminada” cuando el instalador se marcha no ha sido aceptada por las personas que la ejecutarán; el corte de prueba del operador es la verificación que importa.
Secuencia de puesta en marcha
Comisión en el orden en que se aíslan las faltas.
- Alimente el circuito de control sin permitir el movimiento y confirme la pantalla y los estados de entrada.
- Confirme que cada entrada cambie de estado cuando se active su sensor.
- Confirme que cada eje se mueve en la dirección correcta a baja velocidad.
- Confirme el inicio y los límites de viaje.
- Confirme que el eje arranca, se detiene y cambia de velocidad a través de la interfaz comandada.
- Confirme que la parada de emergencia elimina el movimiento y la energía del husillo.
- Ejecute un programa corto en el aire y luego un trabajo conocido.
Registre el resultado de cada paso. El registro se convierte en la base de referencia de la máquina y acorta cada visita de servicio futura.
Modos de falla para los que vale la pena planificar
Tres fallas representan la mayoría de los retrasos en la modernización y cada una tiene una preparación que reduce el impacto.
La unidad no acepta la señal. Confirme el tipo de señal antes de realizar el pedido. Si no se puede adaptar el impulso, el presupuesto cambia, y es mejor saberlo durante la planificación.
Los parámetros no están documentados. La calibración del eje, la configuración del husillo y las posiciones de inicio pertenecen a la máquina. Regístrelos desde la disposición anterior antes de retirarlos, incluso cuando los valores cambien.
El posprocesador produce una salida incorrecta. Pruebe un trabajo conocido con antelación. Un programa que se ejecuta sin un cambio de herramienta o un movimiento rotativo no prueba que el resultado coincida con la nueva disposición.
Un cuarto fallo, más silencioso, es un traspaso incompleto. El operador necesita saber cómo cargar un archivo, configurar el origen del trabajo, recuperarse de una parada y registrar una falla. La lista de verificación de reemplazo cubre la evidencia de cableado, y la guía de compra cubre la selección del modelo una vez que se establece el alcance.
Un alcance que puedes cotizar
Una cotización de modernización debe indicar el controlador, la placa de interfaz, el juego de cables, el trabajo de cableado incluido, la configuración de parámetros, los pasos de puesta en servicio y lo que se excluye. Sin esa estructura, dos citas describen proyectos diferentes y la inferior suele excluir el trabajo que requiere tiempo.
Primero prepare el inventario, la confirmación de la señal, el flujo de trabajo del archivo y el plan de tiempo de inactividad. La elección del hardware se convierte en la última decisión y no en la primera, que es el orden que mantiene una modernización dentro de su presupuesto.