


BESTE EIGNUNG
Wählen Sie die A18, wenn:
- Die Maschine benötigt eine gesteuerte Rundachse.
- Die vorgesehene Bewegungs- und CAM-Ausgabe passt zur mitgelieferten A18-Software.
- Ein A1X-Arbeitsablauf am Handbediengerät erfüllt die Betriebsanforderungen.

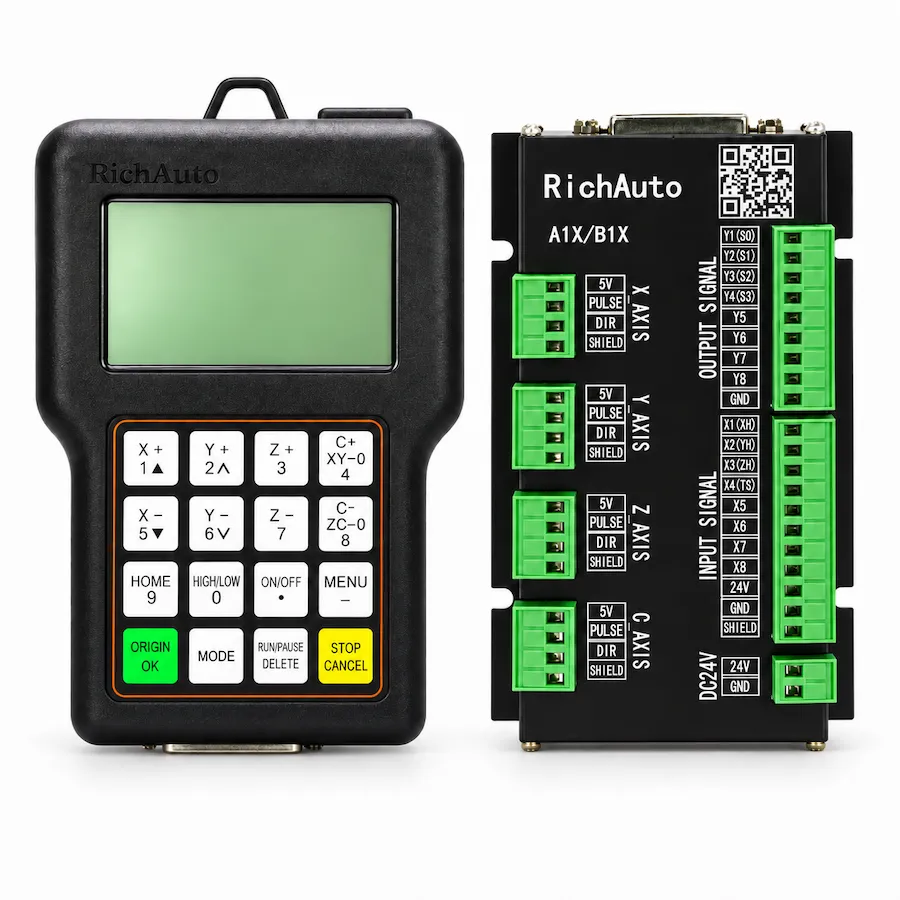
RichAuto A18: Handbediengerät und Schnittstellenkarte. Referenzaufnahme; bestätigen Sie die gelieferte Steuerung und die Revision der Schnittstellenkarte.
SERIE A1X · RA-A18
Vierachsige A1X-DSP-Steuerung für rotierendes Schnitzen und Bearbeiten, wobei die Bewegungseinrichtung und die Schnittstelle der Schnittstellenkarte vor dem Kauf überprüft wurden.
Serie: Serie A1X ansehen
CINKR liefert neue Original-RichAuto-Steuerungen und unterstützt Ersatzbestellungen einzelner Geräte. Abgedeckte Fehler sind durch eine einjährige Garantie abgesichert. Die meisten Bestellungen werden nach Zahlungseingang innerhalb von drei Werktagen versandt.
Lieferumfang, Konfiguration, Versandkosten und voraussichtliche Lieferzeit werden im Angebot bestätigt. Liefer-, Garantie- und Rückgabebedingungen.
PRODUKTLEITFADEN
Vierachsige DSP-Steuerung für rotierendes Schnitzen und Bearbeiten, auch aufgeführt als A18E oder A18S; Bestätigen Sie die Markierung der vierten Achse, die Version der Schnittstellenkarte und die Drehverkabelung.
SCHNELLE ENTSCHEIDUNG
BESTE EIGNUNG
VOR DER BESTELLUNG PRÜFEN
ANDERES MODELL PRÜFEN, WENN
Der RichAuto A18 ist ein industrieller, eigenständiger DSP-Bewegungscontroller, der speziell für vierachsige CNC-Fräsmaschinen, rotierende Holzschnitztische und mehrachsige Steinfräsgeräte entwickelt wurde. Der A18 wird häufig bei der Herstellung dekorativer Architektursäulen, dekorativer Tischbeine, Musikinstrumentenkörper und komplexer künstlerischer 3D-Skulpturen eingesetzt und liefert synchronisierte Koordinatenbewegungen über vier unabhängige mechanische Achsen, ohne Maschinen an PC-Arbeitsplätze in der Werkstatt zu binden.
Ausgestattet mit vier koordinierten Bewegungskanälen (X, Y, Z und A) unterstützt die A18 sowohl kontinuierliche Vier-Achsen-Simultanbearbeitung als auch indexierte Rotationsoperationen (3+1-Bearbeitung). Durch die direkte Ausführung von Interpolationsroutinen auf einem dedizierten Hochgeschwindigkeitsprozessor eliminiert der A18 Kommunikationslatenz und Betriebssystemunterbrechungen. Bediener behalten die vollständige Kontrolle über Drehvorschubübersteuerungen, Koordinatenanzeigewinkel und manuelles Joggen direkt über ein ergonomisches Handbediengerät. Bevor Sie ein Geräte-Upgrade in Auftrag geben oder eine installierte Einheit austauschen, überprüfen Sie die Anforderungen an die mechanische Untersetzung und die Treiberschnittstelle oder fordern Sie ein A18-Angebot](#rfq-product) von CINKR an.
In Maschinenlieferkanälen, Gerätehandbüchern und Auflistungen stoßen Käufer auf verschiedene Modellbezeichnungen, darunter A18, A18E, A18S und A18C. Diese Bezeichnungen kennzeichnen Faceplate-Sprachvarianten des standardmäßigen vierachsigen A18-Bewegungssteuerungen:
| Modellmarkierung | Tastatur-Faceplate-Sprache |
|---|---|
| A18 | Basisbezeichnung des 4-Achsen-Bewegungssteuerungen |
| A18E | Nur englischsprachige Tastaturblende (Exportstandard) |
| A18S | Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
| A18C | Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
Alle vierachsigen simultanen Rotationsinterpolationen, 3+1 Rotationspositionierungsroutinen, Impulsfrequenzen und Anschlüsse der Schnittstellenkarte sind bei A18, A18E, A18S und A18C identisch. Der einzige Unterschied besteht in der Sprache der Schaltflächenblende. Wenn Sie eine vorhandene Steuerung ersetzen, bestätigen Sie das Untersetzungsverhältnis Ihrer Drehachse und fordern Sie dann ein A18-Angebot an.
Standardmäßige RichAuto A18 Vier-Achsen-Pakete enthalten die notwendigen Hardware-Elemente für die Schaltschrankverkabelung:
Überprüfen Sie bei der Lieferung alle Anschlussschrauben und Kabelschuhe, um eine zuverlässige physische Installation sicherzustellen.
Bei der Programmierung der A18 für die Vier-Achsen-Produktion bestimmt das Verständnis Ihrer mechanischen Konfiguration die richtigen Betriebsparameter:
Wählen Sie den Kinematikmodus aus, der zu Ihrer CAM-Werkzeugweg-Generierungsstrategie passt, bevor Sie die Arbeitsnullkoordinaten festlegen. Um das Rotationsspiel und die mechanische Reitstockausrichtung für Ihr Maschinendesign zu bewerten, fordern Sie eine technische Überprüfung an.
Die Verkabelung des A18 erfordert eine sorgfältige Anschlussbelegung an der Schrankschnittstellenplatine. Das Schnittstellenkarte bietet optische Hochgeschwindigkeitsisolatoren, die Schritt- und Richtungsimpulse an alle vier Motorantriebe liefern:
| Terminaletikett | Zugehörige Achse | Signalzweck | Ausgabespezifikation |
|---|---|---|---|
| X-PUL / X-DIR | X-Achse (Portal / Schlitten) | Bewegungsimpuls- und Richtungssignale | Gemeinsame Anode (+5V-Bus) |
| Y-PUL / Y-DIR | Y-Achse (Tisch / Gantry lang) | Bewegungsimpuls- und Richtungssignale | Gemeinsame Anode (+5V-Bus) |
| Z-PUL / Z-DIR | Z-Achse (Vertikalheber) | Bewegungsimpuls- und Richtungssignale | Gemeinsame Anode (+5V-Bus) |
| A-PUL / A-DIR | A-Achse (Drehfutter / 4.) | Drehimpuls- und Richtungssignale | Gemeinsame Anode (+5V-Bus) |
| S0, S1, S2, GND | Spindelumrichter | Diskrete Frequenzsteuerung mit mehreren Geschwindigkeiten | 24V isolierte Digitalausgänge |
| 24V+, GND | Primäre Leistung der Schnittstellenkarte | Hilfs-Gleichstromlogik und Eingangsstromversorgung | 24V DC geregelter Eingang |
Um den Impulsäquivalentparameter für die vierte Achse zu berechnen, wenden Sie die folgende Standardformel an:
Pulse Equivalent = (Drive Microsteps * Motor Steps per Rev * Gear Reduction Ratio) / 360
Beispielsweise ergibt ein standardmäßiger 1,8-Grad-Schrittmotor (200 Schritte pro Umdrehung), gepaart mit einem digitalen Antrieb, der auf 1600 Mikroschritte pro Umdrehung eingestellt ist und ein Drehfutter über ein 4:1-Untersetzungszahnriemengetriebe antreibt, Folgendes:
(1600 * 4) / 360 = 17.7777 steps per degree.
Die Eingabe dieses genauen Werts in das A18-Impulsparametermenü garantiert, dass die befohlenen 360-Grad-Drehungen perfekt mit der physischen Werkstückdrehung übereinstimmen.
Um ein gleichmäßiges 3D-Schnitzen ohne Stufenartefakte zu erreichen, ist eine strenge mechanische Ausrichtung erforderlich:
Die Dokumentation dieser Kalibrierungsmaße gewährleistet eine wiederholbare Teilegeometrie über mehrteilige Produktionschargen hinweg.
Vierachsige CNC-Maschinen mit motorisierten Drehspannfuttern führen zu komplexen Herausforderungen bei der Kabelführung über Portalschleppketten hinweg:
Durch die Verhinderung der Einkopplung von kapazitivem Rauschen in die Schritt- und Richtungslinien der A-Achse wird eine gleichmäßige, kontinuierliche Rotationskonturierung ohne Winkelpositionsdrift gewährleistet.
Diagnosewarnungen auf dem A18-Display unterstützen Techniker bei der Isolierung von Verkabelungsfehlern und Bewegungsbegrenzungsauslösern:
| Bildschirmdiagnose | Grundursachenbedingung | Inspektionsverfahren |
|---|---|---|
| A-Achsen-Grenzwertüberschreitung | Drehachse wurde über die konfigurierten Software-Verfahrgrenzen hinaus befohlen | Winkelgrenzwerte in Maschinenparametern prüfen; zum Löschen auf manuelles Joggen umschalten |
| Pulsüberfrequenzalarm | Vorschubgeschwindigkeit höher als 1,0 MHz Ausgangskapazität eingestellt | Eilganggeschwindigkeit verringern oder Mikroschrittteiler des Antriebs verringern |
| Spindelumrichterfehler | Spindelantriebsfehlerkontakt wird an Steuerung gemeldet | Überprüfen Sie die Fehleranzeige des Wechselrichters. Untersuchen Sie die Verkabelung des Laufbefehlsrelais |
| Not-Aus aktiv | Not-Aus-Taste gedrückt oder Sicherheitsschleife unterbrochen | Überprüfen Sie die 24-V-Kontinuität durch normalerweise geschlossene Not-Aus-Taster |
| Schrittsignalverlust | Lockere Klemmenverbindung oder defekte Kabelabschirmung | Ziehen Sie die Klemmenschrauben der Breakout-Schnittstellenkarte fest; Kontinuität des 50-poligen Kabels prüfen |
Durch die Überprüfung der Kontinuität des Stromkreises vor der Änderung der Steuerungsparameter wird eine Beschädigung der Konfiguration verhindert.
Wenn Sie einen A18-Steuerung zum Austausch einer vorhandenen Einheit bestellen, stellen Sie unserem technischen Personal die folgenden Spezifikationen zur Verfügung:
Senden Sie Ihre Maschineninformationen über unseren A18-Angebotsschalter für eine vollständige technische Prüfung.
Für Einrichtungen, die Mehrachsen-Maschinen-Upgrades für die gesamte RichAuto-Familie evaluieren:
AUSWAHLCHECKLISTE
TECHNISCHE DATEN
Vergleichen Sie die aktuelle A1X-Plattform. Prüfen Sie bei einer vorhandenen Maschine das Steuerungsetikett, die Schnittstellenkarte und die Softwareversion; Referenzdokumente und Fotos können ältere Hardware zeigen.
| Modell | A18 |
|---|---|
| Serie | A1X |
| CPU | DSP |
| Interner Speicher | 512 MB |
| Display | 3 Zoll |
| Kommunikation | USB-Stick / USB-Kabel — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Gesteuerte Achsen | 4 Achsen — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Steuersignal | gemeinsame Anode |
| Antriebssystem | Schrittmotor / Servo — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Eingänge | 8 Eingänge |
| Ausgänge | 8 Ausgänge |
| Zusätzliche E/A | Bestätigen Sie die Variante der Schnittstellenkarte und die verfügbaren Anschlüsse für zusätzliche E/A. |
| Kleinste Eingabeeinheit | 0,001 mm |
| Maximale Impulsfrequenz | 1 MHz |
| Versorgungsspannung | 24V DC — Eingang der Schnittstellenkarte; prüfen Sie die Bemessungsspannung getrennt von der Versorgung des Handbediengeräts. |
| Interpolation | linear / kreisbogenförmig / kurvenförmig — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Fortsetzung ab Unterbrechungspunkt | Unterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Wiederaufnahme nach Netzausfall | Unterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Software-/Hardware-Grenzen | Unterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Passwortschutz | Unterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Drehachse | Unterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| ATC-Kompatibilität | Nicht unterstützt |
| Mehrspindel / Zylinder | Nicht unterstützt |
| Plasmasteuerung | Nicht unterstützt |
| Handrad / MPG | Nicht unterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
| Netzwerkkommunikation | Nicht unterstützt — Passen Sie die mitgelieferte Hardware- und Softwareversion an. |
STEUERUNGEN VERGLEICHEN
Vergleichen Sie Anwendungen, Achsen, Display und E/A der aktuellen Plattform. Gleichen Sie vor einem Austausch die gelieferte Schnittstellenkarte ab; frühere Hardware kann abweichen.
| Modell | Hauptanwendung | Achsen | Display | E/A | Bezug |
|---|---|---|---|---|---|
| A18 | Vierachsiges Rotationsschnitzen | Konfiguration bestätigen | 3 Zoll | 8 Eingänge / 8 Ausgänge | Ausgewähltes Modell |
| B18 | Vierachsige Rotationsbearbeitung | 4 Achsen | 4,3 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | 16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. / 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | Option derselben Klasse: Vergleichen Sie Funktionen, Verkabelung und Signale. |
| B58 | Vierachsige Rotationsbearbeitung mit Farbvorschau | 4 Achsen | 5 Zoll — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | 16 Eingänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. / 16 Ausgänge — Aktuelle Plattformspezifikation; gleichen Sie die gelieferte Schnittstellenkarte ab. | Option derselben Klasse: Vergleichen Sie Funktionen, Verkabelung und Signale. |
Die Alternativen zur A18 hängen von der erforderlichen Bewegung und den Maschinenfunktionen ab. Ein verwandtes Modell garantiert keine austauschbare Verkabelung oder Firmware.
DOWNLOADS
Laden Sie die verfügbaren Referenzdokumente herunter. Gleichen Sie vor der Anwendung von Schaltplanhinweisen die Steuerung und die Revision der Schnittstellenkarte ab. Fordern Sie für einen Austausch oder eine Neubestellung die Dokumente für die exakt gelieferte Hardware bei CINKR an.
Referenzanleitung und Parameterhinweise, überwiegend in englischer Sprache mit teilweise chinesischen Beschriftungen. Diese Ausgaben können ältere Hardware beschreiben; das gelieferte Gerät muss zum Dokument passen.
Kostenloser DirektdownloadReferenzanleitung und Parameterhinweise, überwiegend in englischer Sprache mit teilweise chinesischen Beschriftungen. Diese Ausgaben können ältere Hardware beschreiben; das gelieferte Gerät muss zum Dokument passen.
Kostenloser DirektdownloadFAQ
Der A18 bietet vier unabhängige Bewegungsachsen (X, Y, Z und A). Es unterstützt sowohl die kontinuierliche 4-Achsen-Simultaninterpolation für komplexe 3D-Oberflächenschnitzereien als auch die indexierte Drehpositionierung (3+1-Bearbeitung), bei der die Drehachse in festen Winkelintervallen blockiert, während die übrigen Achsen flache Merkmale bearbeiten.
Der A18E stellt die englische Schnittstellenbezeichnung des A18-Steuerungen dar und verfügt über englische Frontplattentasten und standardmäßige englische Menüs. Die Bezeichnung A18S weist auf die interne Komponentenverpackung oder bestimmte Firmware-Chargencodes hin. Alle nutzen den identischen 4-Achsen-Interpolationsprozessor und die 50-Pin-Schnittstellenstruktur.
Die vierte Achse kann im linearen Millimetermodus (für tangentiale Fräserverfolgung) oder im rotierenden Winkelgradmodus (0 bis 360 Grad) konfiguriert werden. Impulsäquivalentberechnungen müssen Motorschrittwinkel, Mikroschritt-Antriebseinstellungen und Getriebeuntersetzungsverhältnisse berücksichtigen.
Der A18 gibt Schritt- und Richtungsimpulsfolgen mit gemeinsamer Anode (+5 V gemeinsamer Bus) über alle vier Achsen aus, mit einer maximalen Impulsfrequenz von 1,0 MHz pro Achse.
Senden Sie über das CINKR-Angebotsformular Fotos des Modellaufklebers der Handsteuerung, der Klemmenaufkleber der Schaltschrank-Breakout-Schnittstellenkarte, des Untersetzungsverhältnisses des Drehachsengetriebes und der Modellnummern der Motorantriebe.
Ja. Alle A18-Varianten (A18, A18E, A18S, A18C) führen die identischen vierachsigen simultanen Interpolationsalgorithmen für kontinuierliches organisches 3D-Schnitzen und 3+1-Rotationspositionierung aus.
A18E verfügt über ausschließlich englische Tastenbeschriftungen, während A18S über zweisprachige Tastenbeschriftungen verfügt. Die Software-Menüs sind bei beiden komplett in Englisch bedienbar.
Notieren Sie den Schrittwinkel des Motors, den Mikroschrittteiler des Antriebs und das Untersetzungsverhältnis des Getriebes, um sicherzustellen, dass die Impulse pro Grad mit den vorhandenen Werkzeugdateien übereinstimmen.
ANGEBOT ANFORDERN
Geben Sie Stückzahl und Zielland an. Für einen Austausch oder eine Umrüstung können Sie unten vorhandene Maschinendaten ergänzen. Dieses Formular bereitet ausschließlich Ihre Nachricht vor; es werden keine Daten übermittelt oder gespeichert.