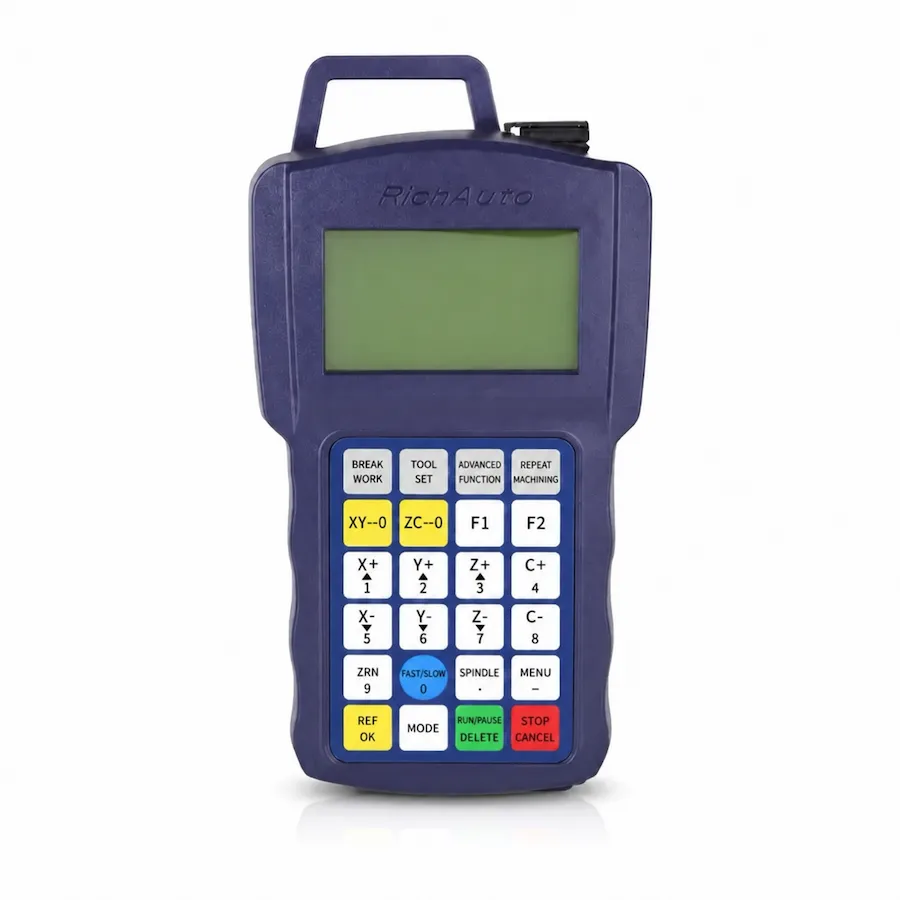
B18 für Vier-Achsen-CNC-Maschinen
Der RichAuto B18 ist ein fortschrittlicher, industrieller, eigenständiger DSP-Bewegungscontroller mit vier Achsen, der für Rotationsschnitzgeräte, architektonische Säulenformer und mehrachsige CNC-Fräsmaschinen entwickelt wurde. Aufbauend auf der robusten B1X-Plattform bietet der B18 vier vollständig interpolierte Bewegungskanäle (X, Y, Z und A), gepaart mit einem hochauflösenden 4,3-Zoll-Farb-LCD-Display und einer schnellen 2,0-MHz-Differenztreiberimpulserzeugung.
Ganz gleich, ob Sie komplizierte 3D-Spiraltischbeine schnitzen, mehrseitige Polygondrehungen bearbeiten oder Portalachsen mit Doppelantrieb synchronisieren – die B18 eliminiert PC-Schwachstellen und Softwareabstürze in Fertigungshallen. Sein prädiktiver vorausschauender Trajektorienplaner sorgt für sanfte Geschwindigkeitsübergänge über hochdichte Mikrosegment-Werkzeugwege und liefert hervorragende Oberflächengüten auf feinen Harthölzern, Steinen und Verbundwerkstoffen. Maschinenbauer und Nachrüster können ein B18-Angebot anfordern, das genau auf ihre Antriebsanforderungen zugeschnitten ist.
B18, B18E, B18S und B18C: Vierachsige B1X-Suffix-Varianten
In internationalen Märkten und Händlerkatalogen erscheint die Steuerung unter verwandten Bezeichnungen, einschließlich B18, B18E, B18S und B18C:
| Modellmarkierung |
Tastatur-Faceplate-Sprache |
| B18 |
Basis 4-Achsen-B1X-Steuerungs-Bezeichnung |
| B18E |
Nur englischsprachige Tastaturblende (Exportstandard) |
| B18S |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
| B18C |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
Alle vierachsigen simultanen Rotationsinterpolationen, 2,0-MHz-Differenzsignale, 4,3-Zoll-Farbbildschirmfunktionen und Firmware sind bei B18, B18E, B18S und B18C identisch. Der einzige Unterschied besteht in der Siebdrucksprache auf den Tasten des Tastenfelds. Suffixbezeichnungen ändern nicht die Impulsraten, die Speicherkapazität oder die Klemmenblockzuweisungen. Bestätigen Sie die physische Verdrahtungsanordnung auf der Breakout-Karte und senden Sie dann eine Geräteanfrage](#rfq-product).
Was im Lieferumfang eines B18-Steuerungen enthalten ist
Standardmäßige RichAuto B18-Vierachsen-Steuerungspakete werden mit Industriekomponenten geliefert, die für den Schrankeinbau vorbereitet sind:
- Handbediengerät B18: Ergonomisches Vier-Achsen-Bedienterminal mit 4,3-Zoll-Farbbildschirm, Folientastatur und integriertem 512 MB nichtflüchtigen Programmspeicher.
- B1X 4-Achsen-Breakout-Schnittstellenkarte: DIN-Schienen-Schnittstellenkarte mit differenziellen Schritt-/Richtungskanälen für X-, Y-, Z- und A-Achsen, 16 isolierten Eingängen und 16 Ausgängen.
- Hochbelastbares 50-Pin-Verbindungskabel: Geflochtenes, abgeschirmtes mehradriges Schnittstellenkabel, das das Hängepult mit der Schrank-Breakout-Schnittstellenkarte verbindet.
- USB-PC-Verbindungskabel: Standard-Kommunikationskabel für computerbasierte Dateiübertragungen und Konfigurationssicherung.
Überprüfen Sie vor der Schrankintegration die Schraubklemmenblöcke und Flachbandanschlüsse auf mechanische Unversehrtheit.
Anforderungen der vierten Achse zur Bestätigung
Überprüfen Sie vor der Inbetriebnahme des B18, wie Ihr vierter Bewegungskanal mit dem Schneidprozess interagiert:
- Kontinuierliches 4-Achsen-Simultanschnitzen: Alle vier Achsen bewegen sich in synchronisierter Interpolation für konturierte Statuen, künstlerische Reliefs und komplexe zylindrische Drehungen.
- Indexierte 3+1-Rotationsbearbeitung: Werkstücke werden auf diskrete Winkelpositionen (z. B. 0, 90, 180, 270 Grad) indexiert und starr fixiert, während auf jeder Seite dreiachsige Fräsroutinen ausgeführt werden.
- Rotary vs. Linear Kinematic Configuration: Der vierte Kanal kann in Winkelgraden (0 bis 360 Grad) für Spannfutterdreher oder in linearen Millimetern für Tangentialmesserschneider oder Portalantrieb mit Doppelantrieb programmiert werden.
Stellen Sie den richtigen Kinematikmodus in den Maschinenparametern ein, bevor Sie die Nullkoordinaten des Werkstücks festlegen.
B18 Anschlussklemmen
Die Schrankverkabelung für den B18 endet an der B1X-Schnittstellen-Breakout-Schnittstellenkarte. Die Schnittstellenkarte bietet optische Hochgeschwindigkeitsisolierung über alle vier Bewegungskanäle:
| Terminalgruppe |
Terminalidentifikation |
Signal Function |
Elektrische Spezifikation |
| X, Y, Z, A Puls/Richtung |
PUL+, PUL-, DIR+, DIR- (pro Achse) |
Differenzielle Schritt- und Richtungslinien |
Hochgeschwindigkeits-5-V-RS-422-Differenzausgänge |
| Auxiliary Power |
24V+, GND |
Logik der primären Schnittstellenkarte und Sensorleistung |
Geregelte 24V DC, isolierte Versorgung |
| Digitale Eingänge (1-16) |
IN01 bis IN16 |
Referenzfahrt, Nachlaufgrenzen, Werkzeugsensor |
Optisch isolierte 24-V-NPN-Eingänge |
| Digital Outputs (1-16) |
OUT01 bis OUT16 |
Spindellauf, Mehrgang, Kühlmittel |
24V Open-Collector-Transistorausgänge |
| Handwheel Port |
MPG-Schnittstellenterminals |
Manueller Impulsgeneratoranschluss |
5V-Encoder AB-Phasen-Differenzeingang |
Differentialimpulsleitungen sorgen für eine saubere Signalübertragung über lange Gantry-Drahtbahnen und verhindern unregelmäßige Bewegungen, die durch Spindelwechselrichtergeräusche verursacht werden.
Drehimpulsäquivalente und mechanische Untersetzungen
Die Einstellung genauer Impulsparameter für die vierte Drehachse erfordert die Berücksichtigung der Motorauflösung, des Mikroschrittteilers und der Untersetzungsverhältnisse des Getriebes:
- Standard-Rotationsimpulsgleichung: Verwenden Sie die Formel
Pulse Equivalent = (Motor Steps per Rev * Driver Microsteps * Gearbox Ratio) / 360. Für einen 1,8-Grad-Schrittmotor (200 Schritte/Umdrehung) mit einem 3200-Mikroschritt-Antriebsteiler, der ein 10:1-Planetengetriebe antreibt: (200 * 16 * 10) / 360 = 88.8888 steps per degree.
- Spielfreie Harmonic-Drive-Konfigurationen: Bei Verwendung spielfreier Wellgetriebe mit 50:1- oder 100:1-Untersetzung sorgen hohe Impulsäquivalentzahlen für eine extreme Winkelauflösung. Stellen Sie sicher, dass die maximal befohlenen Rotationsvorschübe die 2,0-MHz-Ausgangsobergrenze nicht sättigen.
- Reitstock-Ausrichtungsprüfungen: Überprüfen Sie den physischen Rundlauf des Spannfutters und die Höhe der Reitstock-Mitte mithilfe einer Messuhr. Konzentrizitätsfehler von mehr als 0,05 mm führen bei der kontinuierlichen 360-Grad-Bearbeitung zu einer elliptischen Verformung.
Durch die Eingabe verifizierter mechanischer Konstanten in das Steuerungs-Setup-Menü wird gewährleistet, dass die programmierten Werkzeugwegabmessungen mit den Durchmessern der physischen Komponenten übereinstimmen.
Werkstück-Mittellinienfindung und 3D-Werkzeugwegnullung
Die Ausführung zylindrischer Schnitzereien ohne Verzerrung erfordert eine genaue Mittellinienpositionierung:
- Messuhrverschiebung: Montieren Sie eine Messuhr im Spannfutter der Maschinenspindel und streichen Sie über den Durchmesser des zylindrischen Werkstücks. Finden Sie die maximale Z-Höhe, subtrahieren Sie den gemessenen Rohteilradius und setzen Sie die Z-Achsenkoordinate auf Null, um die wahre Rotationsmittellinie festzulegen.
- Drehwinkel-Nullpunkteinstellung: Positionieren Sie das Werkstückantriebsfutter an seinem mechanischen Referenzpunkt und löschen Sie dann die A-Achsen-Anzeigekoordinate auf 0,000 Grad.
- Rückzugshüllkurven für sicheren Abstand: Definieren Sie beim Generieren von Werkzeugwegen in CAM-Paketen eine zylindrische Sicherheitshüllkurve, die mindestens 15 mm größer als der maximale Drehdurchmesser des Rohteils ist, um Kollisionen des Schnellgangwerkzeugs mit Spannbacken oder Reitstock-Hardware zu verhindern.
Die disziplinierte Mittellinienkalibrierung garantiert, dass mehrseitige geometrische Merkmale mit der mechanischen Symmetrie übereinstimmen.
B18 Alarmcodes und erste Kontrollen
Diagnosewarnungen auf dem Farbbildschirm helfen bei der schnellen Fehlereingrenzung:
| Bildschirmdiagnose |
Grundlegender Maschinenzustand |
Inspektionsverfahren |
| A-Axis Software Limit |
Der befohlene rotierende Werkzeugweg überschreitet die Winkelbewegungsgrenzen |
Überprüfen Sie die Koordinatengrenzen des Programms. Jog-Achse im manuellen Modus |
| Drive Fault Alarm |
Servo- oder Schrittantrieb hat die Steuerung einen Fehler gemeldet |
Überprüfen Sie die LED-Codes des Motorantriebs. Überprüfen Sie die mechanische Bindung des Motors |
| Spindle Fault Input |
Spindelwechselrichter hat aufgrund von Überlastung oder Überhitzung ausgelöst |
Überprüfen Sie das Anzeigefeld des Wechselrichters. Überprüfen Sie den Wasserkühlungsfluss der Spindel |
| Not-Aus aktiv |
Not-Aus-Schleife geöffnet oder Sicherheitsschalter ausgelöst |
Überprüfen Sie den Durchgang des normalerweise geschlossenen Sicherheitskreises und die 24-V-Versorgung |
| Optical Sensor Blocked |
Dreh-Referenzschalter oder Gantry-Endschalter ausgelöst |
Reinigen Sie den optischen Schalterschlitz. Überprüfen Sie die Anzeige-LED des Näherungsschalters |
Durch die Isolierung von Sicherheitsschleifen und Antriebsalarmen an der Quelle werden zeitweilige Maschinenausfälle während der Produktionsläufe verhindert.
Wenn Sie einen Ersatz-B18-Steuerung bestellen, stellen Sie unserem technischen Schreibtisch die folgenden Spezifikationen zur Verfügung:
- Untersetzungsverhältnis der Drehachse und Motorschrittwinkel zur Überprüfung der impulsäquivalenten Einstellungen.
- Modellnummern des Motorantriebs zur Bestätigung der Kompatibilität des 5-V-Differential-Schritt-/Richtungssignals.
- Hilfsschrankspannung, die die Schnittstellenkarte versorgt.
- Fotos des Aufklebers des Handgeräts und der Anschlüsse der DIN-Schienenklemmen.
Senden Sie Ihre Maschineninformationen über unseren B18-Angebotsschalter zur technischen Überprüfung.
B18 vs A18 and B58
Für Einrichtungen, die Mehrachsen-Steuerungspakete evaluieren:
- RichAuto A18: Budgetfreundlicher 3-Zoll-Monochrom-Gemeinschaftanoden-Steuerung für Standard-Rotationsschnitztische.
- RichAuto B18: Hochgeschwindigkeits-4,3-Zoll-Farbdifferential-Steuerung mit 2,0-MHz-Pulsraten, 16I/16O-Kapazität und fortschrittlicher Kurvenglättung für das Rotationsschnitzen in der Produktion.
- RichAuto B58: Flaggschiff-5-Zoll-Farbsystem mit grafischer Werkzeugwegsimulation, industrieller Ethernet-Vernetzung und pneumatischer Mehrzylinder-Kopfsteuerung.