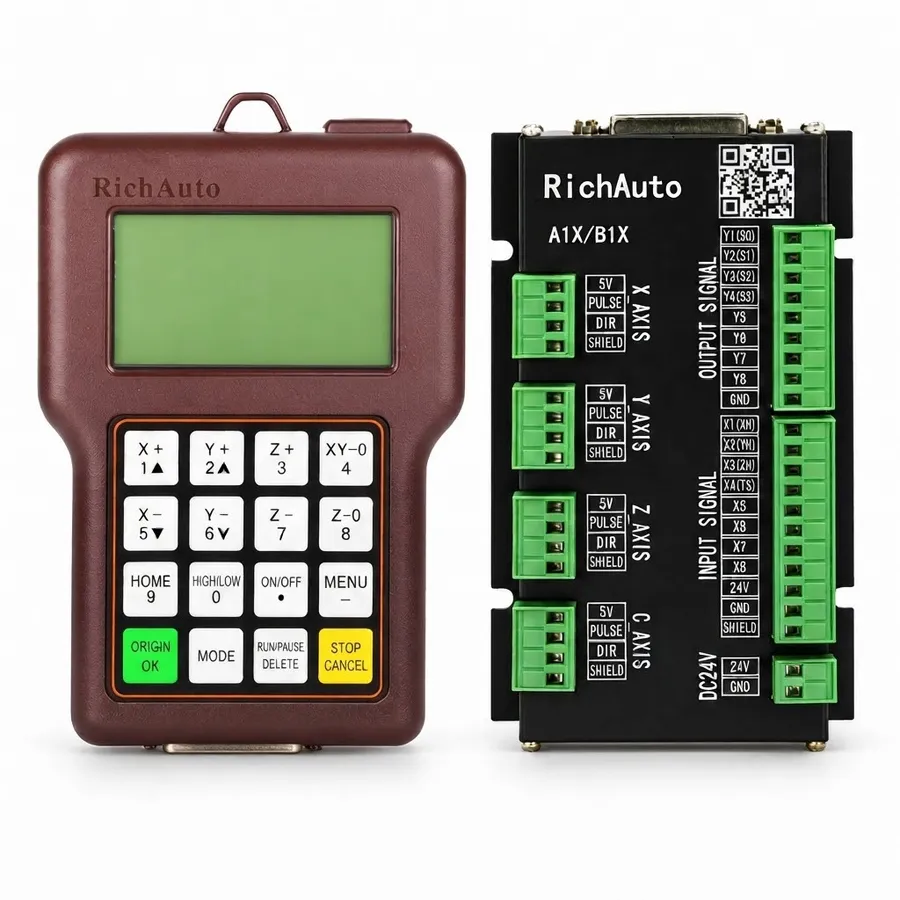
Specyfika cięcia termicznego i rola sterownika A12
Cięcie plazmowe stawia przed układem sterowania ruchem zupełnie inne wyzwania niż tradycyjne frezowanie:
- Sygnał zajarzenia łuku (Arc On) i detekcja napięcia łuku (Arc Voltage).
- Początkowe wykrywanie blachy (Initial Height Sensing - IHS): Dotknięcie palnikiem powierzchni blachy przed przebiciem.
- Opóźnienie przebijania (Pierce Delay): Odczekanie w miejscu na pełne przestawienie strugi plazmy przed rozpoczęciem posuwu liniowego.
- Dynamiczna regulacja wysokości palnika (Torch Height Control - THC): Utrzymywanie stałego odstępu dyszy od pofalowanej termicznie blachy w trakcie cięcia.
Model RichAuto A12 został opracowany specjalnie do obsługi tych procesów w kompaktowym formacie manipulatora DSP.
Schemat sygnałów między źródłem plazmy, modułem THC a płytą A12
- Sygnał Arc Start (Start łuku): Wyjście przekaźnikowe na płycie interfejsu A12 zamyka obwód włącznika palnika w źródle plazmowym.
- Sygnał Arc OK (Transfer łuku): Po pomyślnym zajarzeniu łuku głównego źródło plazmy wysyła styk beznapięciowy Arc OK do wejścia A12, zezwalając na rozpoczęcie ruchu w osiach X/Y.
- Sygnały THC Up / THC Down: Samodzielny moduł THC analizuje napięcie łuku i przesyła impulsy korekcyjne góra/dół do sterownika A12, który płynnie koryguje wysokość osi Z w czasie rzeczywistym.
Środki ochrony przed zakłóceniami elektromagnetycznymi
- Oddzielne uziemienie plazmy: Nigdy nie łącz uziemienia roboczego stołu plazmowego z masą logiczną szafy sterowniczej CNC.
- Uziemienie prętowe (Uziom szpilkowy): Źródło plazmowe i stół wodny/odciągowy powinny posiadać dedykowany uziom miedziany wbity w grunt o rezystancji poniżej 4 omów.
- Filtry sieciowe EMI: Na zasilaniu 230 V szafy sterownika A12 zamontuj dwustopniowy filtr sieciowy zapobiegający przenikaniu szumów z sieci zasilającej.