Czym charakteryzuje się obrabiarka wielowrzecionowa?
Obrabiarki wielowrzecionowe (najczęściej wyposażone w 2, 3 lub 4 elektrowrzeciona) stanowią ekonomiczną alternatywę dla drogich centrów obróbczych z automatycznym magazynem narzędzi (ATC). Zamiast wymieniać oprawkę narzędziową w jednym wrzecionie, maszyna posiada kilka niezależnych wrzecion zamontowanych na wspólnym wózku osi Z. Każde wrzeciono ma zamocowane inne narzędzie (np. frez rozkrojowy, frez profilowy, wiertło).
Podczas obróbki sterownik automatycznie aktywuje odpowiednie wyjście pneumatyczne, opuszczając wybrane wrzeciono do pozycji roboczej i podnosząc pozostałe, jednocześnie załączając właściwe obroty na falowniku.
Modele RichAuto A15 i B15: Architektura i różnice
- RichAuto A15:
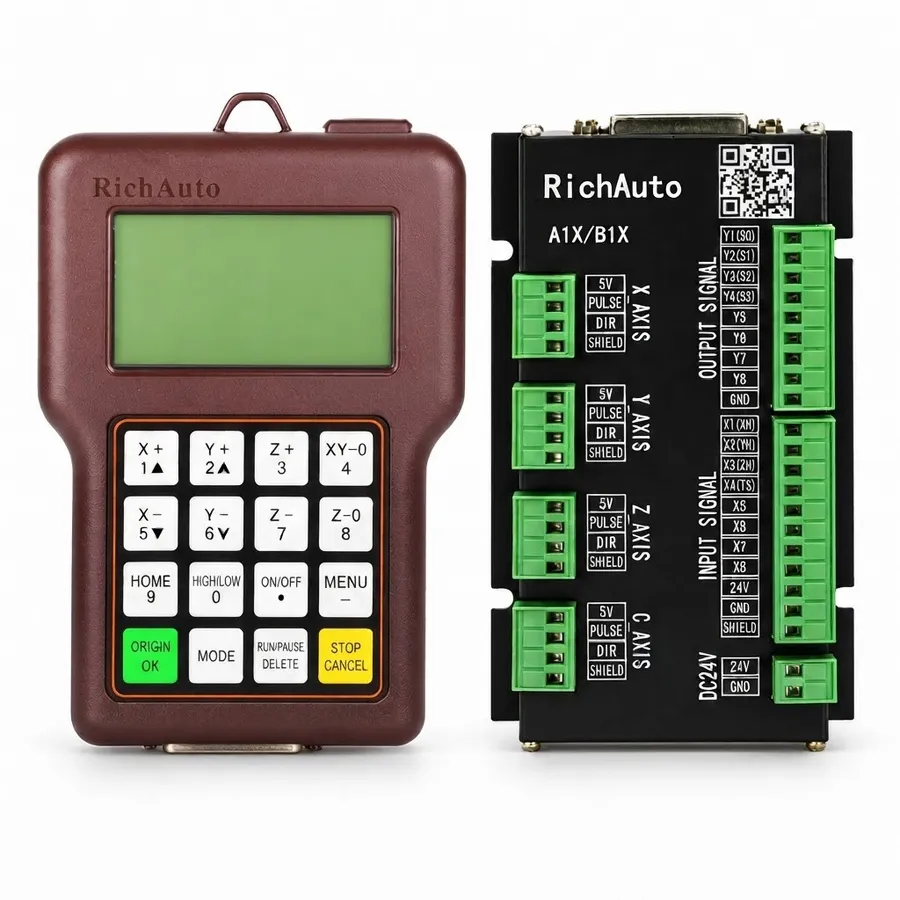
- Kompaktowy manipulator ręczny DSP z 3-calowym wyświetlaczem monochromatycznym.
- Obsługa 3 osi ruchu (X, Y, Z) oraz dedykowanych wyjść do pneumatycznego przełączania do 3 lub 4 wrzecion.
- Standardowa płyta interfejsu z wyjściami sygnałowymi 5 V.
- RichAuto B15:
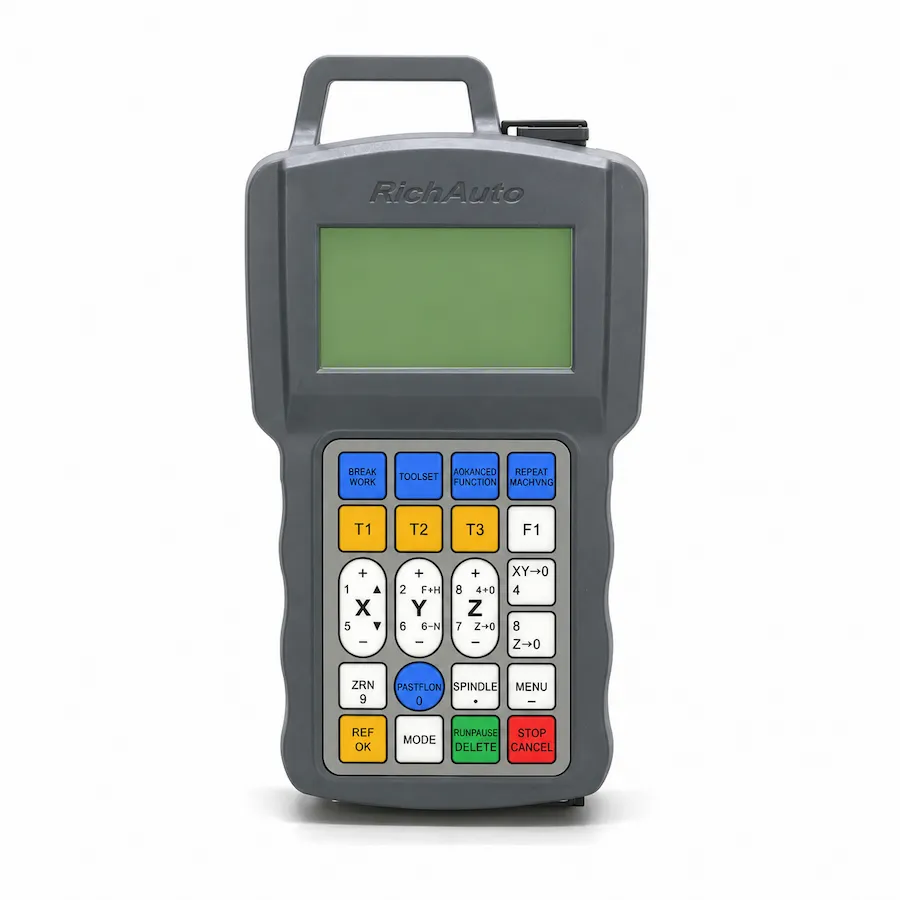
- Zaawansowany panel serii przemysłowej z kolorowym ekranem 4,3 cala.
- Wyższa odporność na zakłócenia elektromagnetyczne (EMI) emitowane przez falowniki.
- Różnicowe wyjścia sygnałowe oraz rozszerzone wejścia/wyjścia (16 wejść, 8 wyjść przekaźnikowych).
Logika sterowania pneumatyką i zaworami
Każde wrzeciono jest zamocowane na siłowniku pneumatycznym wyposażonym w zawór elektromagnetyczny (solenoid valve).
- Po napotkaniu w kodzie G polecenia wyboru narzędzia (np. T1, T2, T3) sterownik weryfikuje bezpieczną wysokość osi Z.
- Oś Z unosi się do pozycji bezpiecznej, poprzednie wrzeciono zostaje zatrzymane i uniesione siłownikiem.
- Aktywowane zostaje wyjście pneumatyczne nowego wrzeciona, a po zadanym czasie opóźnienia uruchamia się falownik.
- Kontynuowany jest program obróbki dla bieżącego narzędzia.
Kalibracja wysokości i offsety narzędzi
Każde elektrowrzeciono ma nieco inną fizyczną długość wysięgu narzędzia:
- W menu sterowników A15 i B15 przewidziano dedykowane parametry offsetu wysokości narzędzi (Tool Offsets).
- Po zamocowaniu frezów wykonuje się sekwencyjny pomiar czujnikiem długości narzędzia dla każdego wrzeciona.
- Różnice poziomów są zapisywane w pamięci nieulotnej kontrolera, co gwarantuje identyczną głębokość frezowania niezależnie od używanego wrzeciona.