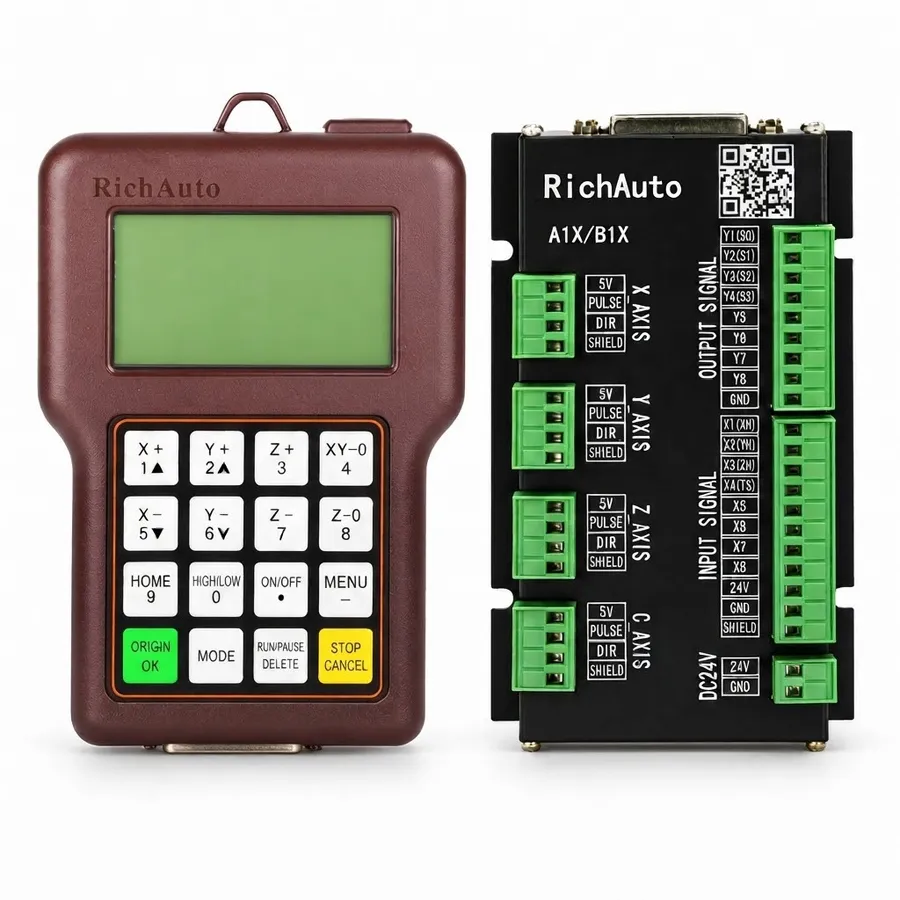
A12 für Plasma- und Brennschneiden
Der RichAuto A12 ist ein robuster, tragbarer DSP-Bewegungscontroller, der speziell für industrielle CNC-Plasmatische und Autogen-Brennschneidmaschinen entwickelt wurde. Im Gegensatz zu herkömmlichen Oberfräsen für die Holzbearbeitung, die einer ständigen mechanischen Schnittbelastung ausgesetzt sind, arbeiten thermische Metallschneidesysteme in einer elektrisch feindlichen Produktionsumgebung, die von intensiven elektromagnetischen Störungen, Hochspannungsfunkenentladungen während der Lichtbogenzündung und thermischer Ausdehnung über leitende Metallplatten geprägt ist.
Der A12 arbeitet vollständig als eingebettete Standalone-Architektur und führt die Interpolation direkt auf einem internen Hochgeschwindigkeits-Digitalsignalprozessor aus. Dies eliminiert die katastrophalen Kommunikationsausfälle, Betriebssystemabstürze und elektrischen Erdschleifen, die häufig bei Bürocomputertürmen auftreten, die in Fabrikhallen an Plasmaschneidegeräte angeschlossen sind. Der Bediener steuert den gesamten Schneidzyklus über ein robustes Handbediengerät und navigiert durch die Vorwärme-Verweilparameter, die Koordinaten der Lochstechhöhe und die Schnittgeschwindigkeitsüberschreibungen, ohne den Schneidtisch zu verlassen. Für Maschinenhersteller, die neue Schneidtische bauen oder Werkstätten nachrüsten, die veraltete PC-Steuerungen ersetzen, fordern Sie ein A12-Angebot an, das für Ihre spezifische Schneidbrenner-Stromversorgung konfiguriert ist.
A12, A12E, A12S und A12C: Plasma-Steuerungs-Suffixe lesen
CNC-Plasmaschneidmaschinen weisen in den Herstellerlisten häufig unterschiedliche Modellbezeichnungen auf, darunter A12, A12E, A12S und A12C. Diese Suffixbezeichnungen kennzeichnen eher den Siebdruck der Tastatursprache als unterschiedliche interne Bewegungsfähigkeiten:
| Modellmarkierung |
Tastatur-Faceplate-Sprache |
| A12 |
Basisplattform für Plasma- und Flammensteuerung |
| A12E |
Nur englischsprachige Tastaturblende (Exportstandard) |
| A12S |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
| A12C |
Zweisprachige (Chinesisch + Englisch) Tastatur-Frontplatte |
Die gesamte Plasmaschneidlogik, die Schnittstellen zur Steuerung der Brennerhöhe, die optische Hochspannungsisolierung und die Firmware-Funktionen sind bei A12, A12E, A12S und A12C identisch. Der einzige Unterschied besteht in der Sprache der Schaltflächenblende. Bediener können die Menüsprachen auch direkt in den Firmware-Einstellungen wechseln. Bestätigen Sie beim Austausch einer Einheit Ihre Maschinenanforderungen und senden Sie dann eine A12-Ausrüstungsanfrage](#rfq-product).
Was im Lieferumfang eines A12-Steuerungen enthalten ist
Jedes Standard-Plasma- und Brennschneide-Kit RichAuto A12 enthält die industriellen Hardware-Elemente, die für die Integration des Elektrogehäuses erforderlich sind:
- A12-Handbediengerät: Versiegeltes Bedienbediengerät mit industriellem 3-Zoll-Monochrom-LCD-Display, taktiler Folientastatur, die gegen Schneidschlacke und Metallstaub beständig ist, und spezieller Firmware für die thermische Schneidbewegung.
- Zwischenplasma-Schnittstellenkarte: Hochleistungs-DIN-Schienen-Schnittstellenkarte, ausgestattet mit Hochspannungs-Optokopplern, die Rauschtransienten abfangen sollen, bevor sie den Motion-Logic-Bus erreichen.
- Doppelt geschirmtes 50-poliges Verbindungskabel: Geflochtenes Mehrleiterkabel für hochintegrierte digitale Kommunikation zwischen der Bedienkonsole und den Klemmenblöcken des Schranks.
- USB-PC-Kommunikationskabel: Industrielles USB-Datenkabel, das zur Übertragung verschachtelter G-Code-Schneideroutinen und zur Verwaltung von Systemparametersicherungen verwendet wird.
Untersuchen Sie bei der Montage den im 50-poligen Kabelbaum integrierten Erdungs-Pigtail-Leiter. Die direkte Befestigung dieses Abschirmungsanschlusses an der Schrankerde ist für die Aufrechterhaltung des Störlichtbogenschutzes zwingend erforderlich.
A12 Lichtbogenspannung und THC-Schnittstelle
Die Einhaltung eines genauen Abstands zwischen der Plasmabrennerdüse und der Stahlplatte ist entscheidend für die Rechtwinkligkeit der Kanten, die Vermeidung von Schlacke und die Langlebigkeit der Verschleißteile. Verzogene warmgewalzte Bleche oder dünne Bleche verziehen sich beim intensiven thermischen Schneiden auf natürliche Weise und erfordern einen dynamischen vertikalen Ausgleich. Der RichAuto A12 koordiniert die Brennerhöhe über spezielle Schnittstellensignale:
- Lichtbogenübertragungseingang (Lichtbogen OK / Übertragungsbestätigung): Nach der Zündung des Pilotlichtbogens schließt die Plasmastromquelle einen internen Trockenrelaiskontakt in dem Moment, in dem der Schneidstrom durch die Metallplatte übertragen wird. Der A12 überwacht diesen Eingang kontinuierlich. Die Bewegung entlang des programmierten Schnittpfads bleibt angehalten, bis Arc OK bestätigt, dass ein durchdringender Bogen hergestellt wurde, wodurch nicht durchbohrte Schrottpfade verhindert werden.
- THC-Richtungseingänge nach oben/unten: In Systemen, die einen externen eigenständigen Brennerhöhenregler verwenden, misst der THC kontinuierlich die geteilte Lichtbogenspannung. Wenn der Plattenverzug zunimmt oder die Lichtbogenlänge verringert, sendet der THC digitale UP- oder DOWN-Korrekturimpulse an die A12-Schnittstellenkarte, was zu einer sofortigen Neupositionierung des Z-Achsen-Motors führt.
- Initial Height Sensing (IHS)-Koordination: Vor dem Brennen führt der Brenner eine automatisierte Plattenberührungssequenz unter Verwendung eines elektrischen Ohmschen Sensors oder eines schwebenden mechanischen Hebeschalters aus. Sobald der Plattenkontakt erkannt wird, setzt die Steuerung die lokale Z-Koordinate auf Null und zieht sich auf die programmierte Lochstechhöhe zurück.
- Ausgang zur Unterdrückung von Eckschnitten: Beim Navigieren in scharfen Ecken oder kleinen Radien sinken die Schnittgeschwindigkeiten natürlich. Der A12 kann ein Eckverzögerungssignal ausgeben, um die THC-Höheneinstellungen vorübergehend einzufrieren und so zu verhindern, dass der Brenner in immer größer werdende Schnittfugenbecken eintaucht.
Schließen Sie niemals rohe Plasmalichtbogenspannungen direkt an die Klemmenleiste A12 an. Die gesamte Lichtbogenspannungsabtastung muss über externe Teilerstromkreise erfolgen, die für industrielle Isolierung ausgelegt sind.
A12 Plasma-Anschlussklemmen
Die Schrankverkabelung für den A12 endet an der dedizierten Plasmaschnittstellen-Breakout-Karte, die auf der DIN-Schiene des Gehäuses montiert ist. Terminals sind in diskrete Funktionsgruppen unterteilt:
| Terminalgruppe |
Terminal-ID |
Verbundenes Feldsignal |
Elektrische Eigenschaften |
| Haupt-Gleichstrom |
24V+, GND |
DC-Logikversorgung der Primärplatine |
24V DC geregelt, 2A isolierte Versorgung |
| Brennerstartrelais |
Brenner ein / Lichtbogenstart |
Löst einen Plasma-Pilotlichtbogen oder ein Flammenventil aus |
Schließen des Trockenkontaktrelais oder fallender Ausgang |
| Arc-Feedback-Eingang |
Bogen OK / Übertragen |
Bestätigung der Schneidlichtbogenübertragung |
24V optisch isolierter Digitaleingang |
| THC-Höhensignale |
THC HOCH, THC RUNTER |
Richtungshöhenbefehle von THC |
Optisch isolierte Active-Low-Eingänge |
| IHS Berührungserkennung |
Ohmscher / Plattensensor |
Schalter zur Erkennung der Werkstückoberfläche |
Isolierter digitaler 24-V-Näherungseingang |
| Kurvengeschwindigkeitsausgabe |
Schnittfugensperre/Ecke |
Höhenstopp während der Kurvenverzögerung |
Sinkender Transistor-Open-Collector-Ausgang |
| Antriebsbefehlsimpulse |
X-PUL, Y-PUL, Z-PUL |
Schrittbefehlsausgaben an Achsantriebe |
Optische Hochgeschwindigkeitsisolatoren mit gemeinsamer Anode |
| Fahrtrichtungslinien |
X-Richtung, Y-Richtung, Z-Richtung |
Richtungsbefehlsausgaben an Achsantriebe |
Optische Hochgeschwindigkeitsisolatoren mit gemeinsamer Anode |
Stellen Sie sicher, dass Feldgrenzschalter und induktive Näherungssensoren die gemeinsame 24-V-Hilfserde nutzen, ohne eine Brücke zu Hochspannungs-Plasmarückführungspfaden zu bilden.
Zwei A12-Verkabelungsvarianten: Standard und Verzögerung
Die technische Dokumentation identifiziert zwei unterschiedliche Verkabelungsvarianten in der A12-Familie:
- Standard-A12-Schnittstellenkonfiguration: Entwickelt für Hochgeschwindigkeits-Blechplasmatische, bei denen die Steuerung der Brennerhöhe direkt über Koordinateninterpolation oder standardmäßige externe THC-Einheiten erfolgt. Es priorisiert eine schnelle Lichtbogenbestätigung und Konturen mit hoher Beschleunigung.
- A12-2AXIS-Delay-Konfiguration: Maßgeschneidert für das Autogen-Brennschneiden von Grobblech und Hochleistungs-Strukturplasmatische. Diese Konfiguration umfasst dedizierte Hardware-Verzögerungsregister, die die Verweilzeiten des pneumatischen Hebers, die Gasspülintervalle und die Dauer des Sauerstoffvorheizens regulieren, bevor eine Bewegung gesteuert wird.
Überprüfen Sie die Siebdruckmarkierungen auf Ihrer vorhandenen Breakout-Karte, bevor Sie die Feldanschlüsse neu verkabeln. Passende Revisionen der Schnittstellenkarte vermeiden Betriebszeitabweichungen während der Brennerzündzyklen.
Überlegungen zu elektrischen Störungen
CNC-Plasmatische erzeugen schwere elektrische Transienten, die zu falschen Grenzwertauslösungen oder Kommunikations-Resets führen können, wenn die Abschirmungsregeln nicht beachtet werden:
- Einzelpunkt-Sternerdung: Verbinden Sie das Schneidbett der Maschine, das Chassis der Plasma-Stromversorgungseinheit, die Brennerkabelabschirmung und den elektrischen Schaltschrank mit einem einzigen speziellen Erdungsstab, der direkt in den Unterboden der Fabrik eingetrieben wird.
- Kabelkanaltrennung: Führen Sie Hochfrequenzbrennerleitungen und Plasmaarbeitsrückführungskabel durch spezielle Kabelkanäle, die mindestens 300 mm von der Motorschritt-/Richtung und der 50-poligen A12-Steuerverkabelung entfernt sind.
- Optokoppler-Stromisolierung: Versorgen Sie die A12-Breakout-Karte mit einer unabhängigen geregelten 24-V-DC-Schaltversorgung, die keine Gleichstromleitungen mit induktiven Magnetspulen oder Schützspulen teilt.
Die Einhaltung dieser Vorgehensweisen gewährleistet eine unterbrechungsfreie Schneidausführung auch bei Zündmaschinen mit Hochfrequenz-Pilotlichtbogen. Um spezifische Kabelabschirmungslayouts oder die Isolierung von Hilfsrelais zu besprechen, reichen Sie Ihre Schaltschrankdetails zur Überprüfung ein.
A12 Alarmcodes: Plasmaspezifische Prüfungen
Wenn der A12 abnormale Betriebszustände oder unterbrochene Schneidlichtbögen erkennt, werden auf dem Bildschirm des Handbediengeräts spezifische Diagnosewarnungen angezeigt:
| Bildschirmdiagnose |
Grundlegender Maschinenzustand |
Systematische Schritte zur Fehlerbehebung |
| Lichtbogen unterbrochen/Schnittabbruch |
Plasmabogen erlischt bei aktiver Bewegung |
Werkstück-Erdungsklemme prüfen; Brennerdüse und Elektrodenverschleiß prüfen |
| Kein Lichtbogen-OK-Signal |
Fackel abgefeuert, aber Übertragungsbestätigung nicht erhalten |
Überprüfen Sie die Zündung des Pilotlichtbogens. Überprüfen Sie die Verkabelung des Plasmaausgangsrelais zu den Arc-OK-Klemmen |
| THC-Grenzwertwarnung |
Der Brenner hat den oberen oder unteren Hubweg des physischen Hebers erreicht |
Plattenverzug prüfen; Anfangsabstand des Brenners anpassen |
| Anfangshöhenfehler |
Ohmscher Clip konnte die Plattenoberfläche nicht erkennen oder blieb geschlossen |
Reinigen Sie den ohmschen Messbecher von der Schlacke. Schwimmkopf-Endschalter überprüfen |
| Reiseüberschreitungsgrenze |
Portal oder Brennerheber haben den physischen Endschalter berührt |
Bewegen Sie den Brenner manuell vom Sensor weg; Soft-Limit-Parametereinträge überprüfen |
Durch die Behebung des Brennerverschleißmaterialverschleißes und der Erdungsintegrität an der Quelle werden die meisten automatischen Schnittabbruchbedingungen auf Produktionsplasmatischen beseitigt.
Wenn Sie einen Ersatz-A12-Steuerung für einen Plasmatisch bestellen oder eine ältere Thermomaschine nachrüsten:
- Notieren Sie sich die Marke und die genaue Modellbezeichnung Ihrer Plasma-Stromversorgungseinheit (z. B. Hypertherm Powermax, Thermal Dynamics oder allgemeiner Wechselrichter).
- Identifizieren Sie den Zündmechanismus des Brenners: Kontakt-Rückstoßzündung versus Hochfrequenz-Hochspannungs-Funkenzündung.
- Notieren Sie sich das Modell und den Schnittstellentyp Ihrer eigenständigen Brennerhöhensteuerung (falls vorhanden).
- Stellen Sie Fotos des Etiketts am Handbediengerät und der Klemmen der Schrankschnittstellen-Breakout-Schnittstellenkarte bereit.
Senden Sie Ihre Schneidsystemspezifikationen über unseren A12-Angebotsschalter, um ein verifiziertes Hardware-Angebot zu erhalten.